
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

模具的组成 :
注塑模具由动模和定模两部分组成,动模安装在注射成型机的移动模板上,定模安装在注射成型机的固定模板上。在注射成型时动模与定模闭合构成浇注系统和型腔,开模时动模和定模分离以便取出塑料制品。 根据模具中各个部件所起的作用,一般可将注塑模细分为以下几个基本组成部分。
一、 成型部件成型部件由型芯和凹模组成。型芯形成制品的内表面,凹模形成制品的外表面形状。合模后型芯和型腔便构成了模具的型腔。按工艺和制造要求,有时型芯和凹模由若干拼块组合而成,有时做成整体,仅在易损坏、难加工的部位采用镶件。
二、 浇注系统
浇注系统又称流道系统,它是将塑料熔体由注射机喷嘴引向型腔的一组进料通道,通常由主流道、分流道、浇口和冷料穴组成。它直接关系到塑料制品的成型质量和生产效率。
三、 导向部件
为了确保动模和定模在合模时能准确对中,在模具中必须设置导向部件。在注塑模中通常采用四组导柱与导套来组成导向不见,有时还需在动模和定模上分别设置互相吻合的内、外锥面来辅助定位。
四、 推出机构
在开模过程中,需要有推出机构将塑料制品及其在流道内的凝料推出或拉出。推出固定板和推板用以夹持推杆。在推杆中一般还固定有复位杆,复位杆在动、定模合模时使推板复位。
五、 调温系统
为了满足注射工艺对模具温度的要求,为了达到出来的塑料产品更加完美好看,需要有调温系统对模具的温度进行调节。对于热塑性塑料用注塑模,主要是设计冷却系统使模具冷却。模具冷却的常用办法是在模具内开设冷却水通道,利用循环流动的冷却水带走模具的热量;模具的加热除可利用冷却水通道热水或蒸汽外,还可在模具内部和周围安装电加热元件。
六、 排气槽
排气槽用以将成型过程中型腔的气体充分排除。常用的办法是在分型面处开设排气沟槽。
七、 侧抽芯机构
有些带有侧凹或侧孔地塑料制品,在被推出以前必须先进行侧向分型,抽出侧向型芯后方能顺利脱模,此时需要在模具中设置侧抽芯机构。
八、 标准模架
为了减少繁重的模具设计和制造工作量,注塑模大多采用了标准模架。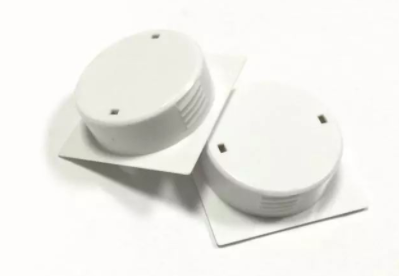
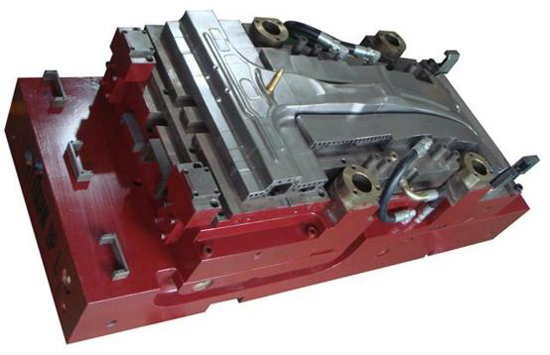
模具加工工艺规程的内容要求1)模具或零件的名称、图号、材料、加工数量和技术要求等标题栏;2)毛坯尺寸和供货状态;3)工艺定位基准;4)成型件的加工方法和顺序;确定各工序的加工余量、工序尺寸和公差要求以及工装、设备的配置;5)各工序的工时定额;6)确定装配基准装配顺序、方法和要求;7)确定试模要求和验收标准。

注塑生产中,所谓双色注塑成型,是指将两种不同色泽的塑料注入同一模具的成型方法。它能使塑件出现两种不同的颜色,并能使塑件呈现有规则的图案或无规则的云纹状花色,以提高塑件的实用性和美观性。 双混色注塑成型 注塑加工厂家生产中,如下图所示为双混色注

塑料制品设计方面。主要是塑料制品壁厚。制品厚度越大,冷却时间越长。一般而言,冷却时间约与塑料制品厚度的平方成正比,或是与最大流道直径的1.6次方成正比。即塑料制品厚度加倍,冷却时间增加4倍。 模具材料及其冷却方式。模具材料,包括模具型芯、型腔材料以及模架材料对冷却

一、直立式AC/DC注塑机系列:该机型主要是针对连接线、各类电子、电脑数据线以及电源插头线的注塑成型等,塑料制品厂注塑产品精确标准要求不高,一般以PVC、PE等塑胶料注塑为主导,适合于该产品的具体适用机型规格一般锁模力从15T到35T不等,因各厂家机型的具体容模量,配置等有异,在选购前一定要求厂家

在充模过程中受到气体的干扰常常在制品表面出现银丝斑纹或微小气泡或制品厚壁内形成气泡,气纹是指塑料产品浇口部位或表面局部存在条状或块状的流痕,从而影响整个产品的外观。 气纹对产品的安全与功能没有很大的影响,属于轻微缺陷。但是会影响产品的外表面,从而影响客户满意度和产品的