
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

优点
1.大部分塑料制品的抗腐蚀能力强,不与酸、碱反应。
2.塑料制造成本低。
3.耐用、防水、质轻。
4.容易被塑制成不同形状。
5.是良好的绝缘体。
6.塑料可以用于制备燃料油和燃料气,这样可以降低原油消耗。
缺点
1.回收利用废弃塑料时,分类十分困难,而且经济上不合算。
2.塑料容易燃烧,燃烧时产生有毒气体。例如聚苯乙烯燃烧时产生甲苯,这种物质少量会导致失明,吸入有呕吐等症状,PVC燃烧也会产生氯化氢有毒气体,除了燃烧,就是高温环境,会导致塑料分解出有毒成分,例如苯环等。
3.塑料是由石油炼制的产品制成的,石油资源是有限的。
4.塑料无法被自然分解。
5. 塑料的耐热性能等较差,易于老化。
由于塑料的无法自然降解性,目前已经导致许多动物的悲剧。比如动物园的猴子、鹈鹕、海豚等动物,都会误吞游客随手丢的1号塑料瓶,后由于不消化而痛苦地死去;望去美丽纯净的海面上,走近了看,其实飘满了各种各样的无法为海洋所容纳的塑料垃圾,在多只死去海鸟样本的肠子里,发现了各种各样的无法被消化的塑料。
塑料制品中危险的莫过于邻苯二甲酸酯,该物质是导致男性精子数量下降的主要原因。目前欧盟已禁止化妆品、出牙嚼环和儿童玩具使用多种邻苯二甲酸盐。然而孕妇仍会接触到邻苯二甲酸盐,因为这种化学物常常被用来软化家用物品,如塑料家具、鞋子、PVC地板和浴帘的塑料。
邻苯二甲酸酯会通过塑料的容器包装出的食品和水进入到人体,比如食品的罐头内涂层、可以回收的牛奶和矿泉水水瓶等。研究显示,罐头食品中的脂肪含量越高的食物越是容易受到污染,比如猪肉、凤尾鱼、沙丁鱼等。胎儿和婴儿以及青春期的儿童对于它是为敏感的,健康也是易受到侵害的。
为了减少邻苯二甲酸酯对于人体的危害,平时要注意到好不要用泡沫塑料的容器来泡方便面,不要用含有聚氯乙烯的塑料容器在微波炉中加热入口食品。正确的做法则是把食品放到耐热的玻璃器皿或是陶瓷器皿中进行加热。
双色注塑模的设计要点1、成型部分双色注塑模的成型部分与一般注塑模基本相同,不同的是要考虑两个位置上注塑模的凸模一致,凹模应与两个凸模配合良好。一般这种成型的塑件较小。2、脱模机构由于双色塑件只有在经过二次注射后才能脱模,所以,在一次注射装置上的脱模机构将不起作用。对于水平回转的注塑机,脱模顶出可用注塑
塑料加工喷射是指模制部件中的一种变形,当注入熔融材料的初始“射流”注入模腔中时,该模腔内的空气在腔体填充之前开始凝固。喷射通常表现为成品部件表面的波浪线,通常从注射的初始浇口开始。这种可见的流动模式可能会导致部分软弱。造成这种现象的原因是当熔融聚合物或其他材料在高压下通过小浇口注
模具的组成 : 注塑模具由动模和定模两部分组成,动模安装在注射成型机的移动模板上,定模安装在注射成型机的固定模板上。在注射成型时动模与定模闭合构成浇注系统和型腔,开模时动模和定模分离以便取出塑料制品。 根据模具中各个部件所起的作用,一般可将注塑模细分为以下几个基本
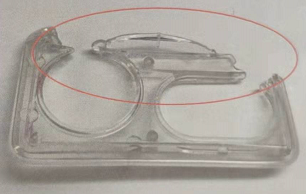
产品设计:设计塑件的形体结构时,应注意塑料制品的厚度与熔料填充时的极限流动长度。在塑料模具注射成型中,塑件的厚度通常为1~ 3mm,大型塑件为3~ 6mm。材料:更换材料或添加助剂以改善流动性。将喷嘴拆下清理或扩大模具冷料穴和流道截面面积。模具:设计浇注 系统时要注意浇口平衡。在流动过程中,浇口或流道压力损失太大
填充阶段 塑料制品厂在加工塑料产品时的填充是整个注塑循环过程中的第一步,时间从模具闭合开始注塑算起,到模具型腔填充到大约95%为止。理论上,填充时间越短,成型效率越高,但是实际中,成型时间或者注塑速度要受到很多条件的制约。高速填充。高速填充时剪切率较高,塑料由于剪切变稀的作用而存在粘