
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

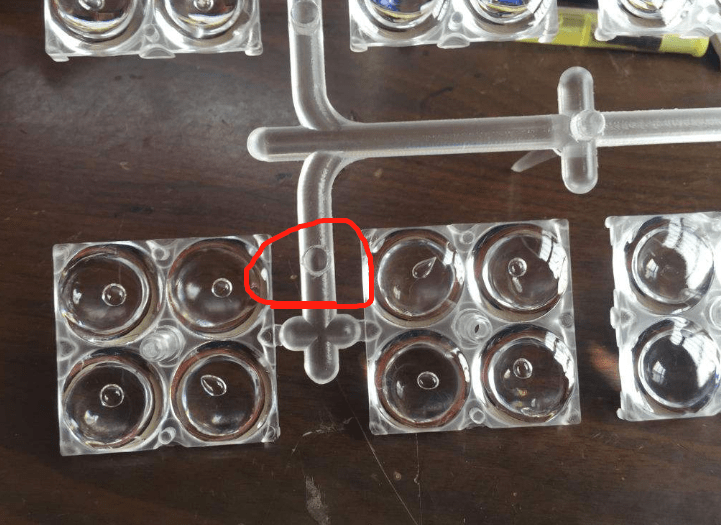
注塑加工厂家有气泡出现在较厚的制品,表面胀大,切开后断面有气泡
成因及解决办法:
1、加料过程中没控制好量,导致注射压力过高,只需调整加料量即可;
2、冷却时间不足。可以在机器外使用冷压模降温冷却;
3、温度过高,会在制品中出现分解黑线的现象。若分解情况轻微,只需适当降温。如果整个机筒分解,只能是拆机清理;
4、模具的进浇口过小或者排气不良也会出现气泡的现象,这是设备的原因,只能改进设备。

加工收缩痕塑料加工收缩问题是塑料加工中最常见的问题之一,对表面质量要求高的塑料制品,收缩更是棘手的问题。因此随着塑料加工工艺的不断完善,以最大限度地减少塑料加工收缩问题,提高产品质量势在必行在塑料加工注塑塑料部件较厚位置,如筋肋或突起处形成的收缩要比邻近位置更严重,这是由于较厚区域的冷却速度要比周围
塑料注塑加工中,塑料制品有烧焦是指在产品流动末端局部位置形成不规则的深色焦痕。 当这种烧焦痕出现碳化的情况时,客户基本上是不会接受这种产品的。烧焦缺陷属于外观轻微缺陷,仅仅出现颜色有稍许发黄或轻微黑点的情况下,可以与客户商量限度接受。
操作:注塑生产完成后把产品放入指定的位置,规范操作。产品设计:改变产品厚度设计,要保证壁厚能承受产品的变形力,或做预变形校队正的结构设计来改善翘曲现象。材料:1、检查塑料干燥程度及含水量; 2、检查塑料成型收缩效率,比较材料供应商建议值与实际收缩量之差异,或在模具

塑料制品开裂在材料方面的原因:(1)再生料含量太高,造成制件强度过低。(2)湿度过大,造成一些塑料与水汽发生化学反应,降低强度而出现顶出开裂。(3)注塑加工厂注意这个材料本身不适宜正在加工的环境或质量欠佳,受到污染都会造成开裂。
模具的使用寿命是指模具在保证所加工产品零件质量的前提下,所能加工的制作的总数量,它包括工作面的多次修磨和易损件更换后的寿命。1、模具结构合理的模具结构有助于提高模具的承载能力,减轻模具承受的热及机械负荷。可靠的模具导向机构可以避免凸模和凹模间的互相啃伤;承受高强度负荷的冷墩和冷挤压模具通过截面尺寸变化