
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

加工方面:
(1)加工压力过大、速度过快、充料愈多、注射、保压时间过长,都会造成内应力过大而开裂。
(2)调节开模速度与压力防止快速强拉制件造成脱模开裂。
(3)适当调高模具温度,使制件易于脱模,适当调低料温防止分解。
(4)预防由于熔接痕,塑料降解造成机械强度变低而出现开裂。
(5)适当使用脱模剂,注意经常消除模面附着的气雾等物质。
(6)制件残余应力,可通过在成型后立即进行退火热处理来消除内应力而减少裂纹的生成。
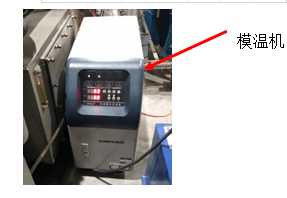

一、接受任务书成型塑料制件的任务书通常由制件设计者提出,其内容如下:1. 经过审签的正规制制件图纸,并注明采用塑料的牌号、透明度等。2. 塑料制件说明书或技术要求。3. 生产产量。4. 塑料制件样品。通常模具设计任务书由塑料制件工艺员根据成型塑料制件的任务书提出,模具设计人员以成型塑料制件任务书、模具设计任务书

比起传统射出成型,深州华民机械有限公司是最完善的注塑加工厂使用的双料共射射出成型制程有如下的优点:1、核心料可以使用低黏度的材料来降低射出压力。2、从环保的考虑,核心料可以使用回收的二次料。3、根据不同的使用特性,如厚件成品皮层料使用软质料,核心料使用硬质料或者核心料可以使用发泡塑料

原因分析:塑料成型塑胶熔体流动的痕迹,以浇口为中心而呈现的条纹波浪模样。表面发生垂直流向的无数细纹,导致塑料制品表面产生类似指纹的波纹。解决办法:流痕是最初流入型腔内的塑胶熔体冷却过快,与其后流入的塑胶熔体间形成界限所致。残留于注塑机喷嘴前端的冷材料,注塑加工厂家在生产注塑的时候,若直接进入型腔内,
模具方面:(1)注塑加工厂家注塑模具顶出要平衡,如顶杆数量、截面积要足够,脱模斜度要足够,型腔面要有足够光滑,这样才防止由于外力导致顶出残余应力集中而开裂。(2)制件结构不能太薄,过渡部分应尽量采用圆弧过渡,避免尖角、倒角造成应力集中。(3)尽量少用金属嵌件,以防止嵌件与制件收缩率不同造成

在注塑生产中,熔体温度主要取决于机筒和喷嘴两部分的温度,影响物料的塑化和熔体的注射充模。注射温度的提高主要有利于改善熔体的流动性,它与塑料制品的很多特性有关。升高熔体温度,可使塑件内应力、流线方向的冲击强度和挠曲度、拉伸强度等机械力学性能降低,而使垂直于流线方向的冲击强度、流动长