
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

注塑件塑料制品加工有气泡是指产品的壁厚中心处由于冷却较慢,表面迅速冷却和收缩将物料牵引拉扯,从而使成型时体积收缩不均而产生了空洞;另外原料受热分解时产生的水分和空气也会形成产品内部的气泡。
这种缺陷通常的表现是在成品内部包含许多很微小的气泡,也会伴随银纹发生。对于有防水性能要求的精密塑料产品,即便一个微 小的气泡严重情况下也会导致整个产品的退货和客户投诉。所有精密部件和高品质部件都不接受这种外观缺陷。
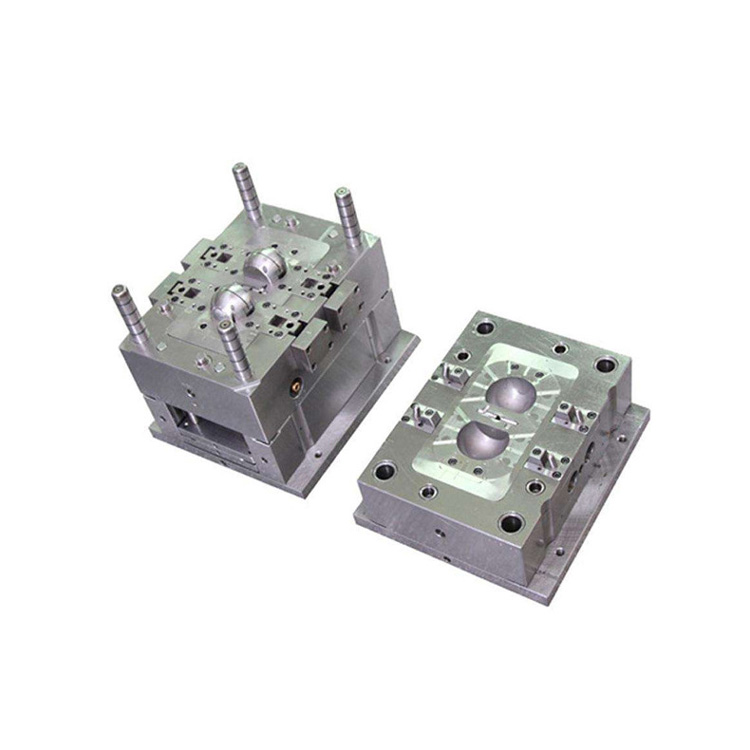
注塑模具的结构形式和加工质量直接影响塑件的质量和生产效率。模具生产过程中的故障有很多种。以下是几种常见故障的解决方案。浇口脱模困难:在注塑过程中,浇口粘在浇口套上,不易脱落。开模时,产品有裂纹损坏。另外,操作人员在脱模前必须用铜棒将其从喷嘴中敲出使其松动,这严重影响了生产效率。造成这种故

塑料制品设计方面。主要是塑料制品壁厚。制品厚度越大,冷却时间越长。一般而言,冷却时间约与塑料制品厚度的平方成正比,或是与最大流道直径的1.6次方成正比。即塑料制品厚度加倍,冷却时间增加4倍。 模具材料及其冷却方式。模具材料,包括模具型芯、型腔材料以及模架材料对冷却

1、模具流道比普通流道要宽、厚点,浇口要大些;主要是PVC流动性较差;2、材料在加工前最好先干燥下,干燥温度不宜过高50度-70度左右,当然材料保存比较好的话不干燥也可以;3、控制好加工温度,包括射嘴温度,控制温度是加工PVC的一个关键环节,如果控制不好,就很难生产出好的产品来,尤其是生产白色的产品;4、PVC冷却相

1、加工特性好塑料可以根据使用要求加工成多种形状的产品,且加工工艺简单,宜于采用机械化大规模生产。2、质轻塑料的密度在0.8-2.2g/cm3之间,一般只有钢的1/3-1/4,铝的1/2,混凝土的1/3,与木材相近。用于装饰装修工程,可以减轻施工强度和降低建筑物的自重。3、比强度大塑料的比强度远高于水泥混凝土,接近甚至超
流动性2.1热塑性塑料流动性大小,一般可从分子量大小、熔融指数、阿基米德螺旋线流动长度、表现粘度及流动比(流程长度/塑件壁厚)等一系列指数进行分析。分子量小,分子量分布宽,分子结构规整性差,熔融指数高、螺流动长度长、表现粘度小,流动比大的则流动性就好,对同一品名的塑料必须检查其说明书判断其流