
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

加工收缩痕
塑料加工收缩问题是塑料加工中最常见的问题之一,对表面质量要求高的塑料制品,收缩更是棘手的问题。因此随着塑料加工工艺的不断完善,以最大限度地减少塑料加工收缩问题,提高产品质量势在必行
在塑料加工注塑塑料部件较厚位置,如筋肋或突起处形成的收缩要比邻近位置更严重,这是由于较厚区域的冷却速度要比周围区域慢得多。冷却速度不同导致连接面处形成凹陷,即为人们所熟悉的收缩痕。这种缺陷严重限制了塑料产品的设计和成型,尤其是大型厚壁制品如电视机的斜面机壳和显示器外壳等。事实上,对于日用电器这一类要求严格的产品上必须消除收缩痕,而对于玩具等一些表面质量要求不高的产品允许有塑料加工收缩痕的存在。
注塑加工形成塑料加工收缩痕的原因可能有一个或多个,包括加工方法、部件几何形状、材料的选择以及模具设计等。其中几何形状和材料选择通常由原材料供应商决定,且不太容易改变。但是模具制造商方面还有很多关于模具设计的因素可能影响到塑料加工收缩环节。冷却流道设计、浇口类型、浇口尺寸可能产生多种效果。例如,小浇口如管式浇口比锥形的浇口冷却得快得多。浇口处过早冷却会减少型腔内的填充时间,从而增加收缩痕产生的几率。对于成型工人,调整加工条件是解决塑料加工收缩问题的一种方法。填充压力和时间显著影响收缩。部件填充后,多余的材料继续填充到型腔中补偿材料的收缩。填充阶段太短将会导致收缩加剧,最终会产生较多或较大的收缩痕。这种解决塑料加工收缩方法本身也许并不能将收缩痕减少到满意的水平,但是成型工人可以调整填充条件改善收缩痕。


塑料制品加工想要到达创意的效果,总结了以下必不可少的四大方案:一:独立牌号,便于顾客影象。一个好的牌号的设计是至关紧张的,在设计的时候需求这个要素才行,才能起到不错的效果。二:材质好,适用性强。在塑料制品加工设计的时候,需求的一个要素是其使用的材质,以及其适用性质,只有材质好、适用性强的包装制品加工

公司概况深州市华民机械有限公司,从事塑料制品行业二十余年,拥有丰富的产品研发、生产经验,是一家值得客户信任的优质供应商。华民公司拥有自己独立的塑料模具设计团队、塑料模具制造车间、塑料制品加工车间。公司创办以来,通过不懈努力,与德国欧登多木工机械、迈克威力木工机械、韩国(厚地)食品机械配套合作多年,深
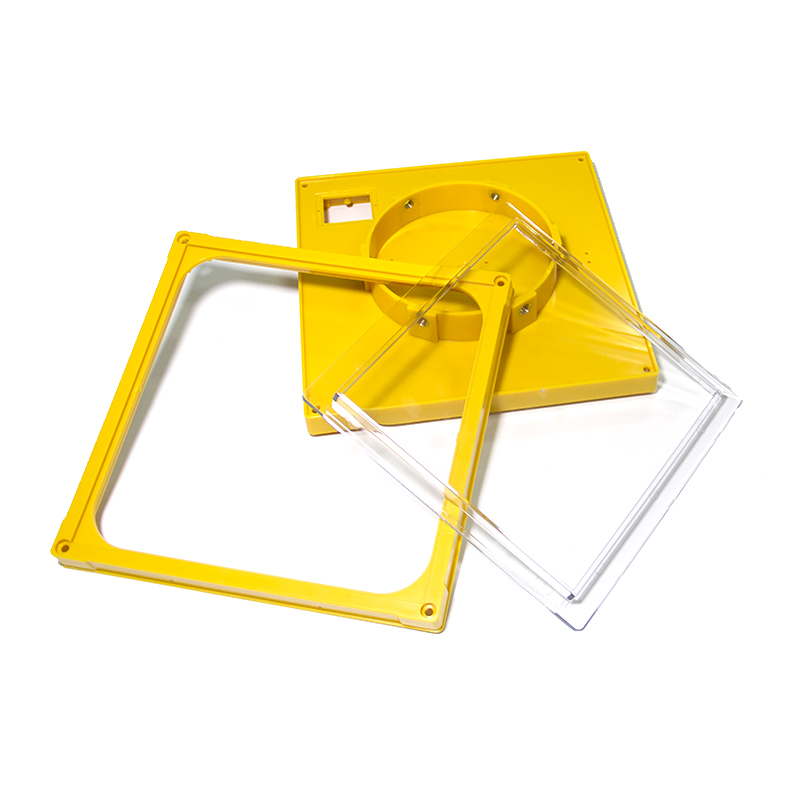
注塑加工厂做塑料注塑件也越来越多,塑料件生产的企业也是越来越多。在进行注塑件进行注塑加工时,对其外观又有哪些分外要求呢?我们一起来总结下看看;1.塑料件外部色彩须按及格样品规范或书面要求制作,批次色差不明显 ,光泽度一致性强。2.外露的面不可以有显眼划痕和创痕,能擦拭去的除外。3.注塑车间

热流道技术是应用于注塑加工厂工业的一项先进技术,采用加热的方法使处于注射机喷嘴到塑料模具型腔浇口间整个流道中的塑料一直处于熔融状态,从而在完成注射后只需取出塑料产品而不产生浇道凝料的先进浇注系统。塑料熔体需流经主喷嘴、热流道板、分喷嘴,最终才能到达模具型腔。所以在使用过程中如何保

现象:塑料制品表面为细纹面,在成型中由于气体没有完全排出而导致产品表面烘印发亮难改善,不能满足品质要求。产品物征:材料: ABS+PCHI-1001BN颜色 :黑色产品重(单件):5.68g水口重:11.66g(4)不良原因分析不良原因分析:①塑料模具为1x2的机壳,模具流道较长,进胶口方式为点入进胶,熔料流至进胶口附近,由于速度慢及压力