
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

1、加工特性好
塑料可以根据使用要求加工成多种形状的产品,且加工工艺简单,宜于采用机械化大规模生产。
2、质轻
塑料的密度在0.8-2.2g/cm3之间,一般只有钢的1/3-1/4,铝的1/2,混凝土的1/3,与木材相近。用于装饰装修工程,可以减轻施工强度和降低建筑物的自重。
3、比强度大
塑料的比强度远高于水泥混凝土,接近甚至超过了钢材,属于一种轻质高强的材料。
4、导热系数小
塑料的导热系数很小,约为金属的1/500-1/600。泡沫塑料的导热系数只有0.02-0.046W/mK,约为金属的1/1500,水泥混凝土的1/40,普通粘土砖的1/20,是理想的绝热材料。
5、化学稳定性好
塑料对一般的酸、碱、盐及油脂有较好的耐腐蚀性,比金属材料和一些无机材料好得多。特别适合做化工厂的门窗、地面、墙体等。
6、电绝缘性好
一般塑料都是电的不良导体,其电绝缘性可与陶瓷、橡胶媲美。
7、性能设计性好
塑料制品厂可通过改变配方,加工工艺,制成具有各种特殊性能的工程材料。如高强的碳纤维复合材料,隔音、保温复合板材,密封材料,防水材料等。
8、富有装饰性
塑料可以制成透明的制品,也可制成各种颜色的制品,而且色泽美观、耐久,还可用先进的印刷、压花、电镀及烫金技术制成具有各种图案、花型和表面立体感、金属感的制品。
9、有利于建筑工业化
许多建筑塑料制品或配件都可以在工厂生产,然后现场装配,可大大提高施工的效率。

模具保养1、加工企业首先应给每副塑料模具配备履历卡,详细记载、统计其使用、护理(润滑、清洗、防锈)及损坏情况,据此可发现哪些部件、组件已损坏,磨损程度大小,以提供发现和解决问题的信息资料,以及该模具的成型工艺参数、产品所用材料,以缩短模具的试车时间,提高生产效率。2、加工企业应在注塑机、模具正常运转情况

填充是整个注塑循环过程中的第一步,时间从模具闭合开始注塑算起,到模具型腔填充到大约95%为止。理论上,填充时间越短,成型效率越高,但是实际中,成型时间或者注塑速度要受到很多条件的制约。高速填充:高速填充时剪切率较高,塑料由于剪切变稀的作用而存在粘度下降的情形,使整体流动阻力降低;局部的粘滞

塑料制品出现开裂,包括制件表面丝状裂纹、微裂、顶白、开裂及因制件粘模、流道粘模而造成或创伤危机,按开裂时间分脱模开裂和应用开裂。主要有以下几个方面的原因造成:1.加工方面:(1)加工压力过大、速度过快、充料愈多、注射、保压时间过长,都会造成内应力过大而开裂。(2)调节开模速度

(1) 厚壁塑件比薄壁塑件收缩率大(但大多数塑料1mm薄壁制件反而比2mm收缩率大,这是由于熔体在模腔内阻力增大的缘故);(2) 塑件上带嵌件比不带嵌件的收缩率小;(3) 塑件形状复杂的比形状简单的收缩率要小;(4) 塑件高度方向一般比水平方向的收缩率小;(5) 细长塑件在长度方向上的收缩率小;(6) 塑件长度方向的尺寸比厚度方向尺寸的
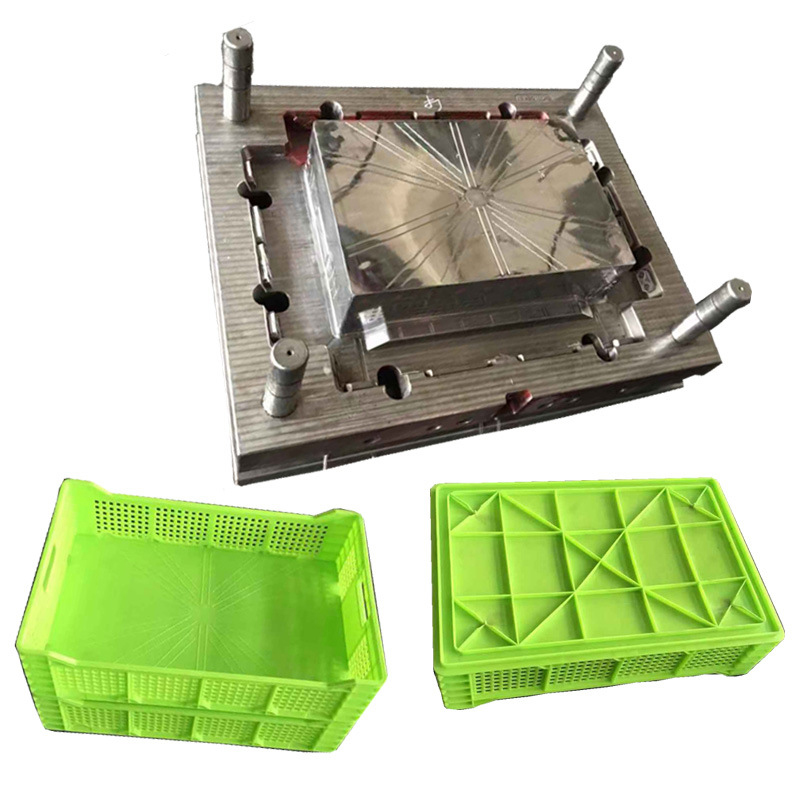
精密塑料注塑件在我们的生活中得到了广泛的应用,许多塑料件都是通过注塑制成的。我公司10年精密注塑件定制加工经验,可定制各种复杂精密注塑件。塑料注塑加工厂在生产塑料注塑件时,需要控制生产过程,满足客户的要求。那么,注塑加工的加工要求是什么呢?1.原料必须按工艺要求充分干燥,不得受潮,否则注塑后表面会有银线