
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑料注塑模具基本分为静模和动模。
在注塑机的注射头一边的带浇口套的为静模,静模一般有浇口套、靠板、模板组成,简单模具(特别是静模没有芯子的模具)也可以不使用靠板,直接用厚一点的模板就可以了。浇口套一般为标准件,除非特殊原因,不建议取消。浇口套的使用有利于安装模具、更换方便,不用自己抛光。有些特殊模具浇口套可用钻出来或用锥度线割割成。部分模必须静模脱模时,还得加上静模脱模机构。动模的结构一般为动模板、动模靠板、脱模机构以及模脚和装机固定板。
脱模机构中除了脱料杆,还有回位杆,部分模具还要增加弹簧以实现例如自动脱模等功能。还有导柱、冷却水孔、流道等也是不可少的模具的基本结构。当然斜导模具还有斜导盒、斜导柱等。当为一产品设计模具时,首先要设定模具的基本结构尺寸以备料,来加快模具制造的速度。复杂产品应先绘制好产品图,再定好模具的尺寸。现在的模具基本上要进行热处理,加高模具的硬度,提高模具使用寿命。在热处理前,先对模板进行初步加工:钻好导柱孔、回位孔(动模)、型腔孔、螺丝孔、浇口套孔(动模)冷却水孔等,铣好流道、型腔,有些模具还应铣好斜导盒等。现在的普通精密模具的模板一般用cr12、cr12mov和一些专业模具钢,cr12等硬度不能太高,在HRC60度时经常开裂,模板的常用硬度一般为HRC55度左右。芯子的硬度可在HRC58以上。如果材料为3Cr2w8v,制造后再氮化处理表面硬度,硬度应为HRC58以上,氮化层应越厚越好。
浇口直接关系到塑件的美观,浇口设计不好的话,容易产生缺陷。在没有任何阻挡的情况上很容易产生蛇型流。对于要求高的产品,还应设计溢流和排气。溢流处可以用顶杆,不要在模板上狠有溢流飞边,才不至于影响模具寿命。

比起传统射出成型,深州华民机械有限公司是最完善的注塑加工厂使用的双料共射射出成型制程有如下的优点:1、核心料可以使用低黏度的材料来降低射出压力。2、从环保的考虑,核心料可以使用回收的二次料。3、根据不同的使用特性,如厚件成品皮层料使用软质料,核心料使用硬质料或者核心料可以使用发泡塑料

1、主模制作:(1)制作主模的材料有很多,一般要求作主模的材料易成形,易休整,且有稳定性好等特点。如木材,石膏,蜡等。我们通常用的都是木材。根据产品图纸或模具图纸,由木工做出木制主模。2、主模修整:(1)主模必须经过修理后方能进行生产模的翻制。修整包括打腻子,整形,尺寸的较正,加固。这一过程主要是对木模

注塑模具的定义: 塑料注射成型所用的模具称为注塑成型模具,简称注塑模。注塑模能一次成型外形复杂、尺寸精确高或带有嵌件的塑料制品。“七分模具,三分工艺”。对注塑加工来说,模具和注塑机一样对成型品的质量有很大的影响,甚至可以说模具比注塑机所起的作用更大;在注塑成型时如果对模具不充分了解
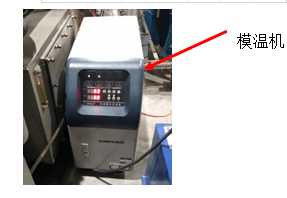
加工方面:(1)加工压力过大、速度过快、充料愈多、注射、保压时间过长,都会造成内应力过大而开裂。(2)调节开模速度与压力防止快速强拉制件造成脱模开裂。(3)适当调高模具温度,使制件易于脱模,适当调低料温防止分解。(4)预防由于熔接痕,塑料降解造成机械强度变低而出现开裂。(5)适
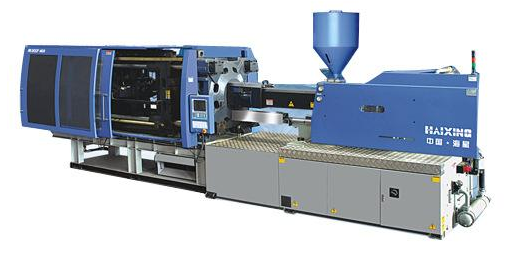
材料方面:1、使用不适合的色母粒,耐热性不足,造成原料在料简内已变色或 2、除湿干燥温度过高或时间过长,使材料本身变色。塑料模具:1、浇口太小,注射过程中,产生了剪切热,使材料发生分解。注塑工艺):1 、熔融料温过高。