
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

消除原料树脂、色母的影响
控制原材料是彻底解决色差的关键。因此,尤其是生产浅色制品时,不能忽视原料树脂的热稳定性不同对塑料制品色泽波动带来的明显影响。鉴于大多数注塑生产厂家本身并不生产塑料母料或色母,这样,可将注意的焦点放在生产管理和原材料检验上。
即加强原材料入库的检验;生产中同一产品尽可能采用同一厂家、同一牌号母料、色母生产;对于色母,我们在批量生产前要进行抽检试色,既要同上次校对,又要在本次中比较,如果颜色相差不大,可认为合格,如同批次色母有轻微色差,可将色母重新混合后再使用,以减少色母本身混合不均造成的色差。同时,我们还需重点检验原料树脂、色母的热稳定性,对于热稳定性不佳的,我们建议厂家进行调换。
减少料筒温度对色差的影响
生产中常常会遇到因某个加热圈损坏失效,或是加热控制部分失控长烧造成料筒温度剧烈变化从而产生色差。这类原因产生的色差很容易判定,一般加热圈损坏失效产生色差的同时会伴随着塑化不均现象,而加热控制部分失控长烧常伴随着产品气斑、严重变色甚至焦化现象。因此生产中需经常检查加热部分,发现加热部分损坏或失控时及时更换维修,以减少这类色差产生几率。

模具设计和制造与塑料注塑加工有密切关系。塑料加工的成败,很大程度上取决于模具设计效果和模具制造质量,而塑料模具设计又以正确的塑料制品设计为基础。塑料模具设计要考虑的结构要素有:1.分型面,即模具闭合时凹模与凸模相互配合的接触表面。它的位置和形式的选定,受制品形状及外观、壁厚、成型方
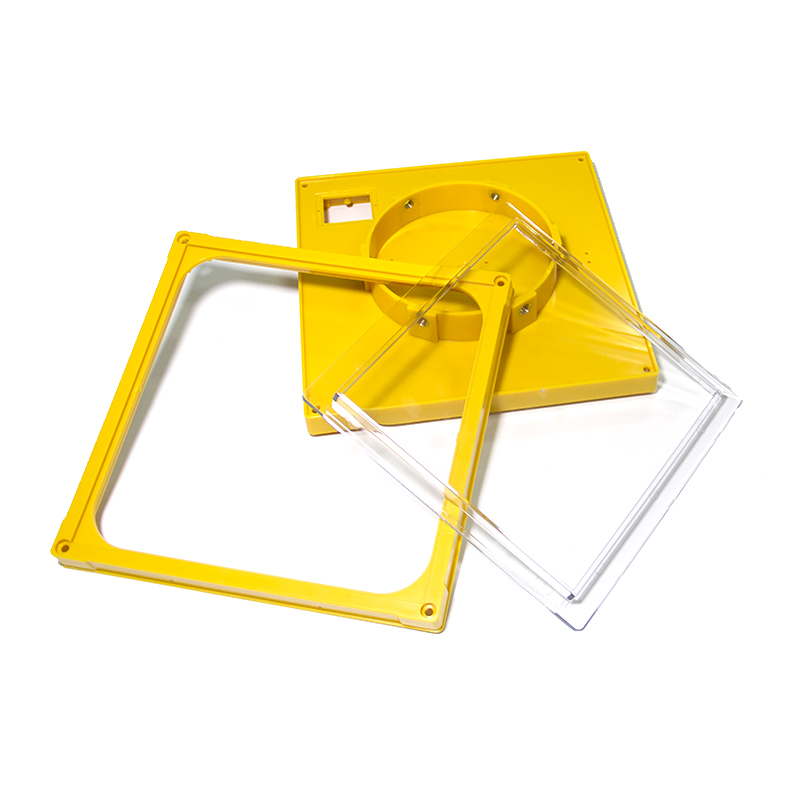
注塑加工厂做塑料注塑件也越来越多,塑料件生产的企业也是越来越多。在进行注塑件进行注塑加工时,对其外观又有哪些分外要求呢?我们一起来总结下看看;1.塑料件外部色彩须按及格样品规范或书面要求制作,批次色差不明显 ,光泽度一致性强。2.外露的面不可以有显眼划痕和创痕,能擦拭去的除外。3.注塑车间

①塑料模具浇口系统形式不当,浇口小,分流道小,流程长,流料阳力大,料温下降快②料温太低或模温太低③塑料流动性差,有冷料掺入,冷却速度快④模具内有水分或润滑剂。融料充气过多,脱模剂过多⑤注射压力太小或注射速度慢⑥注塑加工厂生产的塑料制品形状不良,壁厚薄不均匀。使融料在薄壁处汇合⑦模具冷却系统不当或排气
塑料加工喷射是指模制部件中的一种变形,当注入熔融材料的初始“射流”注入模腔中时,该模腔内的空气在腔体填充之前开始凝固。喷射通常表现为成品部件表面的波浪线,通常从注射的初始浇口开始。这种可见的流动模式可能会导致部分软弱。造成这种现象的原因是当熔融聚合物或其他材料在高压下通过小浇口注

注射压力也称为激励压力、填充压力或第一阶段注射压力。注射压力的作用是保证注射过程中始终有充沛的压力,避免因压力受限而影响填充速度的情况发生。如果填充压力限制了填充速度,材料的剪切速率就会发生变化(当出现压力受限时,压力将控制填充过程,于是填充速度或流动速率便趋不稳,正在进行剪切的塑