
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

注塑产品的缺陷分析
料头附近有暗区
1、 表观在料头周围有可辨别的环形如使用中心式浇口则为中心员,如使用侧浇口则为同心圆,这是因为环形尺寸小,看上去像黯晕。这上坚是加上高枯性(低流动性)材料时会发生这种现象,如IPC、PMA和ABS你。物理原因如果注射速度太高,熔料流动速度过快且粘性高,料头附近表层部分材料容易被错位和渗入。这些错位就会在外层显现出黯晕。在料头附近,流动速度特别高,然后逐步降低,注塑加工随着注射速度变为常数,流动体前端扩展为.个逐渐加宽的圆形。同时在料头附近为获得低的流体前流速度,必须采用多级注射,例如:慢一较快一快。月的是在整个充模循环种获得均的熔体前流速度。通常以为黯晕是在保压阶段熔料错位面产生的,前流效应的作用足在保压阶段将熔料移入了塑料制品内部。
与加工参数有关的原因与改良措施见下衣:
1、 流速太高采用多级注射:慢-较快一快
2、熔料温度太低增加料筒温度,增加螺杆背压
3、模壁温度人低增加模联温度
与设计有关的原因与改良措施见下表:
1、浇口与制品成锐角在浇口和制品问成弧形
2、浇口直径太小增加浇口直径
3、浇口位置错误浇口重新定位

注塑生产时磁铁断裂是指在注塑过程中,由于注射压力或模具配合精度的问题,导致完整的磁铁从某个部位产生裂纹或断开,造成成型后塑料产品的缺陷。 对于塑料注塑产品来说,磁铁是存在一定的功能性要求的。所以这种缺陷一旦发生,产品直接报废,该缺陷属于功能性的致命缺陷。
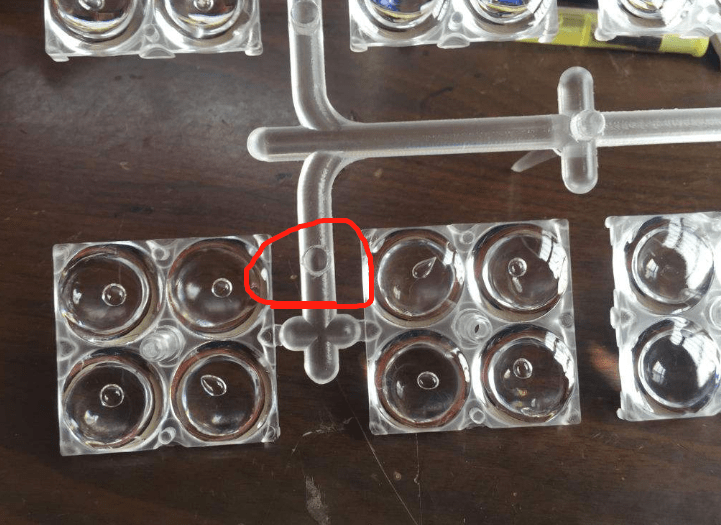
气泡出现在较厚的制品,表面胀大,切开后断面有气泡,注塑加工厂在调整工艺等问题方面总计以下原因,成因及解决办法:1、加料过程中没控制好量,导致注射压力过高,只需调整加料量即可;2、冷却时间不足。可以在机器外使用冷压模降温冷却;3、温度过高,会在制品中出现分解黑线的现象。若分解情
精密塑料注塑件在我们的生活中得到了广泛的应用,许多塑料件都是通过注塑制成的。我公司10年精密注塑件定制加工经验,可定制各种复杂精密注塑件。塑料注塑加工厂在生产塑料注塑件时,需要控制生产过程,满足客户的要求。那么,注塑加工的加工要求是什么呢?1.原料必须按工艺要求充分干燥,不得受潮,否则注塑后表面会有银线

注塑生产中,所谓双色注塑成型,是指将两种不同色泽的塑料注入同一模具的成型方法。它能使塑件出现两种不同的颜色,并能使塑件呈现有规则的图案或无规则的云纹状花色,以提高塑件的实用性和美观性。 双混色注塑成型 注塑加工厂家生产中,如下图所示为双混色注

注塑件塑料制品加工有气泡是指产品的壁厚中心处由于冷却较慢,表面迅速冷却和收缩将物料牵引拉扯,从而使成型时体积收缩不均而产生了空洞;另外原料受热分解时产生的水分和空气也会形成产品内部的气泡。 这种缺陷通常的表现是在成品内部包含许多很微小的气泡,也会伴随银纹发生。对于