
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

加工收缩痕
塑料加工收缩问题是塑料加工中最常见的问题之一,对表面质量要求高的塑料制品,收缩更是棘手的问题。因此随着塑料加工工艺的不断完善,以最大限度地减少塑料加工收缩问题,提高产品质量势在必行
在塑料加工注塑塑料部件较厚位置,如筋肋或突起处形成的收缩要比邻近位置更严重,这是由于较厚区域的冷却速度要比周围区域慢得多。冷却速度不同导致连接面处形成凹陷,即为人们所熟悉的收缩痕。这种缺陷严重限制了塑料产品的设计和成型,尤其是大型厚壁制品如电视机的斜面机壳和显示器外壳等。事实上,对于日用电器这一类要求严格的产品上必须消除收缩痕,而对于玩具等一些表面质量要求不高的产品允许有塑料加工收缩痕的存在。
形成塑料加工收缩痕的原因可能有一个或多个,包括加工方法、部件几何形状、材料的选择以及模具设计等。其中几何形状和材料选择通常由原材料供应商决定,且不太容易改变。但是模具制造商方面还有很多关于模具设计的因素可能影响到塑料加工收缩环节。冷却流道设计、浇口类型、浇口尺寸可能产生多种效果。例如,小浇口如管式浇口比锥形的浇口冷却得快得多。浇口处过早冷却会减少型腔内的填充时间,从而增加收缩痕产生的几率。对于成型工人,调整加工条件是解决塑料加工收缩问题的一种方法。填充压力和时间显著影响收缩。部件填充后,多余的材料继续填充到型腔中补偿材料的收缩。填充阶段太短将会导致收缩加剧,最终会产生较多或较大的收缩痕。这种解决塑料加工收缩方法本身也许并不能将收缩痕减少到满意的水平,但是成型工人可以调整填充条件改善收缩痕。
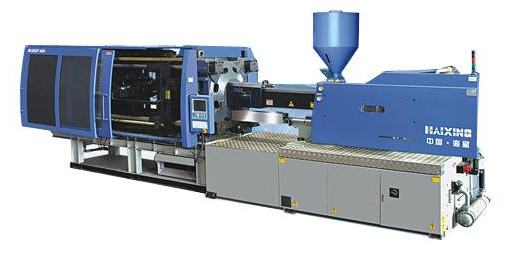
注塑机系统一般由机架、三大板、哥林柱、射出系统、顶出系统、调模系统等组成,国产注塑机机架一般是钢材焊接而成,三大板是铸铁件,哥林柱、调模齿轮、顶出机构等基本都是从专业厂家处购买组装。质量有保证的注塑机厂家,其供应商很多都是由相同几个厂家供给,质量上差异性不大。由自己设计制造
优点1.大部分塑料制品的抗腐蚀能力强,不与酸、碱反应。2.塑料制造成本低。3.耐用、防水、质轻。4.容易被塑制成不同形状。5.是良好的绝缘体。6.塑料可以用于制备燃料油和燃料气,这样可以降低原油消耗。缺点1.回收利用废弃塑料时,分类十分困难,而且经济上不合算。2.塑料容易燃烧,燃烧时产生有毒气体。例如聚苯乙烯燃烧时

(1) 按受热冷却时树脂呈现的特性分类这种分类方法是用得最多,也是比较科学的一种分类法。1) 热塑性塑料这类塑料在注塑加工时加热时软化,温度升高至一定程度时呈熔融态, 成为可流动的粘稠流体,借助模具和压力可制成一定形状的制品,冷却后可保持已成型形状。再次加热又可变软、熔融、重新塑制成型。它在加热、冷却成型
为提高模具品质档次,最大限度减少模具质量问题投诉,交给客户满意的模具,对模具制造常见问题进行总结、归纳,并建立标准,按要求执行。1.小于2020的模胚,a、b板之间需要做撬模坑;大于2020的模胚所有模板包括顶针板间都要做撬模坑。2.模胚导柱导套要加工排气槽,以防导柱导套拉伤。3.模具上不得有尖角,需要倒角处理。特
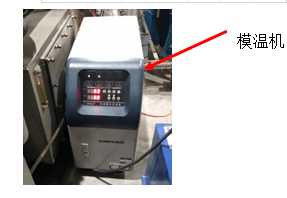
加工方面:(1)加工压力过大、速度过快、充料愈多、注射、保压时间过长,都会造成内应力过大而开裂。(2)调节开模速度与压力防止快速强拉制件造成脱模开裂。(3)适当调高模具温度,使制件易于脱模,适当调低料温防止分解。(4)预防由于熔接痕,塑料降解造成机械强度变低而出现开裂。(5)适