
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑料模具是统称。
塑胶模具是塑料模具中的一种,还就是挤出模具,搪塑模具等等。
模具的分类也是根据加工工艺的不同而进行区分的。挤出工艺,注塑工艺、搪塑工艺。
应用的话,向注塑工艺,只能制作具有一定形状的,固定的产品。比如:注塑一个手机壳,碗,电脑外壳等等。
挤出的话就是在横截面形状的范围内连续不断的挤出生产,可以是无限长,例如:管材,型材、板材、片材,这些都是利用挤出工艺做的。
搪塑就像儿童玩的玩具,中空的,像橡胶的圆球,就是搪塑出来的。
塑料制品厂生产的注塑产品溶解痕是不能避免的,只是能够避免不明显,不能完全消除。如果是不明显的熔接痕,也不会影响电镀。从形成熔接痕的原因而言,要减少熔接痕,就要降低注射或挤出过程中物料的“分流后汇合”现象发生的可能性。为了减少并消除这一现象,有如下方法:1)提高模具温度2)调整

产品设计:设计塑件的形体结构时,应注意塑料制品的厚度与熔料填充时的极限流动长度。在塑料模具注射成型中,塑件的厚度通常为1~ 3mm,大型塑件为3~ 6mm。材料:更换材料或添加助剂以改善流动性。将喷嘴拆下清理或扩大模具冷料穴和流道截面面积。模具:设计浇注 系统时要注意浇口平衡。在流动过程中,浇口或流道压力损失太大
塑料产品的缺陷基本分为以下三种。一,致命缺陷:与安全有关的缺陷,如突出的锐角、漏电、有毒等危害人体健康和安全的缺陷。所以,对于塑料制品来说,前期的结构设计尽量不要存在锐角,塑料加工厂在选择材料时选择要考虑环保,安全性能测试是至关重要的一步。二,严重缺陷:与产品安全无关与产品功能有关的缺陷,如产品较脆、
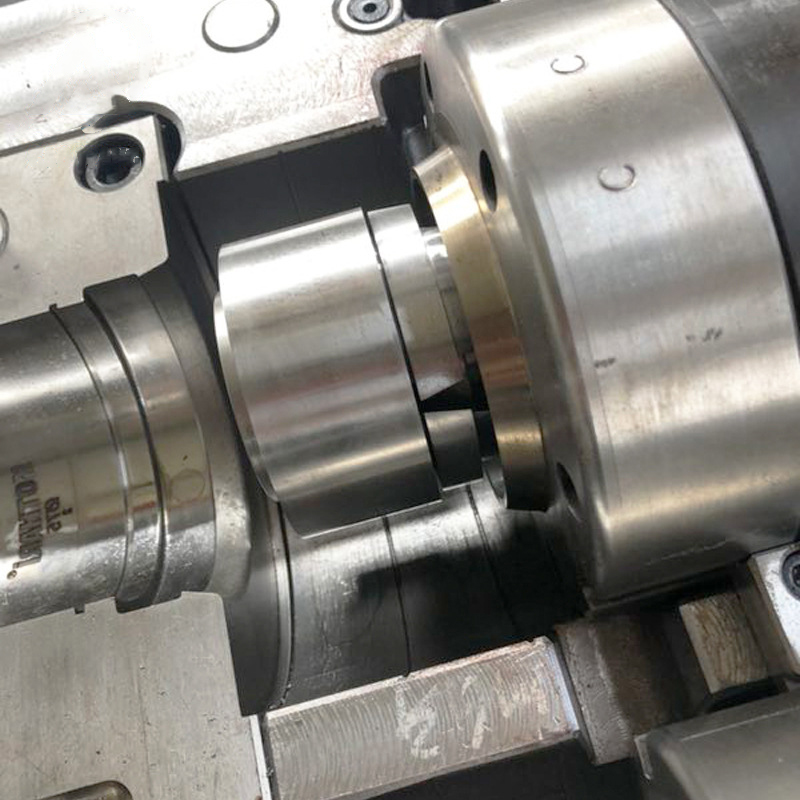
自工业注塑制模发展以来,如何保持模具表面恒温一直困扰着人们。在注塑成型中,成品的冷却时间占注塑生产周期的70%。主要原因是在传统模具制造中,温度控制或冷却水路只能直线钻孔。关键热点通常不在冷却热传播范围内,因此无法有效冷却。为了保持温度恒定,制造商先后使用隔板、散热器、散热管等。还试图将块层压在一起,并

1、温度的控制在控制仪器上,设定需要的温度,而感应器的显示将与设定点上产生的温度相比较。在这最简单的系统中,当温度到达设定点时,就会关闭,温度下降后电源又重新开启。这种系统称为开闭控制,因为它不是开就是关。2、温度温度的测量和控制在注塑中是十分重要的。虽然进行这些测量是相对地简单,但多数注塑机都没有足