
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

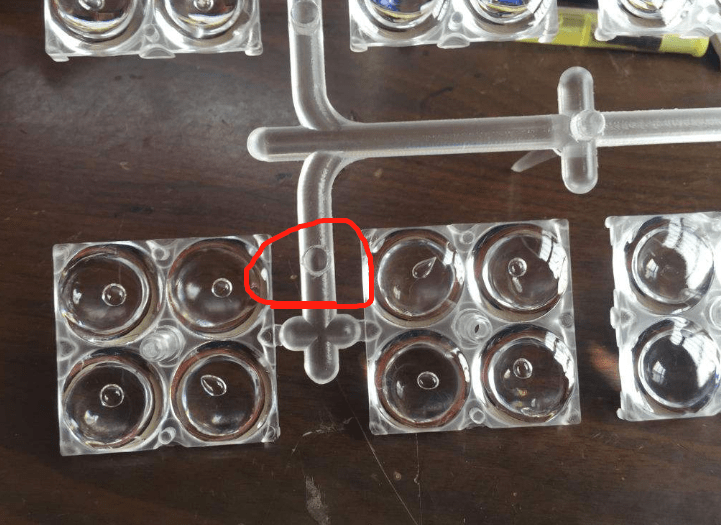
①调节及控制料流速度,防止倒流。当注射压力消失后, 封锁型腔,使尚未冷年固化的塑料不会倒流回分流道。
②熔体经过浇口时,会因剪切及挤压而升温,有利于熔体的填充型腔。
③在多腔注塑模具中,当分流道采用非平衡布置时,可以通过改变浇口的大小来控制进料量,使各腔能在差不多相同的时间内同时充满,这称为人工平衡进料。
④浇口设计不合理时,易产生填充不良、收缩凹陷、蛇纹、震纹、熔接赛及惠曲变形等缺陷。
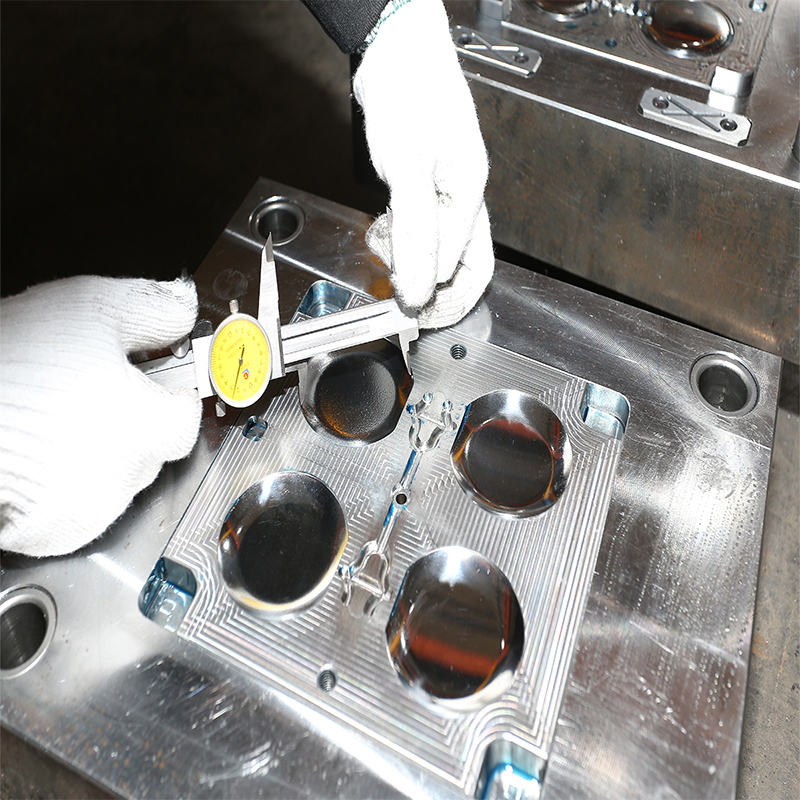

注塑生产时磁铁断裂是指在注塑过程中,由于注射压力或模具配合精度的问题,导致完整的磁铁从某个部位产生裂纹或断开,造成成型后塑料产品的缺陷。 对于塑料注塑产品来说,磁铁是存在一定的功能性要求的。所以这种缺陷一旦发生,产品直接报废,该缺陷属于功能性的致命缺陷。
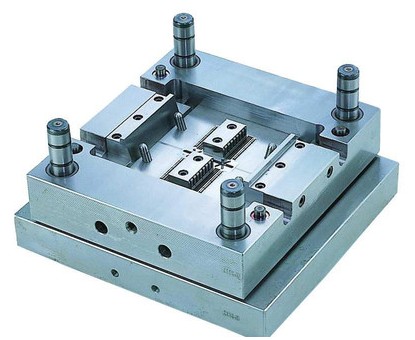
注塑加工模具设计要点:(1)尽量采用注塑模具标准件对应注塑模具的每一部分都有不同的企业在进行相应标准件的开发,并存在日益完善的国内、国外或国际标准。国际注塑模具标准化组织是ISO/TC29 /SC8。我国1983年成立了”全国注塑模具标准化技术委员会”。美国的DME公司、德国的HASCO公司和日本的FUTABA公司是世界上生产标准模
随着异型拉丝模具使用率越来越普遍,它的的质量也是越来越高,由于它的特性优势被大家普遍使用,为了大家可以更好的应用,下面咱们一起了解下异型拉丝模具正确的使用方法有哪些吧。为了保证高品质的丝材,有效地控制模具的使用成本,在使用异型拉丝模具具时,应保证拉丝设备的运行平稳,各拉丝鼓轮、过线导轮应光滑、灵
塑料模具是统称。塑胶模具是塑料模具中的一种,还就是挤出模具,搪塑模具等等。模具的分类也是根据加工工艺的不同而进行区分的。挤出工艺,注塑工艺、搪塑工艺。应用的话,向注塑工艺,只能制作具有一定形状的,固定的产品。比如:注塑一个手机壳,碗,电脑外壳等等。挤出的话就是在横截面形状的范围内连续不断的挤出生产,
注塑加工厂家有气泡出现在较厚的制品,表面胀大,切开后断面有气泡成因及解决办法:1、加料过程中没控制好量,导致注射压力过高,只需调整加料量即可;2、冷却时间不足。可以在机器外使用冷压模降温冷却;3、温度过高,会在制品中出现分解黑线的现象。若分解情况轻微,只需适当降温。如果整个机筒分解,只能是