
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

外观缺陷:
在注塑加工时塑料制品厂应该首先必须充分了解造成表面缺陷的根本原因是什么。它们是由料流带到了塑料制件表面的缺陷,还是塑料模具的表面缺陷转移到了制件表面?
以下总结了几点原因和解决办法:
■熔料温度太低
■过低的熔料温度会导致熔料黏度升高(熔料变稠),从而引起熔料前端变冷并产生迟滞效应
模具温度过低
■模具温度过低会造成制品表面暗淡;应提高模具温度以改善外观■补缩不足
补缩不足 的制件由于表面收缩,无法与模腔表面贴合, 故与补缩正常的制件外观面有所不同
填充速率过低
■注塑加工厂通过提高注射速率,使熔料更易形成表面冻结层,避免形成喷泉流纹或拇指痕,这些缺陷通常在射速太慢时发生
模具表面受污染
检查模穴表 面是否粘有水汽或油污;同时确保顶针、斜顶、滑块和脱螺纹型芯等滑动部件上的油脂不会泄漏到模腔表面上
■熔料体积不够
制件补缩不足 导致表面无光泽
■排气不足
■气体被困在型腔内,造成制品表面的薄膜或雾状物;
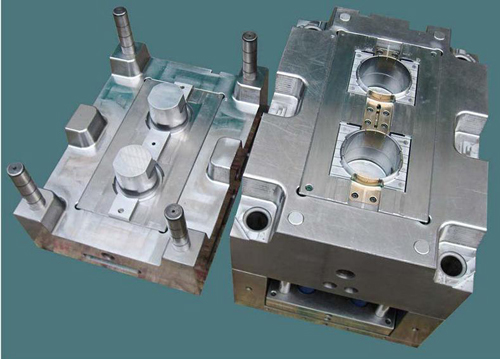
塑料制品模具一般需要在150°C-200°C下进行工作,除了受到一定压力作用外,还要承受温度影响,根据其成型条件,模具一般需要具备以下性能:1、具有较好的热稳定性。塑料模具成型加工经热处理后因线膨胀系数小,热处理变形小,温度差异引起的尺寸变化率小,金相组织和模具尺寸稳定,可减少或不再进行加工,即可保证模具尺寸

比起传统射出成型,深州华民机械有限公司是最完善的注塑加工厂使用的双料共射射出成型制程有如下的优点:1、核心料可以使用低黏度的材料来降低射出压力。2、从环保的考虑,核心料可以使用回收的二次料。3、根据不同的使用特性,如厚件成品皮层料使用软质料,核心料使用硬质料或者核心料可以使用发泡塑料

注塑生产时磁铁断裂是指在注塑过程中,由于注射压力或模具配合精度的问题,导致完整的磁铁从某个部位产生裂纹或断开,造成成型后塑料产品的缺陷。 对于塑料注塑产品来说,磁铁是存在一定的功能性要求的。所以这种缺陷一旦发生,产品直接报废,该缺陷属于功能性的致命缺陷。

聚甲基丙烯酸甲酯(PMMA) 在塑料加工中它俗称有机玻璃,是光学性能最好的塑料。PMMA力学和电学性能一般,热膨胀系数是无机玻璃的8-10倍,长期使用温度仅为80度,吸湿性偏高,水中浸泡24h后吸水率达到0.1%-0.4%。PMMA能注塑、挤出和热成型透明制品也可以浇铸成型,将液体的PMMA单体和催化剂一起注入模具

填充是整个注塑循环过程中的第一步,时间从模具闭合开始注塑算起,到模具型腔填充到大约95%为止。理论上,填充时间越短,成型效率越高,但是实际中,成型时间或者注塑速度要受到很多条件的制约。高速填充:高速填充时剪切率较高,塑料由于剪切变稀的作用而存在粘度下降的情形,使整体流动阻力降低;局部的粘滞