
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

注塑加工模具加工是门工艺技术,主要是将塑料转变为想要的各类塑胶产品的各种工艺。其原理是将粒状或粉状的塑胶原料加入到注射机的科斗里,原料经加热熔化呈流动状态,在注射机的螺杆或活塞推动下,经喷嘴和注塑模具的浇注系统进入模具型腔,在模具型腔内硬化定型,从而做出产品要的形状。
注塑加工工艺在生活中随处可见,优点和缺点也是有的,下面兄辉小骗带大家了解下:注望加工优点:
1.自动化生产,成型加工周期短生产效率高
2产品成型加工形状可多样化,尺寸寸准确带有全属或非金属嵌件的塑料制件
3、注塑成型出来产品质量稳定
4、工艺适用范围广
注塑加工缺点:
1.注塑加工设备价格较高
2、注塑模具结构复杂
3.生产成本高、不适合于单件小批量的塑件生产


(1) 厚壁塑件比薄壁塑件收缩率大(但大多数塑料1mm薄壁制件反而比2mm收缩率大,这是由于熔体在模腔内阻力增大的缘故);(2) 塑件上带嵌件比不带嵌件的收缩率小;(3) 塑件形状复杂的比形状简单的收缩率要小;(4) 塑件高度方向一般比水平方向的收缩率小;(5) 细长塑件在长度方向上的收缩率小;(6) 塑件长度方向的尺寸比厚度方向尺寸的
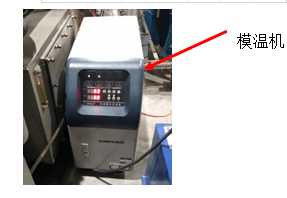
1.节省塑料原料由于热流道无冷凝料。或很小的冷料柄,基本上无冷流道浇口料不用回收,尤其是价格昂贵,不能用回料加工的塑料产品,可大大的节约成本。应用热流道如果正常生产一般2-3个月,就可收回热流道成本。2.提高产品质量与双分型面的三板模相比,热流道系统内的塑料溶体温度不易下降,保持恒湿,不需要像冷流道模具,以
加工方面:(1)加工压力过大、速度过快、充料愈多、注射、保压时间过长,都会造成内应力过大而开裂。(2)调节开模速度与压力防止快速强拉制件造成脱模开裂。(3)适当调高模具温度,使制件易于脱模,适当调低料温防止分解。(4)预防由于熔接痕,塑料降解造成机械强度变低而出现开裂。(5)适

我们在注塑塑料件中,塑料注塑通常有变色、发黄是指产品颜色与指定的颜色有差异,主要呈现为产品发黄、发黑等。 对于浅色或亮色成品,色差或脱色现象比较容易出现,主要以块状的颜色差异体现。变色、发黄属于产品的轻微缺陷,注塑加工厂可以和客户商量确认收货标准,根据客户的标准
注塑温度是影响注塑压力的重要因素。注塑机料筒有5~6个加热段,每种原料都有其合适的加工温度(详细的加工温度可以参阅材料供应商提供的数据)。 注塑温度必须控制在一定的范围内。温度太低,熔料塑化不良,影响成型件的质量,增加工艺难度;温度太高,原料容易分解。在实际的注塑成