
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

当规件的侧回较况。所需的抽芯距离不大,但所需抽芯力较大时,可采用斜滑块机构进行侧向分型与抽芯,斜滑块抽芯机构的模具俗称胶杯模,其特点是利用拉钩的拉力和弹赞的推力驱动斜滑块作斜向运动.在塑件被推出脱模的同时由斜滑块完成侧向分型与抽芯动作。斜滑块抽芯机构通常用于外侧抽芯,根据抽芯位置,斜滑块抽芯机构分为定模斜滑块抽芯机构和动模斜滑块抽芯机构,两者原理和结构基本相同,但定模斜滑块抽芯机构应用更为广泛。
与滑块抽芯相比较,斜滑块抽芯结构简单,制造比较方便,因此,在注塑模具中应用广泛。但滑块抽芯比斜滑块抽芯更安全可靠,因此动模部位的侧向抽芯常用滑块抽芯,而定模部位的侧向抽芯,当侧凹的成型面积较大时,则多采用斜滑块侧向抽芯机构。
斜滑块抽芯机构一- 般由导滑件、弹簧、限位件、斜滑块、拉钩和耐磨块等组成。开模时,在拉钩和弹簧的作用下,使斜滑块沿导滑件的T形槽作斜向滑动,斜向滑动分解为垂直运动和侧向运动,其中,侧向运动使斜滑块完成侧向抽芯。
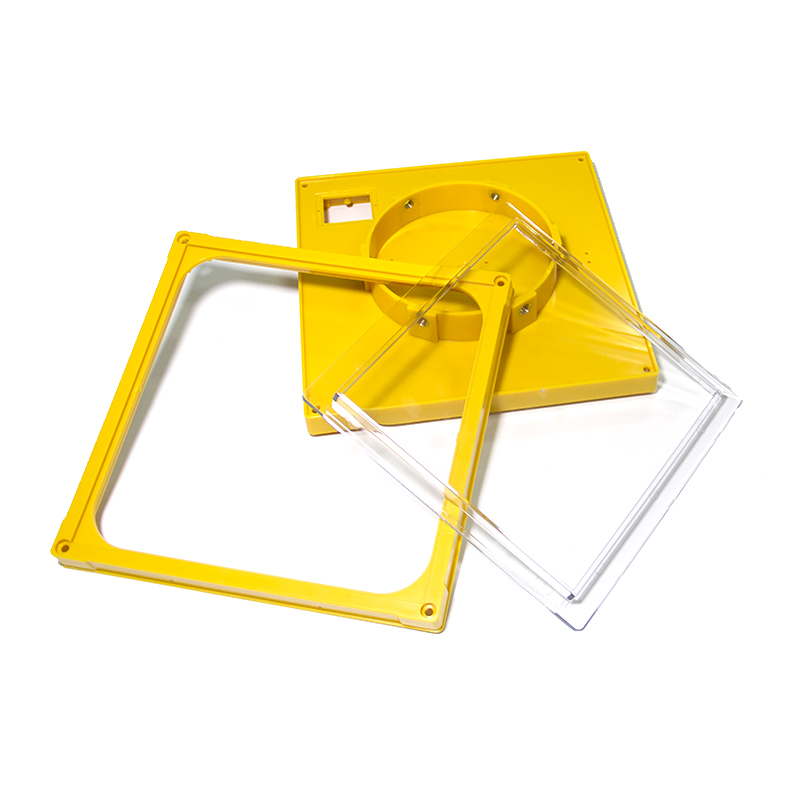
注塑加工厂做塑料注塑件也越来越多,塑料件生产的企业也是越来越多。在进行注塑件进行注塑加工时,对其外观又有哪些分外要求呢?我们一起来总结下看看;1.塑料件外部色彩须按及格样品规范或书面要求制作,批次色差不明显 ,光泽度一致性强。2.外露的面不可以有显眼划痕和创痕,能擦拭去的除外。3.注塑车间

与金属制件相比,塑料制品电镀制品不仅可以实现很好的金属质感,而且能减轻制品重量,在有效改善塑料外观及装饰性的同时,也改善了其在电、热及耐蚀等方面的性能,但电镀用塑料材料的选择却要综合考虑材料的加工性能、机械性能、材料成本、电镀成本、电镀的难易程度以及尺寸精度等因素。而因其结构上的
保温是指在燃烧过程中,达到较高燃烧温度范围后,保持一段时间,或在较低的温度下保持一段时间,统称为保温时间,然后进入冷却阶段。一般来说,在任何陶瓷磨削产品的燃烧过程中,或多或少都需要一段保温时间,主要是为了尽可能平整窑内外的温差,使产品各部分的物理化学反应均匀。使产品的组织结构趋于一致,从而获得性能一
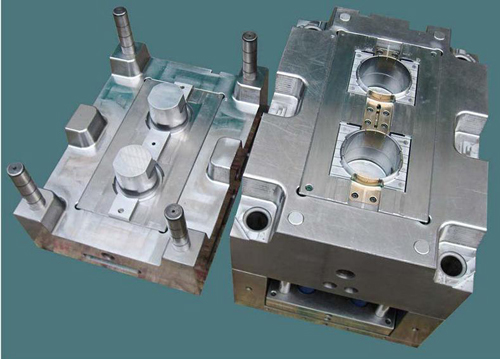
模具的组成 : 注塑模具由动模和定模两部分组成,动模安装在注射成型机的移动模板上,定模安装在注射成型机的固定模板上。在注射成型时动模与定模闭合构成浇注系统和型腔,开模时动模和定模分离以便取出塑料制品。 根据模具中各个部件所起的作用,一般可将注塑模细分为以下几个基本
塑料制品模具一般需要在150°C-200°C下进行工作,除了受到一定压力作用外,还要承受温度影响,根据其成型条件,模具一般需要具备以下性能:1、具有较好的热稳定性。塑料模具成型加工经热处理后因线膨胀系数小,热处理变形小,温度差异引起的尺寸变化率小,金相组织和模具尺寸稳定,可减少或不再进行加工,即可保证模具尺寸