
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

1. 重量轻。由于其密度只有一般模具钢的36%,故运动惯性比较低,在生产过程中加,减速度均比较容易,能减低机器及模具的损耗。
2. 机械加工容易及尺寸稳定性高。其切削速度比一般模具钢快6倍以上,故大量减低模具加工时间,令模具可更快进行生产。
3. 卓越的热传导率。其热传导率比一般模具钢高,故可节省模具在生产时的冷切时间50%,从而提高模具的生产效率。所以Alumold在注塑模、吹塑模、低压模、橡胶模等不同模具行业80%的产品中有广泛应用。随着市场的发展,目前在欧美市场超硬铝已替代钢做模
特点: 1.高强度可热处理合金。 2.良好机械性能。 3.可使用性好。 4.易于加工,耐磨性好。 5.抗腐蚀性能、抗氧化性好。 7075铝板主要用途: 航空固定装置,卡车,塔式建筑,船,管道及其他需要有强度、可焊性和抗腐蚀性能的建筑上的应用的领域。如:飞机零部件、齿轮和轴、熔丝零件、仪表轴和齿轮、导弹零件跳进阀零件、涡轮、钥匙、飞机、航空及国防应用
超硬铝合金硬度,密度及机械性能
塑料加工用铝合金制造的模具具有一下特点:
1、材质均匀性好:热处理技术卓越,产品在300℃厚度(直径)以下,强度、硬度基本保持一致;
2、表面精度高,减少材料的浪费
3、加工性能好:将化学成分、强度及硬度的偏差降至最小,加工中杜绝‘粘刀’、‘崩刀’现象;
4、高速机加工,几乎不变形:完美的预拉伸(T651)工艺处理,彻底消除内应力,在加工和受力时不易翘曲、开裂及变形;
5、材质致密性好:独有的晶粒细化工艺保证,绝无沙孔、横纹、气泡及杂质;
6、抗高温:在400℃工作环境下不会发生永久变形;

①塑料中含有水分或有杂质混入;②浇口尺寸过小、形状不好或位置不好;③塑料模具表面不光洁,有水分或油污;④塑料温度低,或模温低;⑤料温高或浇注系统剪切作用大,塑料分解;⑥融料与模具表面接触不良或模具排气不良;⑦润滑剂不当或用量过多;⑧塑料塑化不良,结晶性料冷却不良、不均或制品壁厚不均;⑨注塑加工厂家注

注塑成型塑料制品变形(翘曲、扭曲)是指注塑时,模具内的材料受到高压而产生内部应力,导致脱模时注塑产品的形状偏离了产品设计的形状和模具型腔固有的形状,注塑的塑料产品外形尺寸与产品设计的尺寸有较大差异(收缩翘曲),并发生不规则的弯曲。 塑料产品的变形是不可避免的,只是有

注塑件缺陷的特征:注塑塑料制品过程不完全,因为模腔没有填满塑料或注塑过程缺少某些细节。可能出现问题的原因:(1).塑料制品厂在生产过程中注塑速度不足。(2).塑料短缺。(3).螺杆在行程结束处没留下螺杆垫料。(4).运行时间变化。(5).射料缸温度太低。(6).注塑压力不足。(7).射嘴部分
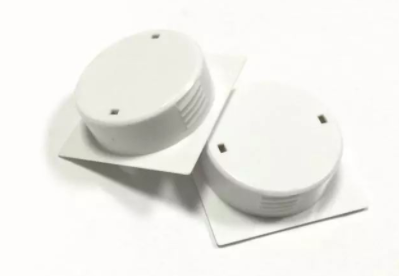
模具的组成 : 注塑模具由动模和定模两部分组成,动模安装在注射成型机的移动模板上,定模安装在注射成型机的固定模板上。在注射成型时动模与定模闭合构成浇注系统和型腔,开模时动模和定模分离以便取出塑料制品。 根据模具中各个部件所起的作用,一般可将注塑模细分为以下几个基本
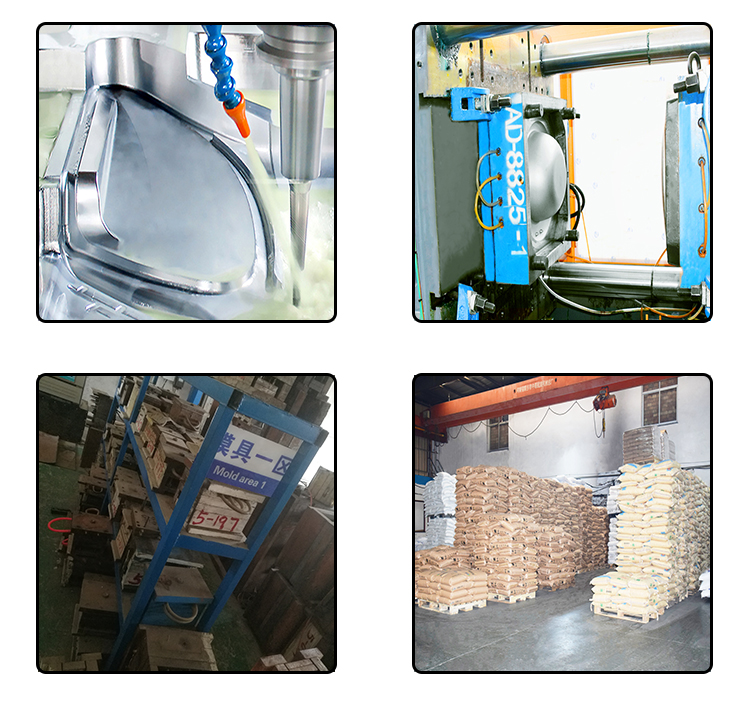
我们可以从以下三个方面来解决这个变色与发黄的问题;材料:1、注塑生产时要检查所用色母粒或添加剂的耐温性与热稳定性。 2、检查干燥温度和时间。塑料模具:加大浇口或改为其他类型的浇口。注塑工艺:1 、检查熔融温度,降低料温;降低塑化时的螺杆转速及背压。 &nb