
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

原材料:塑料材料中有杂质,而杂质的密度又比所使用的材料密度小,所以熔融后的材料重量存在差异。塑料干燥程度不足,含水量过大。塑料质量不稳定( 有添加回收料)。
塑料模具:浇口太小,导致无法完全填充模具型腔。模具温度不均匀或者偏低。
注塑工艺:塑料注塑熔融塑料的背压不足,导致材料内有气体,移动同样多的距离,重量却偏小。
料斗下料不稳定,料筒内有一 部分空洞,造成偏差。
注射时间不足,未填充满时,设定的注射时间已用完。
保压时间和压力不足。
注塑机:注塑机的止逆环有磨损,注射过程中,熔融料有回流现象,导致注射量不稳定。
计量行程或料垫的熔料量有变动。
锁模力不足,这种情况下产品重量会有所增加。

塑料制品的翘曲变形是塑料件常见的成型质量缺陷。 塑料件的题曲变形主要是因为塑料件受到了较大的应力作用,主要分为外部应力和内部应力,当大分子间的作用力和相互维结力承受不住这种应力作用时,塑料件就会发生旭曲变形。外部应力导致的想曲变形此类翘曲变形主要为制件顶出变形,产生的原因为模

注塑加工厂家的注塑机液压系统受电气控制系统的推动,通过浸压传动系统去推动机械传动部分,塑料制品的生产也可以说是注想成型各动作的动力源,依靠波压执行元件推动机械传动系统工作,将液压能转换为机械能。波压传动系统主要以动力元件油泵为核心器件,通过控制元器件(名种流量、压力和方向阀)驱动执
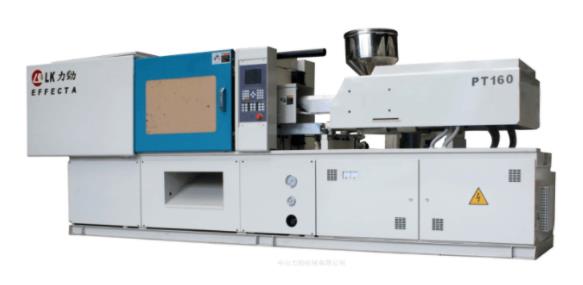
一般来讲,高速注塑机就是全电动机,普通注塑机都是液压注塑机,而液压注塑机相对运行速度较慢。全电动高速注塑机使用的伺服马达来实现开闭模,顶出脱模,原料注射储料等等,运转速度即快又精密,大大提高或改善生产环境和生产效率。不过现在伺服电动注塑机只有锁模力在850吨以下的机器。高速注塑机和普通注塑机的区别:1、

原因分析:塑料成型塑胶熔体流动的痕迹,以浇口为中心而呈现的条纹波浪模样。表面发生垂直流向的无数细纹,导致塑料制品表面产生类似指纹的波纹。解决办法:流痕是最初流入型腔内的塑胶熔体冷却过快,与其后流入的塑胶熔体间形成界限所致。残留于注塑机喷嘴前端的冷材料,注塑加工厂家在生产注塑的时候,若直接进入型腔内,

塑料注塑产品重量不稳定(注塑不稳定)是指塑料产品的重量达不到设定的标准重量,并伴随着有超出允许范围的变动。 这种情况可能会对产品功能性有所影响。产品重量增加的话,注塑加工厂的生产成本也会增加。产品重量不稳定属于轻微缺陷,一般这类型的检验标准允许重量变动范围量为3% ~