
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

保温是指在燃烧过程中,达到较高燃烧温度范围后,保持一段时间,或在较低的温度下保持一段时间,统称为保温时间,然后进入冷却阶段。一般来说,在任何陶瓷磨削产品的燃烧过程中,或多或少都需要一段保温时间,主要是为了尽可能平整窑内外的温差,使产品各部分的物理化学反应均匀。使产品的组织结构趋于一致,从而获得性能一致的产品。在生产实践过程中,适当降低燃烧温度,延长保温时间,有利于提高产品质量,降低燃烧损失率。
对于大型、不同形状和窑内装载密度较大的燃烧过程尤为明显。但如果保温时间过长,晶粒熔化,不利于坯体中形成强骨架,从而降低机械性能。
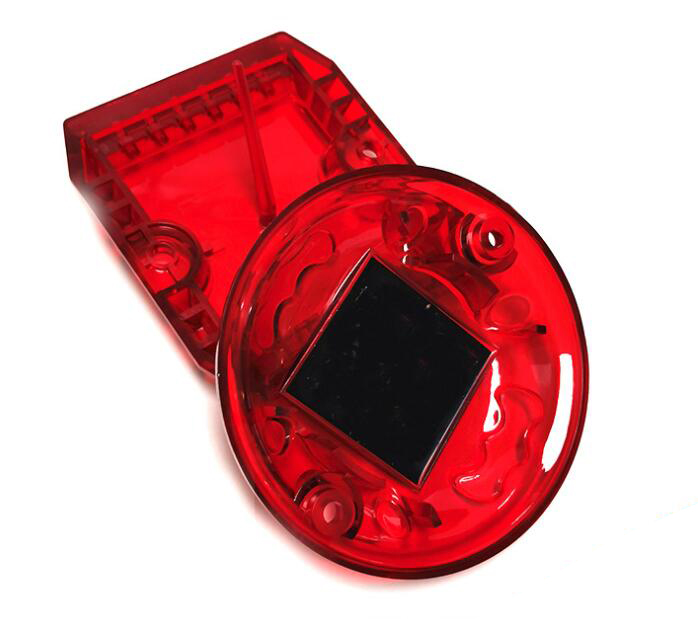
燃烧过程(包括冷却过程)中的升降速度是否合适,更直观地取决于其对模具产品燃烧过程中体积热膨胀和冷收缩的影响(无形变化、开裂等)。另一方面,加热和冷却速度对产品微观结构的形成和产品的性能也有不可忽视的影响。
异形模具坯体在快速加热时,由于液相和气孔率的降低而形成的收缩小于缓慢加热时形成的收缩。由于熔体在快速加热过程中不会长时间饱和粘土和石英,由于其表面张力,该粘度熔体收缩产品体积的作用也较小。例如,当坯体在24小时内加热到1300℃时,收缩率为8.3%。如果在相同条件下缓慢加热,收缩率为8.95%。这是因为当加热缓慢时,形成粘度高的液相,对产品收缩有很强的作用。
致密坯体的抗张强度比快速h-48h加热至1300℃)时,其抗张强度比快速升温坯体(18h加热至1300℃)增加约30%,而孔隙率降低。快速加热坯体的孔隙率为3.0%,慢速加热坯体的孔隙率为1.5%。
冷却速度对材料力学强度的影响更为复杂。当快速燃烧的坯体缓慢冷却时,由于二次莫来石的生长,其抗张强度会在一定程度上降低;坯体缓慢冷却后,抗张强度可增加20%。
在冷却的初始阶段,冷却速度对坯体中的晶粒尺寸,特别是晶粒的应力状态有很大的影响。在冷却过程中,当玻璃相从塑性状态转变为固态时,异形模具的坯体结构发生显著变化,产生较大的应力。因此,应采用高温快速冷却和低温慢冷却和低温阶段慢速冷却的冷却系统。初始冷却温度较高。此时,如果冷却速度较慢,则相当于保温阶段的延长,影响晶粒的数量和尺寸,也容易使低价铁二次氧化,使产品呈黄色。在高温阶段,快速冷却也可以避免釉熔体沉淀晶体。对于热膨胀系数较大的瓷坯或含有较多SiO2.Zro2等晶体的坯,由于晶体类型的变化伴随着较大的体积变化,因此在变化温度附近的冷却速度不应过快。对于厚而大的坯体,如果冷却速度过快,体积变化的不均匀性也会导致晶体变形或开裂。
首先化学名称不一致,abs化学名称是丙烯bai腈-丁二烯du-苯乙烯共聚物,pp的化学名称是聚丙烯。其次是燃烧性质不同,pp燃烧较快,abs燃烧较缓慢。再就是密度不一样,abs的密度要比pp的大。接下来就是硬度不同,abs的硬度比较高一些。最后就是电学性能不一样,pp的电绝缘性要比abs的差。1、如果要比较那你得设定一个前提,因为

(1) 按受热冷却时树脂呈现的特性分类这种分类方法是用得最多,也是比较科学的一种分类法。1) 热塑性塑料这类塑料在注塑加工时加热时软化,温度升高至一定程度时呈熔融态, 成为可流动的粘稠流体,借助模具和压力可制成一定形状的制品,冷却后可保持已成型形状。再次加热又可变软、熔融、重新塑制成型。它在加热、冷却成型
我们可以从以下三个方面来解决这个变色与发黄的问题;材料:1、注塑生产时要检查所用色母粒或添加剂的耐温性与热稳定性。 2、检查干燥温度和时间。塑料模具:加大浇口或改为其他类型的浇口。注塑工艺:1 、检查熔融温度,降低料温;降低塑化时的螺杆转速及背压。 &nb
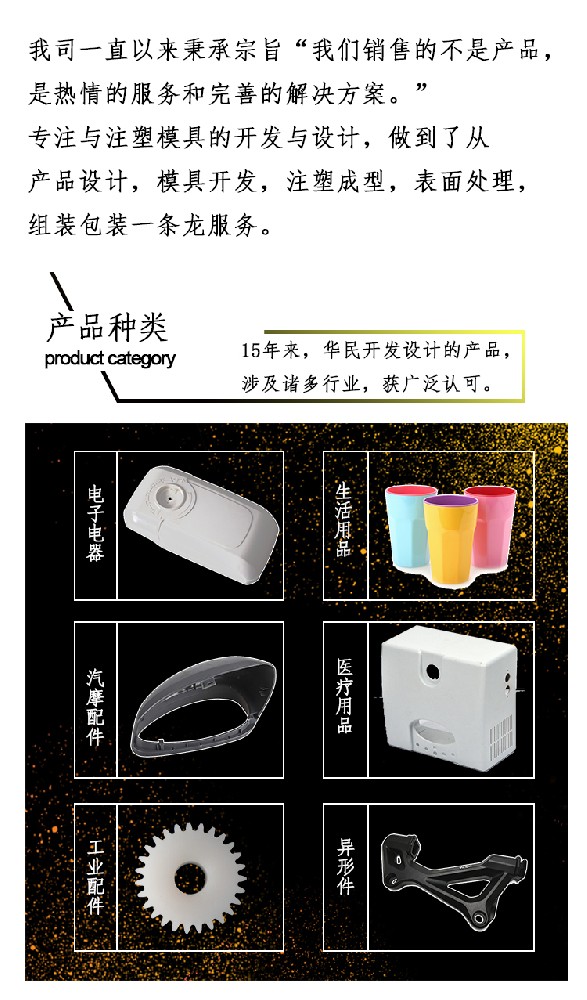
1、吸塑: 真空成型称为吸塑,是一种塑料加工工艺,主要原理是将平展的塑料硬片材加热变软后,采用真空吸附于模具表面,冷却后成型。主要分为厚片吸塑薄片吸塑两大类。广泛用于汽车附件、灯饰、广告、装饰、大型机械外壳、展示类、行空类、大家电、卫浴类等行业。2、注塑:即热塑性塑料注塑成型,注塑加工厂家的这种方法即是
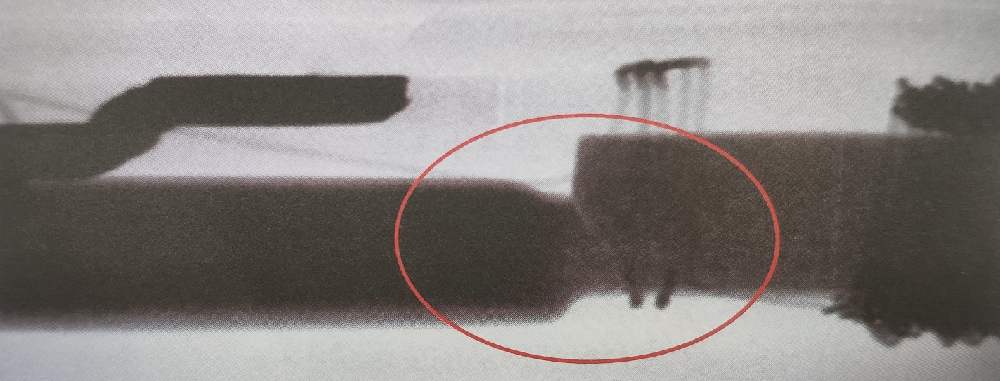
如上图所示:为磁铁断裂的图片;我们在塑料制品加工注塑成型时;首先要保证在成型前磁铁是完整的。磁铁断裂主要是受到外力的作用造成的,所以在成型时,注射压力对于磁铁断裂影响最大,从各方面的因素考虑都是基于如何降低注射压力。比如降低保压压力、升高材料温度、加快流动性,都是最终降低