
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

注塑压力是由注塑系统的液压系统提供的。液压缸的压力通过注塑机螺杆传递到塑料熔体上,塑料熔体在压力的推动下,经注塑机的喷嘴进入模具的竖流道(对于部分模具来说也是主流道)、主流道、分流道,并经浇口进入模具型腔,这个过程即为注塑过程,或者称之为填充过程。压力的存在是为了克服熔体流动过程中的阻力,或者反过来说,流动过程中存在的阻力需要注塑机的压力来抵消,以保证填充过程顺利进行。
塑料制品厂在注塑过程中,注塑机喷嘴处的压力最高,以克服熔体全程中的流动阻力。其后,压力沿着流动长度往熔体最前端波前处逐步降低,如果模腔内部排气良好,则熔体前端最后的压力就是大气压。
影响熔体填充压力的因素很多,概括起来有3类:(1)材料因素,如塑料的类型、粘度等;(2)结构性因素,如浇注系统的类型、数目和位置,模具的型腔形状以及制品的厚度等;(3)成型的工艺要素。
双色注塑模的设计要点1、成型部分双色注塑模的成型部分与一般注塑模基本相同,不同的是要考虑两个位置上注塑模的凸模一致,凹模应与两个凸模配合良好。一般这种成型的塑件较小。2、脱模机构由于双色塑件只有在经过二次注射后才能脱模,所以,在一次注射装置上的脱模机构将不起作用。对于水平回转的注塑机,脱模顶出可用注塑
塑料产品的缺陷基本分为以下三种。一,致命缺陷:与安全有关的缺陷,如突出的锐角、漏电、有毒等危害人体健康和安全的缺陷。所以,对于塑料制品来说,前期的结构设计尽量不要存在锐角,塑料加工厂在选择材料时选择要考虑环保,安全性能测试是至关重要的一步。二,严重缺陷:与产品安全无关与产品功能有关的缺陷,如产品较脆、

①塑料中含有水分或有杂质混入;②浇口尺寸过小、形状不好或位置不好;③塑料模具表面不光洁,有水分或油污;④塑料温度低,或模温低;⑤料温高或浇注系统剪切作用大,塑料分解;⑥融料与模具表面接触不良或模具排气不良;⑦润滑剂不当或用量过多;⑧塑料塑化不良,结晶性料冷却不良、不均或制品壁厚不均;⑨注塑加工厂家注

注塑加工模具设计要点:(1)尽量采用注塑模具标准件对应注塑模具的每一部分都有不同的企业在进行相应标准件的开发,并存在日益完善的国内、国外或国际标准。国际注塑模具标准化组织是ISO/TC29 /SC8。我国1983年成立了”全国注塑模具标准化技术委员会”。美国的DME公司、德国的HASCO公司和日本的FUTABA公司是世界上生产标准模
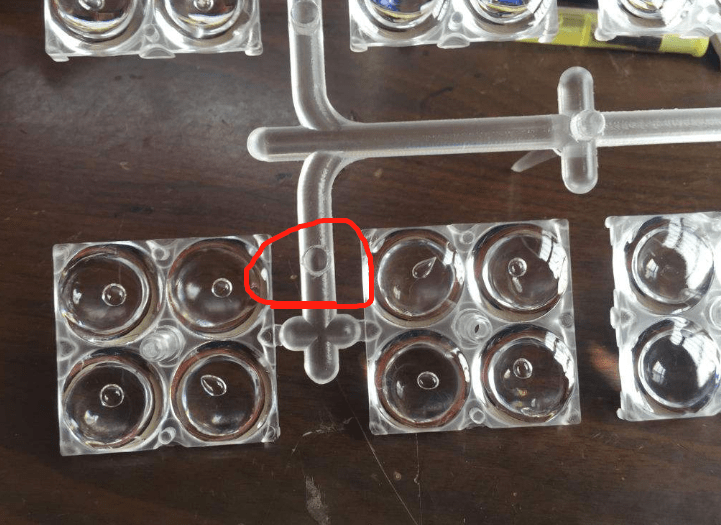
气泡出现在较厚的制品,表面胀大,切开后断面有气泡,注塑加工厂在调整工艺等问题方面总计以下原因,成因及解决办法:1、加料过程中没控制好量,导致注射压力过高,只需调整加料量即可;2、冷却时间不足。可以在机器外使用冷压模降温冷却;3、温度过高,会在制品中出现分解黑线的现象。若分解情