
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

熔接痕
熔接痕是由于来自不同方向的熔融树脂前端部分被冷却、在结合处未能完全融合而产生
的。一般情况下,主要影响外观,对涂装、电镀产生影响。严重时,对塑料制品强度产生影响
(特别是在纤维增强树脂时,尤为严重)
可参考以下几项予以改善:
l)调整成型条件,提高流动性。如,提高树脂温度、提高模具温度、提高注射压力及速
度等。
2)增设排气槽,在熔接痕的产生处设置推出杆也有利于排气。
3)尽量减少脱模剂的使用。
4)设置工艺溢料并作为熔接痕的产生处,成型后再予以切断去除。
5)若仅影响外观,则可改变烧四位置,以改变熔接痕的位置。或者将熔接痕产生的部位处理为暗光泽面等,
予以修饰。

注塑成型塑料制品变形(翘曲、扭曲)是指注塑时,模具内的材料受到高压而产生内部应力,导致脱模时注塑产品的形状偏离了产品设计的形状和模具型腔固有的形状,注塑的塑料产品外形尺寸与产品设计的尺寸有较大差异(收缩翘曲),并发生不规则的弯曲。 塑料产品的变形是不可避免的,只是有

为了确保塑料制品的强度和刚性,而又不致使塑件的壁厚过厚,可以在塑件的适当部位设置加强筋。加强筋还可以避免塑件的变形,注塑加工在某些情况下,加强筋还可以改善塑件在注塑加工成型过程中塑料流动的情况。⑴、加强筋的厚度不应大于壁厚的1/2,以免引起塑件表面缩影;同时从成型流动性考虑,最小不宜低于0.8mm。⑵

加工收缩痕塑料加工收缩问题是塑料加工中最常见的问题之一,对表面质量要求高的塑料制品,收缩更是棘手的问题。因此随着塑料加工工艺的不断完善,以最大限度地减少塑料加工收缩问题,提高产品质量势在必行在塑料加工注塑塑料部件较厚位置,如筋肋或突起处形成的收缩要比邻近位置更严重,这是由于较厚区域的冷却速度要比周围
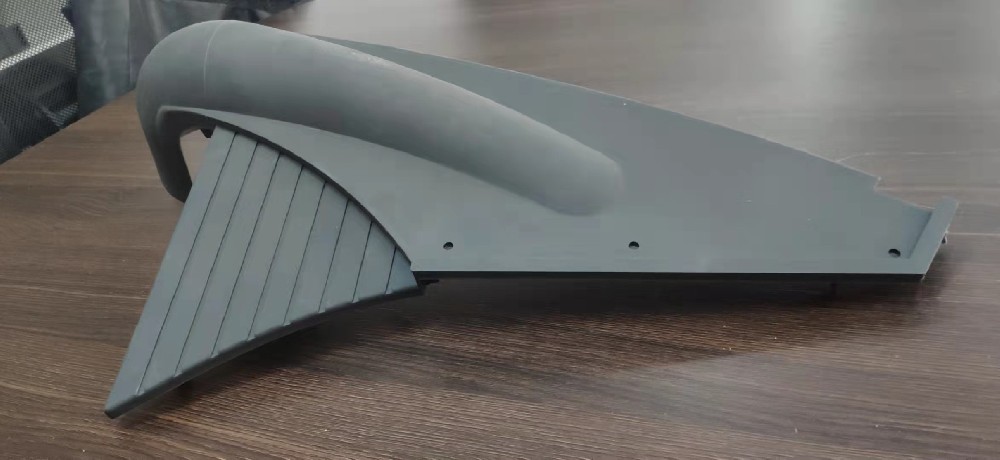
塑料制品厂在注塑产品出现尺寸差异的缺陷及解决方案分析,注塑塑料件缺陷的特征注塑过程中重量尺寸的变化超过了塑料模具、注塑机、塑料组合的生产能力。可能出现问题的原因缺陷:输入射料缸内的塑料不均。射料缸温度或波动的范围太大。注塑机容量太小。注塑压力不稳定。.螺杆复位不稳定。运
塑料模具厂在注塑加工塑料制品中,会有冷流道就是所谓的“无流道”加工热塑性树脂的方式,冷流道模具可用来加工热固性树脂与弹性体材料。因为这类材料一旦产生交联或 硫化反应,流道系统通常不能再回收加工,这一-点是所有里面最为重要的。冷流道的目的是将热固性树脂或弹性体材料的加工温度保持在一定