
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑料在我们生活中随处可见,塑料制品是由不同材质制成的,材质不同,应用也不同。塑料瓶底部的数字分别代表不同的材质。
数字"1"代表着聚对苯二甲酸乙二醇酯,即PET。主要用于矿泉水瓶、碳酸、果汁饮料瓶和酱油醋瓶等。PET瓶耐热温度为70摄氏度,只适合装暖饮或冻饮,装开水或加热则易变形,对人体有害的物质也会溶出。
数字"2"代表着高密度聚乙烯,即HDPE。HDPE与其他塑料制成复合薄膜,还用于水产品。
数字"3"代表着聚氯乙烯,即PVC,因价格便宜,它还被用来制造静脉注射输液袋及一次性无菌输注器具。但若长期使用可导致有害物质DEHP堆积。因此从安全的角度考虑,医药行业选择非PVC 材料是今后的趋势。
数字"4"是低密度聚乙烯,即LDPE。4号塑料大量用于包装。LDPE主要用于生产食品的保鲜膜和装食品的塑料袋。
数字"5"是聚丙烯,即PP。一是做容器。PP与它材质不同,PP可以放进微波炉内的塑料容器,而且是可以反复使用的塑料容器,可作为储物容器存放食物、油类和调味品等。二做是包装薄膜,有未拉伸和双向拉伸。未拉伸聚丙烯(CPP)常用于点心、面包、水果等的包装;双向拉伸聚丙烯(BOPP)是可与玻璃纸媲美的软包装材料。
数字"6"为聚苯乙烯,即PS。PS在包装上主要加工成薄膜和泡沫塑料使用。薄膜用于水果、蔬菜的包装;泡沫塑料多用于碗装方便面盒和快餐盒等,但是不耐高温,因此不能将其放在微波炉里直接加热,以免因温度过高而释放出有毒化学物。
数字"7"是聚碳酸酯,即PC或其他塑料。PC材质制成塑料容器,可能会释放有毒的双酚A,温度愈高释放愈多,速度也愈快,所以使用时不要加热,也不要在阳光下直晒。

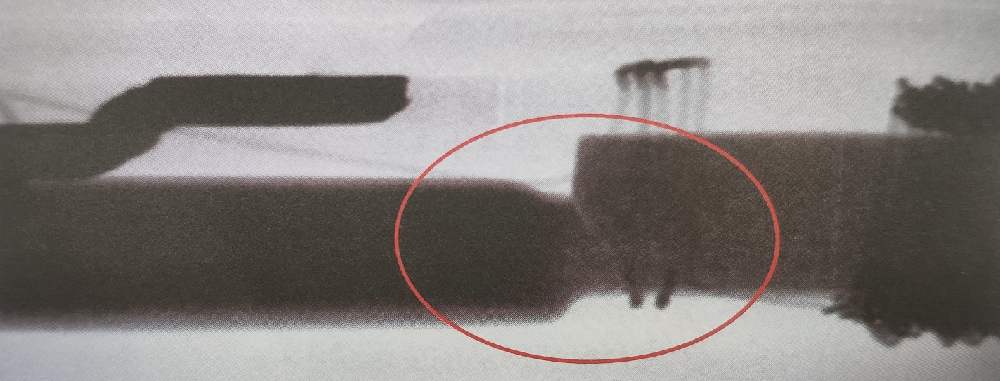
如上图所示:为磁铁断裂的图片;我们在塑料制品加工注塑成型时;首先要保证在成型前磁铁是完整的。磁铁断裂主要是受到外力的作用造成的,所以在成型时,注射压力对于磁铁断裂影响最大,从各方面的因素考虑都是基于如何降低注射压力。比如降低保压压力、升高材料温度、加快流动性,都是最终降低

①塑料制品投影面积超过注射机所允许的最大制品面积;②模具安装不正确或单向受力;③注塑机模板不平行或拉杆变形不均;④模具平行度不良或模边有阻碍;⑤塑料模具分型面密合不良,型腔和型芯偏移或滑动零件的间隙过大;⑥塑料流动性太大,且加料量太大;⑦型腔料温高,模温过高;⑧注塑加工厂家在塑料注射压力过大,注射速度过快;

①塑料中含有水分或有杂质混入;②浇口尺寸过小、形状不好或位置不好;③塑料模具表面不光洁,有水分或油污;④塑料温度低,或模温低;⑤料温高或浇注系统剪切作用大,塑料分解;⑥融料与模具表面接触不良或模具排气不良;⑦润滑剂不当或用量过多;⑧塑料塑化不良,结晶性料冷却不良、不均或制品壁厚不均;⑨注塑加工厂家注

塑料产品有熔接线常常出现在两股料流绕过制件上某些几何形状后重新汇聚的地方。虽然料流前沿互相接触,但中心层却会发生短暂迟滞。一旦出现滞料,熔料便开始冷却,形成冻结层;较高的熔料温度会产生较好的补缩效果,但塑料分子链的取向不会重叠,于是就产生了强度较差的熔接点或熔接线。■熔料温
原材料:塑料材料中有杂质,而杂质的密度又比所使用的材料密度小,所以熔融后的材料重量存在差异。塑料干燥程度不足,含水量过大。塑料质量不稳定( 有添加回收料)。塑料模具:浇口太小,导致无法完全填充模具型腔。模具温度不均匀或者偏低。注塑工艺:塑料注塑熔融塑料的背压不足,导致材料内有气体,移动同样多的距离,重量