
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

表面流痕主要出现在表面几何形状复杂的塑件,充填路径某点引起料流的急剧剪切突变,某点就会出现充模熔料的滞流而形成流痕,如料通途变化大的角、边、孔、栅、凸柱、加强肋等部位。
料流痕是塑胶件在模腔内受注射压力和料流速度的影响在表面产生看得见的料流痕迹。具体原因分析如下:

1、模温和料温过低
2、注射速度和压力过小
3、流道和浇口尺寸过小
解决方法:

1、注塑时增大模温和料温
2、增加注射压力和保压压力,延长保压时间。
3、增加注射速度
4、适当增加流道和浇口的尺寸
5、缩短主流道尺寸,改用热流道。
1.橡胶注塑:橡胶注射成型是一种将胶料直接从机筒注入模型硫化的生产方法。橡胶注塑的优点是:虽属间歇操作,但成型周期短,生产效率高取消了胚料准备工序,劳动强度小,产品质量优异。2.塑料注塑:塑料注塑是塑料制品的一种方法,将熔融的塑料利用压力注进塑料制品模具中,冷却成型得到想要各种塑料件。有专门用于进行注塑的机

1.塑料模具加工过程中,温度可分为:干燥温度、物料温度、模具的温度、这些都是一些至关重要的因素。 2.速度:塑料模具加工过程中,注塑模具速度、熔料温度、送退速度、开合模速度、顶针前进后退速度。 3.压力:射压、保压、背压、锁模压力、模具保护压力、顶出压力。 4.时间:

塑件的注塑成型工艺过程主要包括填充--保压--冷却--脱模等4个阶段,这4个阶段直接决定着制品的成型质量,而且这4个阶段是一个完整的连续过程。1、填充阶段填充是整个注塑循环过程中的第一步,时间从塑料模具闭合开始注塑算起,到模具型腔填充到大约95%为止。理论上,填充时间越短,成型效率越高,但是实
为提高模具品质档次,最大限度减少模具质量问题投诉,交给客户满意的塑料模具,对模具制造常见问题进行总结、归纳,并建立标准,按要求执行。1.小于2020的模胚,a、b板之间需要做撬模坑;大于2020的模胚所有模板包括顶针板间都要做撬模坑。2.模胚导柱导套要加工排气槽,以防导柱导套拉伤。3.模具上不得有尖角,需要倒角处理
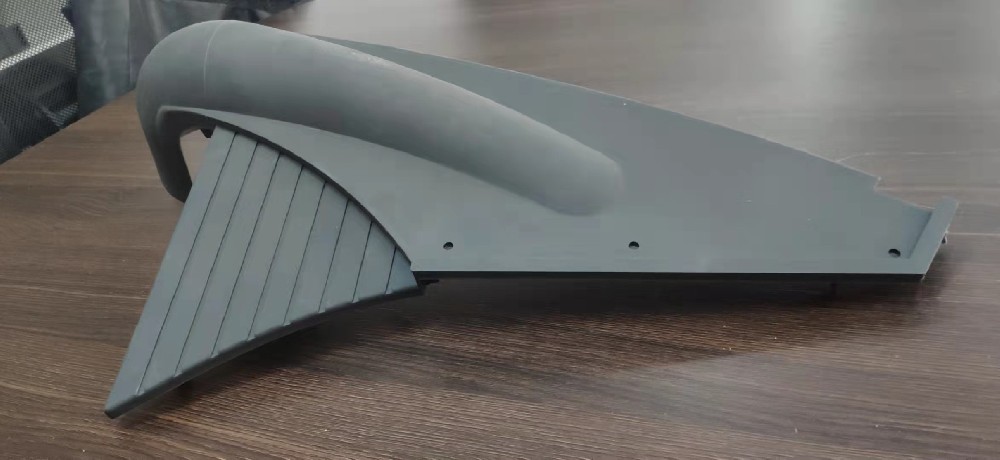
塑料制品厂在注塑产品出现尺寸差异的缺陷及解决方案分析,注塑塑料件缺陷的特征注塑过程中重量尺寸的变化超过了塑料模具、注塑机、塑料组合的生产能力。可能出现问题的原因缺陷:输入射料缸内的塑料不均。射料缸温度或波动的范围太大。注塑机容量太小。注塑压力不稳定。.螺杆复位不稳定。运