
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑件尺寸精度是指所获得的塑件尺与塑件图中尺寸的符合程度,即所获得塑件尺寸的准确度。影响塑件精度的因素有很多,包括以下几个方面。
1、模具的制造精度及磨损程度这些 会直接影响塑件尺寸精度。
2、塑料制品收缩率的波动一 般结晶性塑料和半结晶性塑料(POM和PA等)的收缩率比无定形塑料的大,范围宽,波动性也大。 因此塑件尺寸精度也较差。
3、成型工艺参数成型工艺条件如料温、 模温、注射压力、保压压力、塑化背压力、注射速度、成型周期等都会对塑件的收缩率产生影响。
4、模具的结构如多型腔模一般比单型腔模的塑件尺寸波动大。对于多腔注塑模具,为了减少尺寸波动,需要进行一些其他方面的努力,如分流道采用平衡布置、模具各部位的温度应尽量均匀等。另外,模具的结构如分型面选择、浇注系统的设计、排气、模具的冷却和加热等以及模具的刚度等都会影响塑件尺寸精度。
5、塑件的结构形状壁厚不均匀的塑件、 严重不对称的塑件、 很高很深的塑件、塑件的精度都会受到一定的影响。
6、塑料模具在使用过程中的磨损和模具导向部件的磨损 这些也会直接影响塑件的尺寸精度。对于工程塑料制品,尤其是以塑代钢的制品,设计者往往简单地套用机械零件的尺寸公差,这是很不合理的,许多工业化国家都根据塑料特性制定了模塑件的尺寸公差。我国也于2008年修订了(模塑塑料件尺寸公差》(GB/T 14486- 2008),
设计者可根据所用的塑料原料和产品使用要求,根据标准中的规定确定塑件的尺寸公差。由于影响塑件尺寸精度的因素有很多,因此在塑件设计中正确、合理确定尺寸公差是非常重要的,一般来说,在保证使用更业的前想下.精府应设计得尽量低一些。

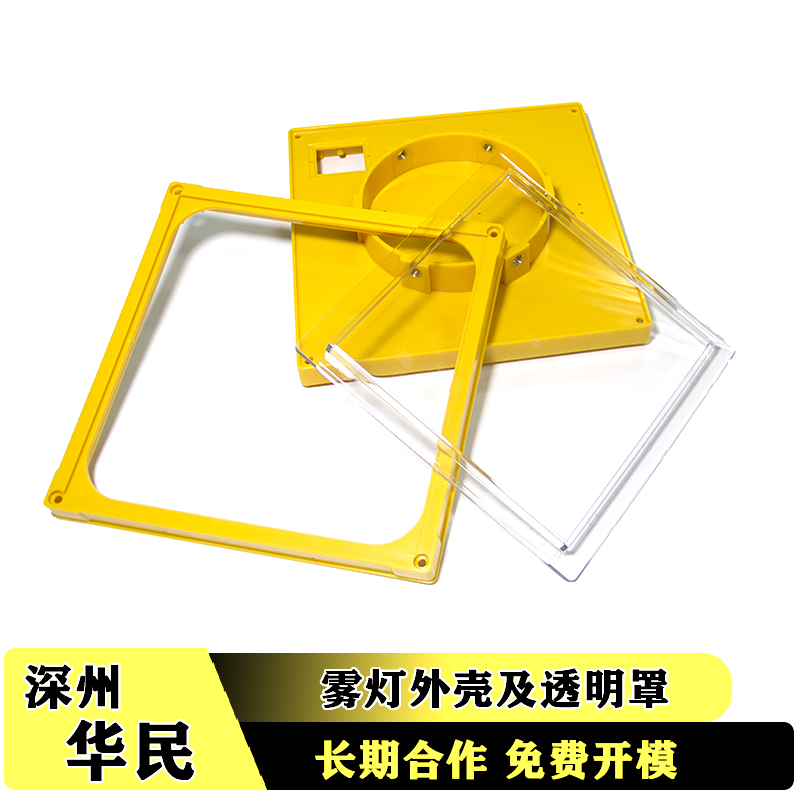
外观缺陷: 在注塑加工时塑料制品厂应该首先必须充分了解造成表面缺陷的根本原因是什么。它们是由料流带到了塑料制件表面的缺陷,还是塑料模具的表面缺陷转移到了制件表面?以下总结了几点原因和解决办法:■熔料温度太低■过低的熔料温度会导致熔料黏度升高(熔料变稠),从而引起熔料

当规件的侧回较况。所需的抽芯距离不大,但所需抽芯力较大时,可采用斜滑块机构进行侧向分型与抽芯,斜滑块抽芯机构的模具俗称胶杯模,其特点是利用拉钩的拉力和弹赞的推力驱动斜滑块作斜向运动.在塑件被推出脱模的同时由斜滑块完成侧向分型与抽芯动作。斜滑块抽芯机构通常用于外侧抽芯,根据抽芯位置
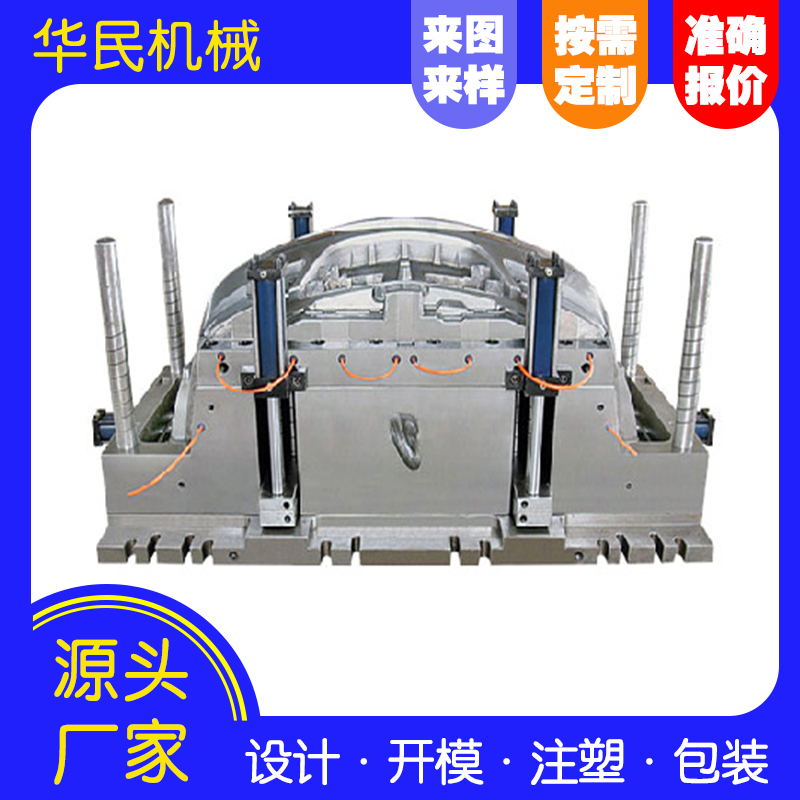
模具的组成 : 注塑模具由动模和定模两部分组成,动模安装在注射成型机的移动模板上,定模安装在注射成型机的固定模板上。在注射成型时动模与定模闭合构成浇注系统和型腔,开模时动模和定模分离以便取出塑料制品。 根据模具中各个部件所起的作用,一般可将注塑模细分为以下几个基本组成部分。一、

在充模过程中受到气体的干扰常常在制品表面出现银丝斑纹或微小气泡或制品厚壁内形成气泡,气纹是指塑料产品浇口部位或表面局部存在条状或块状的流痕,从而影响整个产品的外观。 气纹对产品的安全与功能没有很大的影响,属于轻微缺陷。但是会影响产品的外表面,从而影响客户满意度和产品的

注塑加工厂家的注塑机液压系统受电气控制系统的推动,通过浸压传动系统去推动机械传动部分,塑料制品的生产也可以说是注想成型各动作的动力源,依靠波压执行元件推动机械传动系统工作,将液压能转换为机械能。波压传动系统主要以动力元件油泵为核心器件,通过控制元器件(名种流量、压力和方向阀)驱动执