
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

注塑加工厂家在塑料制品生产汇总出现这些缩孔、缩水、不饱模、毛边、熔接痕、银丝、喷痕、烧焦、翘曲变形、开裂/破裂、尺寸超差及其它常见注塑问题描述、原因分析,以及在模具设计、成型工艺控制、产品设计及塑料材料等方面之解决对策。
●注塑件周边缺胶、不饱模的原因分析及解决对策
●批锋(毛边)的原因分析及解决对策
●注塑件表面缩水、缩孔(真空泡)的原因分析及解决对策
●银纹(料花、水花)、烧焦、气纹的原因分析解决对策
●注塑件表面水波纹、流纹(流痕)的原因分析及解决对策
●注塑件表面夹水纹(熔接痕)、喷射纹(蛇纹)的原因分析及解决对策
●注塑件表面裂纹(龟裂)、顶白(顶爆)的原因分析及解决对策
●注塑件表面色差、光泽不良、混色、黑条、黑点的原因分析及解决对策
●注塑件翘曲变形、内应力开裂的原因分析及解决对策
●注塑件尺寸偏差的原因分析及解决对策
●注塑件粘模、拖花(拉伤)、拖白的原因分析及解决对策
●注塑件透明度不足、强度不足(脆断)的原因分析及解决对策
●注塑件表面冷料斑、起皮(分层)的原因分析及解决对策
●注塑件金属嵌件不良的原因分析及解决对策
●喷嘴流涎(流涕)、漏胶、水口拉丝、喷嘴堵塞、塑料模具开模困难的原因分析及改善措施
●利用CAE模流分析技术快速地有效解决注塑现场问题
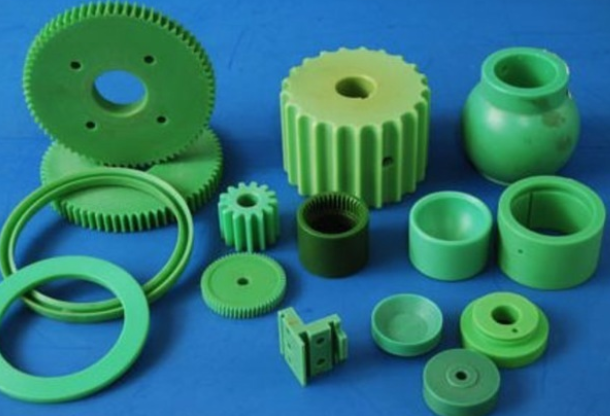
塑料加工注意事项1、塑料注塑加工收缩问题是塑料加工中最常见的问题之一,对表面质量要求高的塑料制品,收缩更是棘手的问题。因此随着塑料加工工艺的不断完善,以最大限度地减少塑料加工收缩问题,提高产品质量势在必行。2、在塑料加工注塑塑料部件较厚位置,如筋肋或突起处形成的收缩要比邻近位置更严重,这是由于较厚区域
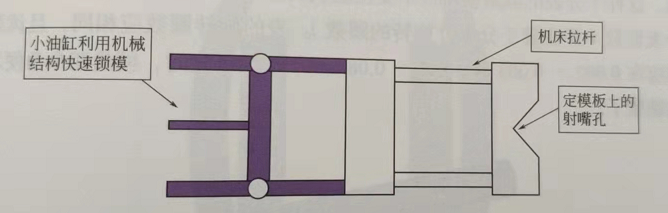
一、直立式AC/DC注塑机系列:该机型主要是针对连接线、各类电子、电脑数据线以及电源插头线的注塑成型等,塑料制品厂注塑产品精确标准要求不高,一般以PVC、PE等塑胶料注塑为主导,适合于该产品的具体适用机型规格一般锁模力从15T到35T不等,因各厂家机型的具体容模量,配置等有异,在选购前一定要求厂家

塑料制品开裂在材料方面的原因:(1)再生料含量太高,造成制件强度过低。(2)湿度过大,造成一些塑料与水汽发生化学反应,降低强度而出现顶出开裂。(3)注塑加工厂注意这个材料本身不适宜正在加工的环境或质量欠佳,受到污染都会造成开裂。
①塑料模具浇口系统形式不当,浇口小,分流道小,流程长,流料阳力大,料温下降快②料温太低或模温太低③塑料流动性差,有冷料掺入,冷却速度快④模具内有水分或润滑剂。融料充气过多,脱模剂过多⑤注射压力太小或注射速度慢⑥注塑加工厂生产的塑料制品形状不良,壁厚薄不均匀。使融料在薄壁处汇合⑦模具冷却系统不当或排气
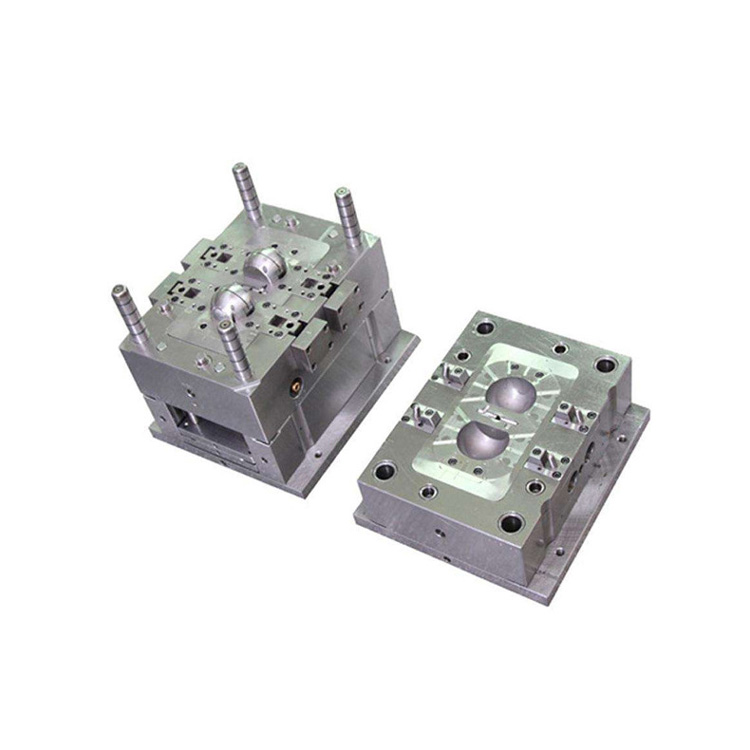
注塑模具的结构形式和加工质量直接影响塑件的质量和生产效率。模具生产过程中的故障有很多种。以下是几种常见故障的解决方案。浇口脱模困难:在注塑过程中,浇口粘在浇口套上,不易脱落。开模时,产品有裂纹损坏。另外,操作人员在脱模前必须用铜棒将其从喷嘴中敲出使其松动,这严重影响了生产效率。造成这种故