
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

原因分类:
塑料模具:1、模具中模具加工未到数或加工过多。
2、模具有异物粘在模具内。
注塑工艺:1、成型材料的杂质粘在模具的死角位置,无法取出,
2、注射成型压力不足。所以生产出来的塑料产品有形状差异;
解决办法:
模具:1、检查模具,确认数据,再次加工修理。
2、清洁模具表面的异物,注意保持模具表面的清洁。
注塑工艺:1、把模具拆散,清理模具配件。
2、调整注塑工艺参数。
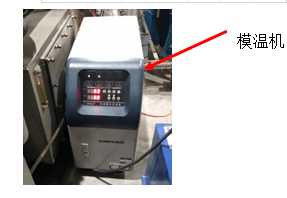
加工方面:(1)加工压力过大、速度过快、充料愈多、注射、保压时间过长,都会造成内应力过大而开裂。(2)调节开模速度与压力防止快速强拉制件造成脱模开裂。(3)适当调高模具温度,使制件易于脱模,适当调低料温防止分解。(4)预防由于熔接痕,塑料降解造成机械强度变低而出现开裂。(5)适

聚甲基丙烯酸甲酯(PMMA) 在塑料加工中它俗称有机玻璃,是光学性能最好的塑料。PMMA力学和电学性能一般,热膨胀系数是无机玻璃的8-10倍,长期使用温度仅为80度,吸湿性偏高,水中浸泡24h后吸水率达到0.1%-0.4%。PMMA能注塑、挤出和热成型透明制品也可以浇铸成型,将液体的PMMA单体和催化剂一起注入模具
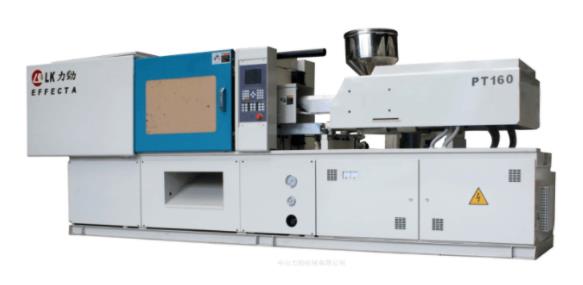
一般来讲,高速注塑机就是全电动机,普通注塑机都是液压注塑机,而液压注塑机相对运行速度较慢。全电动高速注塑机使用的伺服马达来实现开闭模,顶出脱模,原料注射储料等等,运转速度即快又精密,大大提高或改善生产环境和生产效率。不过现在伺服电动注塑机只有锁模力在850吨以下的机器。高速注塑机和普通注塑机的区别:1、

注塑塑料制品有色差是注塑中常见的缺陷,色差影响因素众多,涉及原料树脂、色母、色母同原料的混合、注塑工艺、注塑机等,塑料加工厂家在实际的生产过程中一般从以下五个方面来进行色差的控制。1.消除注塑机及模具因素的影响要选择与注塑主品容量相当的注塑机,如果注塑机存在物料死角等
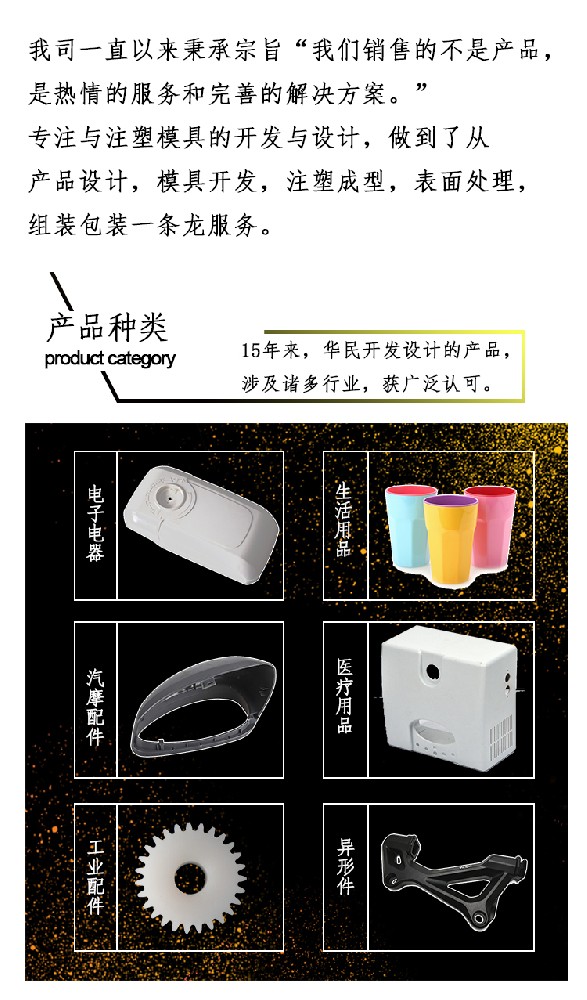
1、吸塑: 真空成型称为吸塑,是一种塑料加工工艺,主要原理是将平展的塑料硬片材加热变软后,采用真空吸附于模具表面,冷却后成型。主要分为厚片吸塑薄片吸塑两大类。广泛用于汽车附件、灯饰、广告、装饰、大型机械外壳、展示类、行空类、大家电、卫浴类等行业。2、注塑:即热塑性塑料注塑成型,注塑加工厂家的这种方法即是