
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

一、产品设计:设计塑件的形体结构时,应注意塑件的厚度与熔料填充时的极限流动长度。在注射成型中,塑件的厚度通常为1 ~ 3mm,大型塑件为3~ 6mm。
二、原材料:1、更换材料或添加助剂以改善流动性。
2、将喷嘴拆下清理或扩大模具冷料穴和流道截面面积。
三、塑料模具:1、设计浇注系统时要注意浇口平衡。在流动过程中,浇口或流道压力损失太大,流动受阻。对此要扩大流道截面和浇口面积或采用多点进料。
2、残留的大量气体受到流料挤压时,阻碍熔料充填,要加开排气槽。
3、由于模具设计过程中,要充分考虑模具的温度控制系统,否则会造成熔料在进入模腔后,整个模板的温度不可控,因冷却太快而无法充满型腔的各个角落。
四、注塑工艺 :1、升高温度, 但要注意防止温度过高,从而使材料发生碳化。
2、升高喷嘴温度。
3、根据产品实际情况调整压力。

注塑加工厂家在塑料制品生产汇总出现这些缩孔、缩水、不饱模、毛边、熔接痕、银丝、喷痕、烧焦、翘曲变形、开裂/破裂、尺寸超差及其它常见注塑问题描述、原因分析,以及在模具设计、成型工艺控制、产品设计及塑料材料等方面之解决对策。●注塑件周边缺胶、不饱模的原因分析及解决对策●批锋(毛边)的原因分析及

为提高模具品质档次,最大限度减少模具质量问题投诉,交给客户满意的模具,对模具制造常见问题进行总结、归纳,并建立标准,按要求执行。1.小于2020的模胚,a、b板之间需要做撬模坑;大于2020的模胚所有模板包括顶针板间都要做撬模坑。2.模胚导柱导套要加工排气槽,以防导柱导套拉伤。3.模具上不得有尖角,需要倒角处理。特
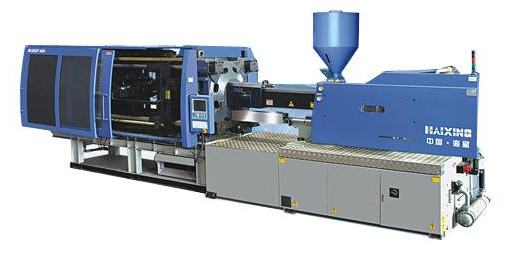
注塑机系统一般由机架、三大板、哥林柱、射出系统、顶出系统、调模系统等组成,国产注塑机机架一般是钢材焊接而成,三大板是铸铁件,哥林柱、调模齿轮、顶出机构等基本都是从专业厂家处购买组装。质量有保证的注塑机厂家,其供应商很多都是由相同几个厂家供给,质量上差异性不大。由自己设计制造

注塑加工厂家有气泡出现在较厚的制品,表面胀大,切开后断面有气泡成因及解决办法:1、加料过程中没控制好量,导致注射压力过高,只需调整加料量即可;2、冷却时间不足。可以在机器外使用冷压模降温冷却;3、温度过高,会在制品中出现分解黑线的现象。若分解情况轻微,只需适当降温。如果整个机筒分解,只能是

一、有利于得到稳定的尺寸由于塑料模具温度得到了恒定的控制,塑料产品收缩均衡,相对产品的尺寸更加容易得到控制, 有利于提高尺寸精度.二、有利于型腔的充填对于流动性差、粘度高的塑料,提高模具温度可以提高其充填性能,节省生产周期时间. 充填得快,可大大地改善产品的流痕、结合线等不良状况.三、有利于得到最佳的外观模具温