
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

(1) 厚壁塑件比薄壁塑件收缩率大(但大多数塑料1mm薄壁制件反而比2mm收缩率大,这是由于熔体在模腔内阻力增大的缘故);
(2) 塑件上带嵌件比不带嵌件的收缩率小;
(3) 塑件形状复杂的比形状简单的收缩率要小;
(4) 塑件高度方向一般比水平方向的收缩率小;
(5) 细长塑件在长度方向上的收缩率小;
(6) 塑件长度方向的尺寸比厚度方向尺寸的收缩率小;
(7) 内孔收缩率大,外形收缩率小。
3、 模具结构对塑料制品收缩率的影响
(1) 浇口尺寸大,收缩率减小;
(2) 垂直的浇口方向收缩率减小,平行的浇口方向收缩率增大;
(3) 远离浇口比近浇口的收缩率小;
(4) 有模具限制的塑件部分的收缩率小,无限制的塑件部分的收缩率大。
4、 塑料性质对制品收缩率的影响
(1) 结晶型塑料收缩率大于无定形塑料;
(2) 流动性好的塑料,成型收缩率小;
(3) 塑料中加入填充料,成型收缩率明显下降;
(4) 不同批量的相同塑料,成型收缩率也不相同。
1.橡胶注塑:橡胶注射成型是一种将胶料直接从机筒注入模型硫化的生产方法。橡胶注塑的优点是:虽属间歇操作,但成型周期短,生产效率高取消了胚料准备工序,劳动强度小,产品质量优异。2.塑料注塑:塑料注塑是塑料制品的一种方法,注塑加工厂家将熔融的塑料利用压力注进塑料制品模具中,冷却成型得到想要各种塑料件。有专门用于
注塑加工厂在注塑生产塑料制品时会遇到产品边缘有边角发生;然而注塑件边角有毛边大多发生在模具的分合位置上,如动模和静模的分型面,滑块的滑配部位、镶件的绝隙、顶杆孔隙等处。 注塑件
注塑加工厂在注塑生产外壳时,冷却是一个特殊的过程,外壳两端的冷却速度会比中心区域的冷却速度快一点,而接近外壳中心处的离形腔的冷却速度是最慢的。因此,在热量释放中,塑料模具的离形腔是最慢的,两端材料虽然已经固化,但随着外壳中心处熔体的冷却,外壳整体的收缩还会继续存在。又由于尖

聚甲基丙烯酸甲酯(PMMA) 在塑料加工中它俗称有机玻璃,是光学性能最好的塑料。PMMA力学和电学性能一般,热膨胀系数是无机玻璃的8-10倍,长期使用温度仅为80度,吸湿性偏高,水中浸泡24h后吸水率达到0.1%-0.4%。PMMA能注塑、挤出和热成型透明制品也可以浇铸成型,将液体的PMMA单体和催化剂一起注入模具
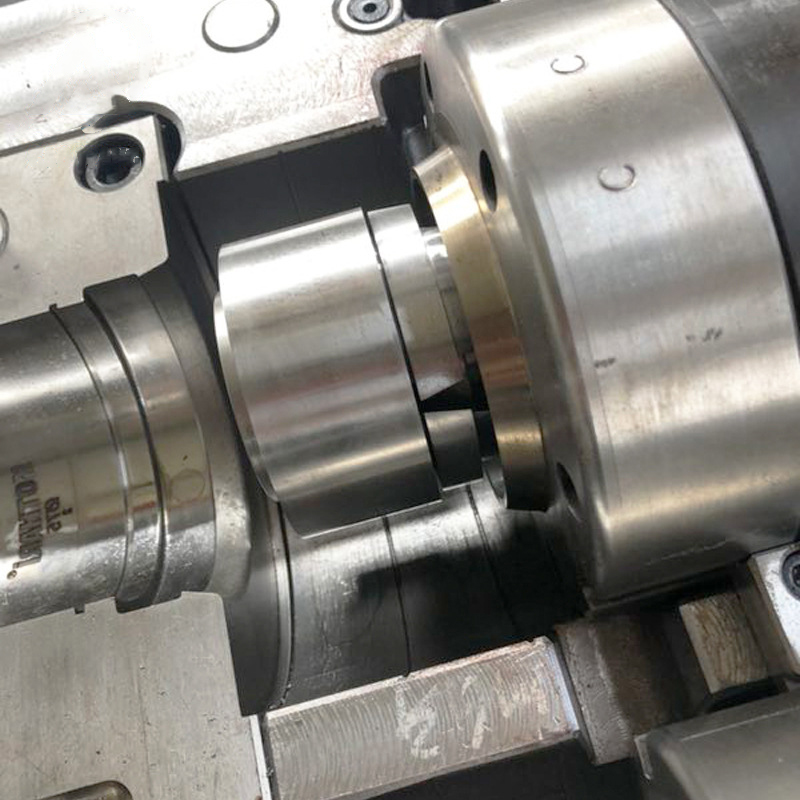
自工业注塑制模发展以来,如何保持模具表面恒温一直困扰着人们。在注塑成型中,成品的冷却时间占注塑生产周期的70%。主要原因是在传统模具制造中,温度控制或冷却水路只能直线钻孔。关键热点通常不在冷却热传播范围内,因此无法有效冷却。为了保持温度恒定,制造商先后使用隔板、散热器、散热管等。还试图将块层压在一起,并