
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑料模具加工主要分四个环节,分别是锻造工艺,预备热处理,淬火与回火,消应力退火。
1、锻造工艺。这是塑料模具工作零件制造过程中的重要环节。对于高合金工具钢的塑料模具,通常对材料碳化物分布等金相组织提出技术要求。此外,还应严格控制锻造温度范围,制定正确的加热规范,采用正确的锻造力法,以及锻后缓冷或及时退火等。  2、预备热处理。应视塑料模具工作零件的材料和要求的不同分别采用退火、正火或调质等预备热处理工艺,以改善组织,消除锻造毛坯的组织缺陷,改善加工工艺性。高碳合金模具钢经过适当的预备热处理可消除网状二次渗碳体或链状碳化物,使碳化物球化、细化,推进碳化物分布均匀性。这样有利于保证淬火、回火质量,提高模具寿命。
3、淬火与回火。这是模具热处理中的关键环节。若淬火加热时产生过热,不仅会使工件造成较大的脆性,而且在冷却时容易引起变形和开裂,严重影响模具寿命。冲模淬火加热时特别应注意防止氧化和脱碳,应严格控制热处理工艺规范,在条件允许的情况下,可采用真空热处理。淬火后应及时回火,并根据技术要求采用不同的回火工艺。
4、消应力退火。塑料模具加工零件后应进行消应力退火处理,具目的是消除粗加工所造成的内应力,以免淬火叫产生过大的变形和裂纹。对于精度要求高的模具,在磨削或电加工后还需经过消应力回火处理,有利于稳定模具精度,提高使用寿命。
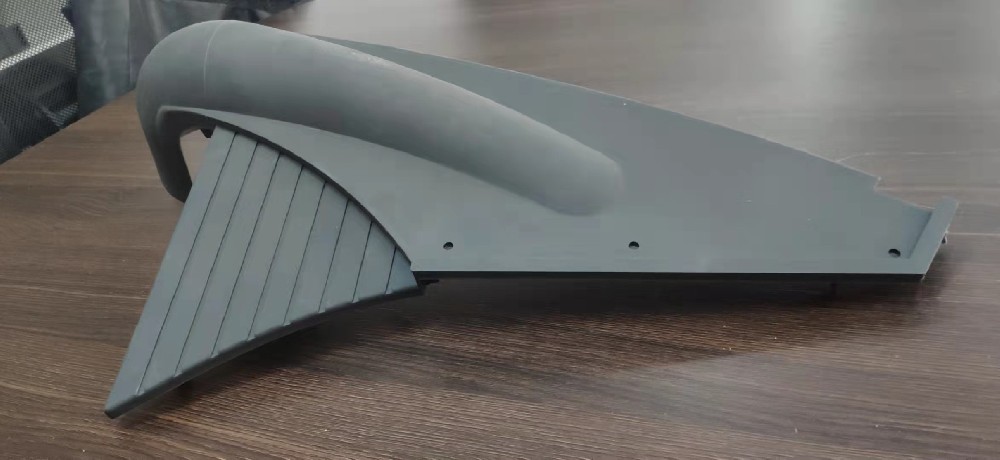
塑料制品厂在注塑产品出现尺寸差异的缺陷及解决方案分析,注塑塑料件缺陷的特征注塑过程中重量尺寸的变化超过了塑料模具、注塑机、塑料组合的生产能力。可能出现问题的原因缺陷:输入射料缸内的塑料不均。射料缸温度或波动的范围太大。注塑机容量太小。注塑压力不稳定。.螺杆复位不稳定。运

填充是整个注塑循环过程中的第一步,时间从模具闭合开始注塑算起,到模具型腔填充到大约95%为止。理论上,填充时间越短,成型效率越高,但是实际中,成型时间或者注塑速度要受到很多条件的制约。高速填充:高速填充时剪切率较高,塑料由于剪切变稀的作用而存在粘度下降的情形,使整体流动阻力降低;局部的粘滞
模具方面:(1)注塑加工厂家注塑模具顶出要平衡,如顶杆数量、截面积要足够,脱模斜度要足够,型腔面要有足够光滑,这样才防止由于外力导致顶出残余应力集中而开裂。(2)制件结构不能太薄,过渡部分应尽量采用圆弧过渡,避免尖角、倒角造成应力集中。(3)尽量少用金属嵌件,以防止嵌件与制件收缩率不同造成
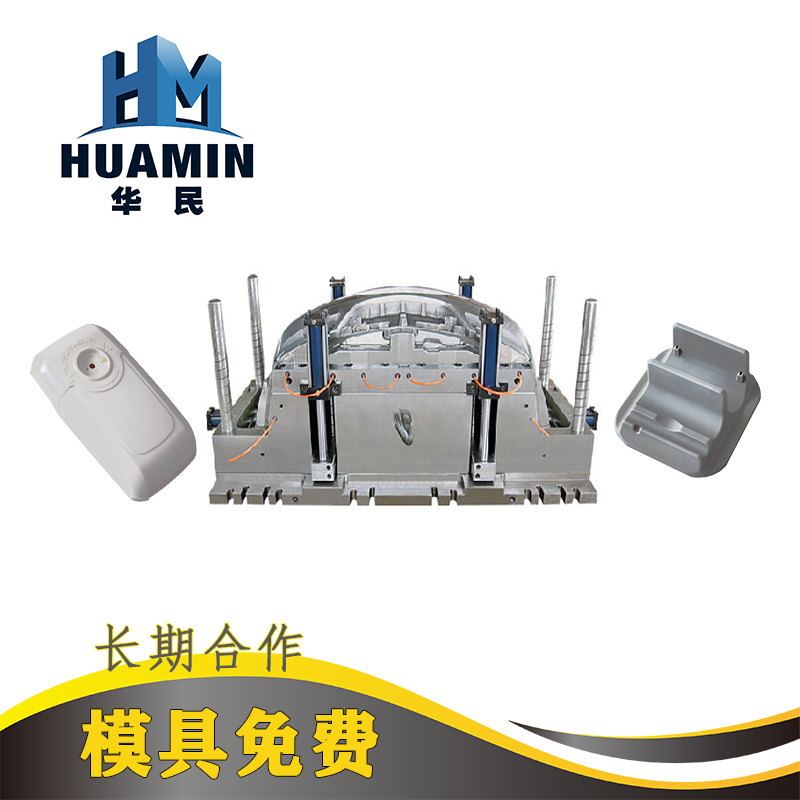
模具设计和制造与塑料注塑加工有密切关系。塑料加工的成败,很大程度上取决于模具设计效果和模具制造质量,而塑料模具设计又以正确的塑料制品设计为基础。塑料模具设计要考虑的结构要素有:①分型面,即模具闭合时凹模与凸模相互配合的接触表面。它的位置和形式的选定,受制品形状及外观、壁厚、成型方法

注塑塑料制品有色差是注塑中常见的缺陷,色差影响因素众多,涉及原料树脂、色母、色母同原料的混合、注塑工艺、注塑机等,塑料加工厂家在实际的生产过程中一般从以下五个方面来进行色差的控制。1.消除注塑机及模具因素的影响要选择与注塑主品容量相当的注塑机,如果注塑机存在物料死角等问题,最好更换设备。对于模具