
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

注塑加工时料流痕是塑胶件在模腔内受注射压力和料流速度的影响在表面产生看得见的料流痕迹。造成注塑产品产生料流痕的具体原因铭洋宇通注塑模具厂分析如下:
1、模温和料温过低
2、注射速度和压力过小
3、流道和浇口尺寸过小
解决方法:
1、注塑时增大模温和料温
2、增加注射压力和保压压力,延长保压时间。
3、增加注射速度
4、适当增加流道和浇口的尺寸
5、缩短主流道尺寸,改用热流道。

①调节及控制料流速度,防止倒流。当注射压力消失后, 封锁型腔,使尚未冷年固化的塑料不会倒流回分流道。②熔体经过浇口时,会因剪切及挤压而升温,有利于熔体的填充型腔。③在多腔注塑模具中,当分流道采用非平衡布置时,可以通过改变浇口的大小来控制进料量,使各腔能在差不多相同的时间内同时充满,这称为人工平衡进料。
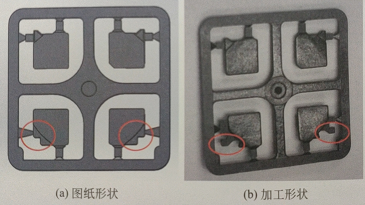
塑料产品形状有差异是指注塑后的产品与产品前期开发时设计的产品结构形状存在差异; 产品形状有差异是可以解决的外观缺陷,只要是产品形状产生了差异,不管差异对功能和外观有没有影响,都需要调整成一致以后,才可以生产;
注塑加工中,ABS塑料,具有较大的机械强度和良好的综合性能, 在电子工业、机械工业、交通运输、建筑材料、玩具制造等工业中占有重要的位置, 特别是稍微大型的箱体结构以及受力元件, 需要电镀的装饰件更是离不开这种塑料。 ABS塑料的温度与熔融粘度的关系有别于其他无定型塑料。在熔化过程
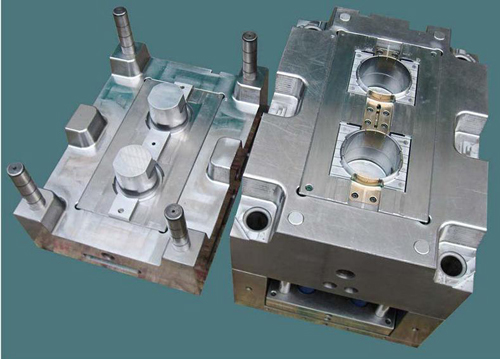
塑料制品模具一般需要在150°C-200°C下进行工作,除了受到一定压力作用外,还要承受温度影响,根据其成型条件,模具一般需要具备以下性能:1、具有较好的热稳定性。塑料模具成型加工经热处理后因线膨胀系数小,热处理变形小,温度差异引起的尺寸变化率小,金相组织和模具尺寸稳定,可减少或不再进行加工,即可保证模具尺寸

一、产品设计:产品的厚度与长度不成比列,材料无法流动到产品的末端,形状结构复杂,筋位多、深,都会造成注射压力损失大及容易困气;二、原材料:材料流动性差,冷料杂质阻塞流道,三、注塑模具:浇注系统设计不合理;模具排气不良,模具温度太低,四、注塑工艺:熔料的温度太低,喷嘴的温度太低,注射压力或保压压力不足,