
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

熔接缝表观在充模方式里,熔接缝是指各流体前端相遇时的一条线。特别是塑料模具有高抛光表面的地方,制品上的熔接缝很象一条刮痕或一条槽,尤其是在颜色深或透明的制品上更明显。熔接缝的位置总是在料流方向上。
物理原因
熔接缝形成的地方为熔料的细流分叉并又连接在一起的地方,最典型的是型芯周围的熔流或使用多浇口的制品。在细流再次相遇的地方,塑料制品表面会形成熔接缝和料流线。熔料周围的型芯越大或浇口间的流道越长,成的熔接缝就越明显。细小的熔接缝不会影响制品的强度。
然而,流程很长或温度和压力不足的地方,充模不满会造成明显的凹槽。原因主要是流体前端未均匀熔合产生弱光点。聚合物内加入颜料的地方可能会产生斑点,这是因为在取向上有明显的差异。浇口的数量和接缝的数量和位置。流体前锋相遇时的角度越小,熔接缝越明显。
大多数情况下,
工艺调试不可能完全避免熔接缝或料流线。所能做到的是降低其亮度,或将它们移到不显眼或完全看不见的地方
注射速度太低增加注射速度
熔料温度太低提高料筒温度
模具表面温度太低增加模具温度
保压太低增加保压,尽早进行保压切换

表面流痕主要出现在表面几何形状复杂的塑件,充填路径某点引起料流的急剧剪切突变,某点就会出现充模熔料的滞流而形成流痕,如料通途变化大的角、边、孔、栅、凸柱、加强肋等部位。料流痕是塑胶件在模腔内受注射压力和料流速度的影响在表面产生看得见的料流痕迹。具体原因分析如下:1、模温和料温过低2、注射速度和压力过小

为提高模具品质档次,最大限度减少模具质量问题投诉,交给客户满意的模具,对模具制造常见问题进行总结、归纳,并建立标准,按要求执行。1.小于2020的模胚,a、b板之间需要做撬模坑;大于2020的模胚所有模板包括顶针板间都要做撬模坑。2.模胚导柱导套要加工排气槽,以防导柱导套拉伤。3.模具上不得有尖角,需要倒角处理。特

一、直立式AC/DC注塑机系列:该机型主要是针对连接线、各类电子、电脑数据线以及电源插头线的注塑成型等,塑料制品厂注塑产品精确标准要求不高,一般以PVC、PE等塑胶料注塑为主导,适合于该产品的具体适用机型规格一般锁模力从15T到35T不等,因各厂家机型的具体容模量,配置等有异,在选购前一定要求厂家
根据外观与手感来区分,塑料制品见得多了,一看便知基主要成份,所以,外观这方面也是非常重要的。PE (中文名:聚乙烯):感官鉴别:手感柔软:白色透明,但透明度一般,常有胶带及印刷字。(注:胶带和印刷字是不可避免的,但一定要控制其含量,因这些会影响在市场上的价格)未着色时呈乳白色半透明,蜡
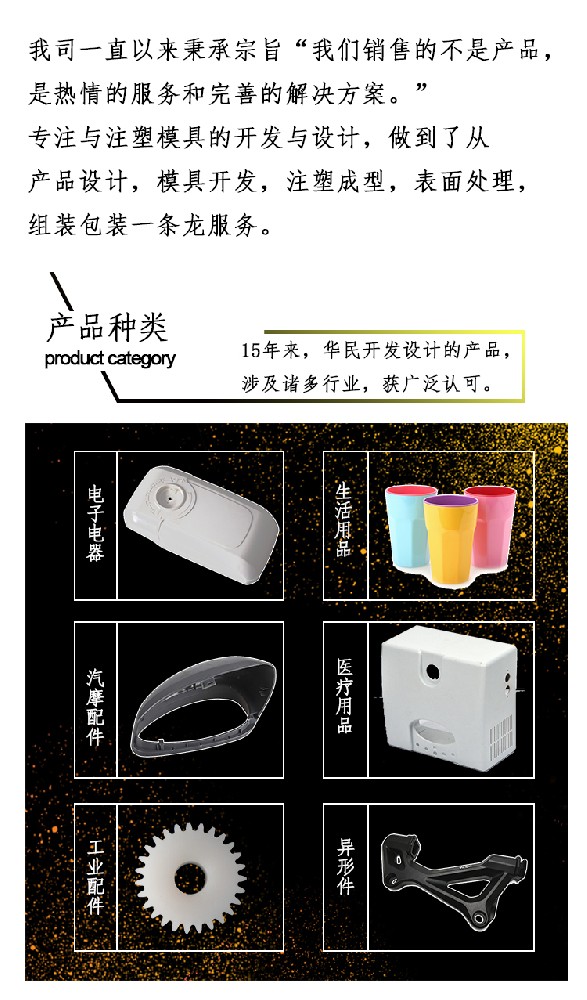
塑料加工喷射是指模制部件中的一种变形,当注入熔融材料的初始“射流”注入模腔中时,该模腔内的空气在腔体填充之前开始凝固。喷射通常表现为成品部件表面的波浪线,通常从注射的初始浇口开始。这种可见的流动模式可能会导致部分软弱。造成这种现象的原因是当熔融聚合物或其他材料在高压下通过小浇口注