
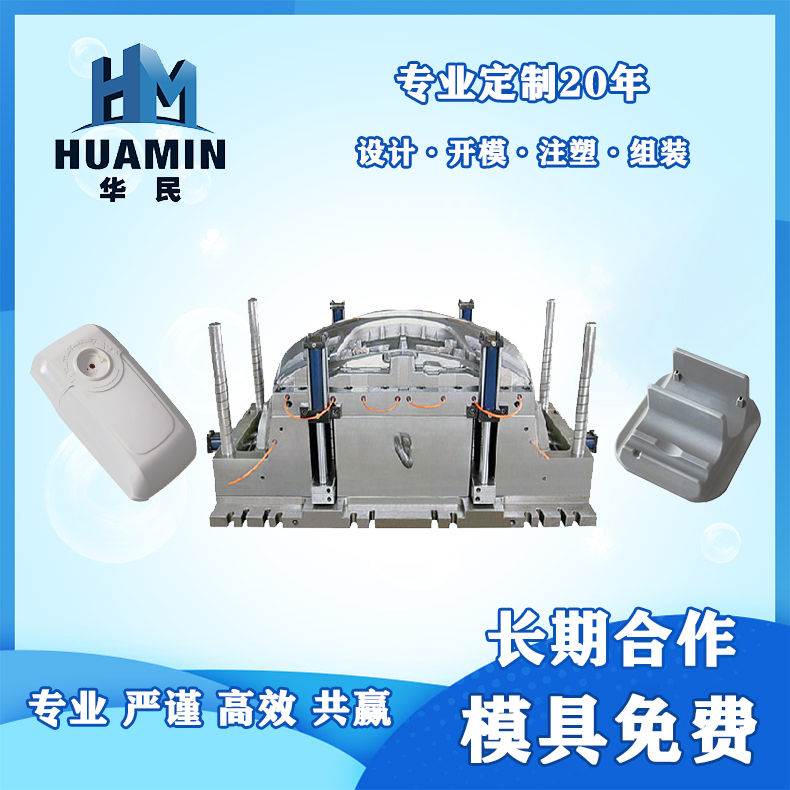
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

注塑模具加工成型历程当中有可能遇到缺陷以下:
1.注塑塑料制品件缺陷的特性注塑历程不完全,因为模腔没有填满塑料或注塑历程贫乏某些细节。
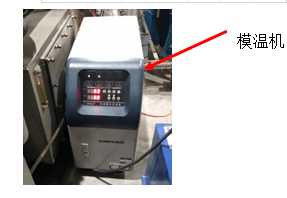
2.可能出现问题的缘故:(1).注塑速度不足。(2).塑料缺料(3).螺杆能手程结束处没留下螺杆垫料。(4).运行时间变更。(5).射料缸温度太低。(6).注塑压力不足。(7).射嘴片面被封。(8).射嘴或射料缸外的加热器不可以运作。(9).注塑时间太短。(10).塑料贴在料斗喉壁上。(11).注塑机容量太小(即打针分量或塑化才气)。(12).模温太低。(13).没有清算洁净模具的防锈油。(14).止退环损坏,熔料有倒流征象。
注塑件尺寸差异:1.注塑件缺陷的特性:注塑历程当中分量尺寸的变更超过了模具、注塑机、塑料组合的生产才气。2.可能出现问题的缘故:(1).输入射料缸内的塑料不均。(2).射料缸温度或颠簸的局限太大。(3).注塑机容量太小。(4).注塑压力不巩固。(5).螺杆复位不巩固。(6).运作时间的变更、溶液黏度不一致。(7).打针速度(流量控制)不巩固。(8).应用了不适合模具的塑料种类。(9).思量模温、打针压力、速度、时间和保压等对产品的影响。
加工方面:(1)加工压力过大、速度过快、充料愈多、注射、保压时间过长,都会造成内应力过大而开裂。(2)调节开模速度与压力防止快速强拉制件造成脱模开裂。(3)适当调高模具温度,使制件易于脱模,适当调低料温防止分解。(4)预防由于熔接痕,塑料降解造成机械强度变低而出现开裂。(5)适
注塑加工中,ABS塑料,具有较大的机械强度和良好的综合性能, 在电子工业、机械工业、交通运输、建筑材料、玩具制造等工业中占有重要的位置, 特别是稍微大型的箱体结构以及受力元件, 需要电镀的装饰件更是离不开这种塑料。 ABS塑料的温度与熔融粘度的关系有别于其他无定型塑料。在熔化过程
注塑加工厂家的注塑机液压系统受电气控制系统的推动,通过浸压传动系统去推动机械传动部分,塑料制品的生产也可以说是注想成型各动作的动力源,依靠波压执行元件推动机械传动系统工作,将液压能转换为机械能。波压传动系统主要以动力元件油泵为核心器件,通过控制元器件(名种流量、压力和方向阀)驱动执
塑料产品的缺陷基本分为以下三种。一,致命缺陷:与安全有关的缺陷,如突出的锐角、漏电、有毒等危害人体健康和安全的缺陷。所以,对于塑料制品来说,前期的结构设计尽量不要存在锐角,塑料加工厂在选择材料时选择要考虑环保,安全性能测试是至关重要的一步。二,严重缺陷:与产品安全无关与产品功能有关的缺陷,如产品较脆、

模具制造,注塑模具,模具定制,注塑加工,注塑生产,注塑厂,塑料开模,塑料定制,塑料外壳定制,注塑塑料件,注塑加工厂,塑料加工厂,塑料制品厂,塑料模具厂,模具加工厂,注塑模具厂
关键词