
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

PC注塑件又称是聚碳酸酯,具有优良的物理机械性能,尤其是耐冲击性优异,拉伸强度、弯曲强度、压缩强度高;蠕变性小,尺寸稳定;具有良好的耐热性和耐低温性,在较宽的温度范围内具有稳定的力学性能,尺寸稳定性,电性能和阻燃性,可在 -60~120℃下长期使用;无明显熔点,在 220-230℃呈熔融状态;由于分子链刚性大,树脂熔体粘度大;吸水率小,收缩率小,尺寸精度高,尺寸稳定性好,薄膜透气性小;属自熄性材料;对光稳定,但不耐紫外光,耐候性好;耐油、耐酸、不耐强碱、氧化性酸及胺、酮类,溶于氯化烃类和芳香族溶剂,长期在水中易引起水解和开裂,
缺点是因抗疲劳强度差,容易产生应力开裂,抗溶剂性差,耐磨性欠佳。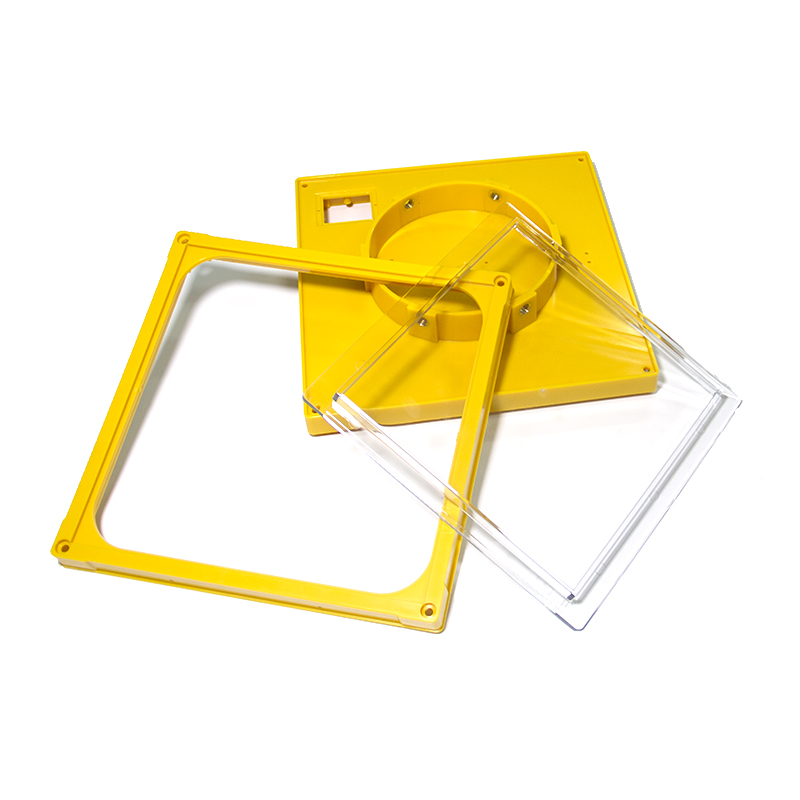

出现烧焦这种情况,需要先用高速注射确认产品是否会出现更严重的烧焦。如果末端出现的烧焦明显严重的话,可以断定塑料模具的排气系统设计不良,排气效果不佳;要彻底解决就需要加开排气、调整模具的浇口位置和大小。调整注射速度只是降低烧焦的可能性而已,并不可以完全解决烧焦。 我们总
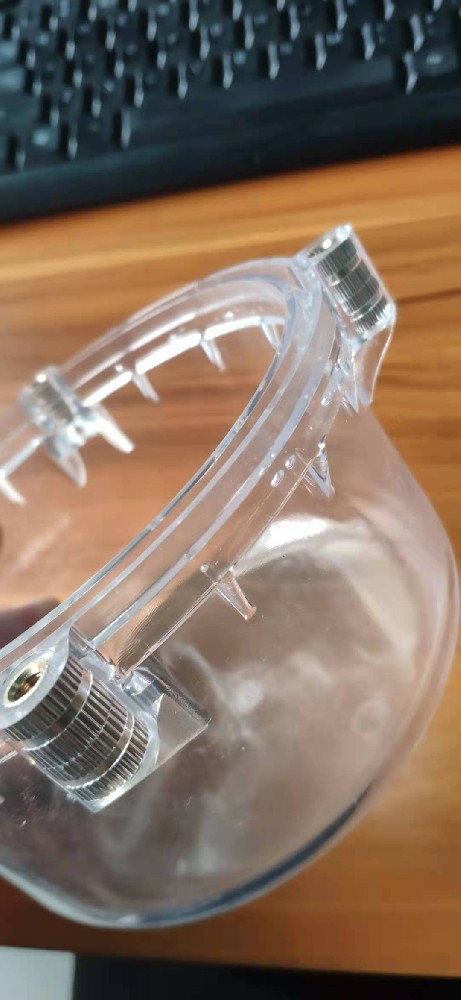
注塑件塑料制品加工有气泡是指产品的壁厚中心处由于冷却较慢,表面迅速冷却和收缩将物料牵引拉扯,从而使成型时体积收缩不均而产生了空洞;另外原料受热分解时产生的水分和空气也会形成产品内部的气泡。 这种缺陷通常的表现是在成品内部包含许多很微小的气泡,也会伴随银纹发生。对于
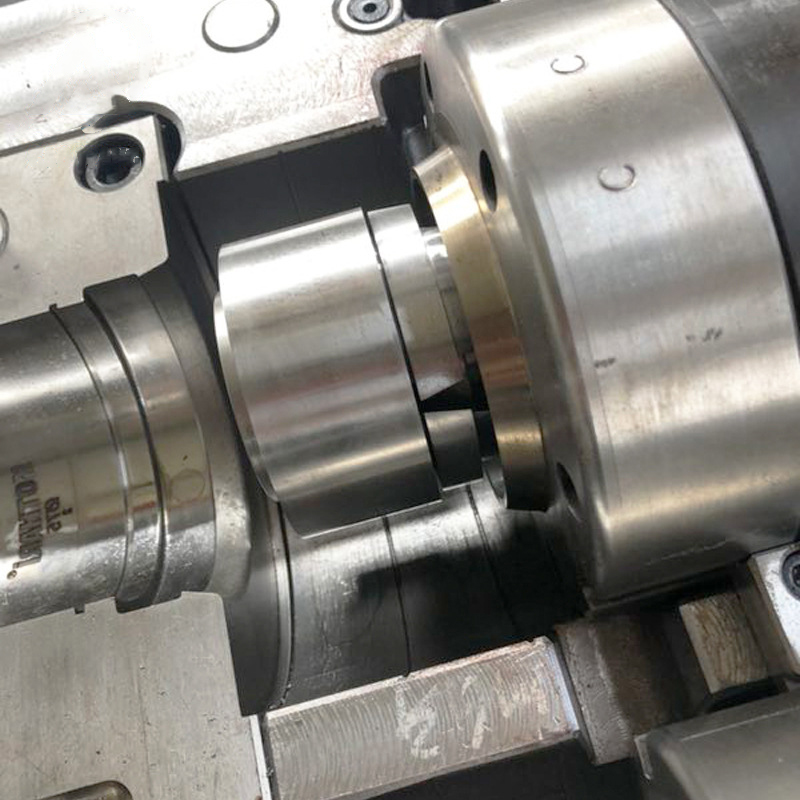
自工业注塑制模发展以来,如何保持模具表面恒温一直困扰着人们。在注塑成型中,成品的冷却时间占注塑生产周期的70%。主要原因是在传统模具制造中,温度控制或冷却水路只能直线钻孔。关键热点通常不在冷却热传播范围内,因此无法有效冷却。为了保持温度恒定,制造商先后使用隔板、散热器、散热管等。还试图将块层压在一起,并

壁厚均匀是塑胶件设计的一个非常基本的原则。据我观察,大多数的工程师都知道这个原则,但是很多都认为这个不重要、选择任性设计而不遵守。 当注塑产品第一次试摸发现各种质量问题,例如缩水、变形翘曲、内应力和困气等时,首先想到的是通过调整注塑工艺参数来解决,当多次调整问题

注射压力也称为激励压力、填充压力或第一阶段注射压力。注射压力的作用是保证注射过程中始终有充沛的压力,避免因压力受限而影响填充速度的情况发生。如果填充压力限制了填充速度,材料的剪切速率就会发生变化(当出现压力受限时,压力将控制填充过程,于是填充速度或流动速率便趋不稳,正在进行剪切的塑