
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

操作:注塑生产完成后把产品放入指定的位置,规范操作。
产品设计:改变产品厚度设计,要保证壁厚能承受产品的变形力,或做预变形校队正的结构设计来改善翘曲现象。
材料:1、检查塑料干燥程度及含水量;
2、检查塑料成型收缩效率,比较材料供应商建议值与实际收缩量之差异,或在模具上做预变形来校正材料的收缩变形;
3、选用优质、强度好的材料。一般情况下,塑料材料的密度越小,产品的收缩变形就会越大;
4、适当调整材料助剂的配比。
塑料模具: 1、尽量减小模具温差;
2、模具温差要达到材料所需要的范围;
3、调整模具设计结构,减少差异;
4、对产品进行模具流动性分析,重新确认浇口位置是否合理;
5、加大流道或减少模穴数量;
6、合理设计顶出位置;
7、合理设计冷却水路。
注塑工艺:1、提高料温,提高喷嘴的温度。降低注射压力,减少保压压力和时间,延长冷却时间,加长缓充
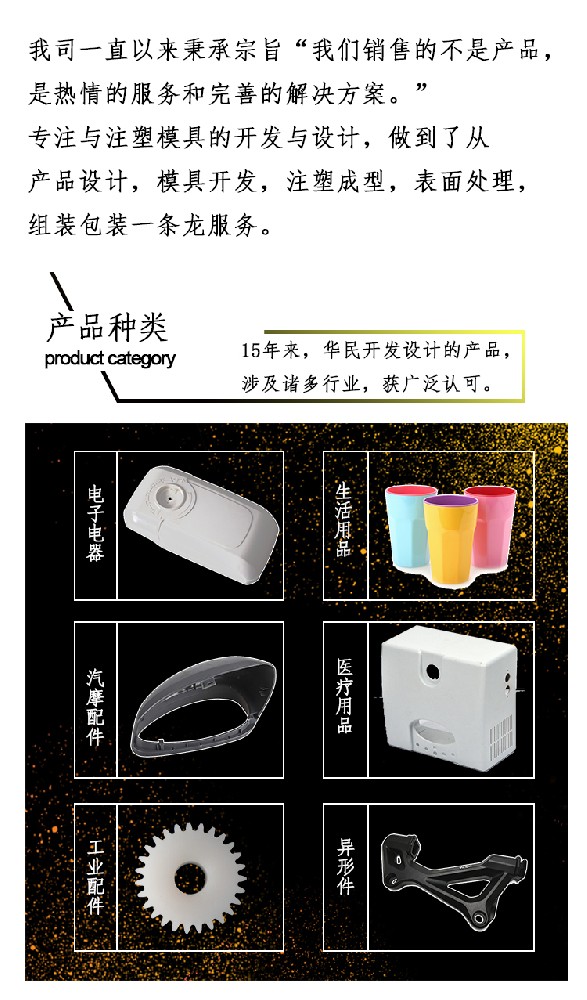
1、吸塑: 真空成型称为吸塑,是一种塑料加工工艺,主要原理是将平展的塑料硬片材加热变软后,采用真空吸附于模具表面,冷却后成型。主要分为厚片吸塑薄片吸塑两大类。广泛用于汽车附件、灯饰、广告、装饰、大型机械外壳、展示类、行空类、大家电、卫浴类等行业。2、注塑:即热塑性塑料注塑成型,注塑加工厂家的这种方法即是
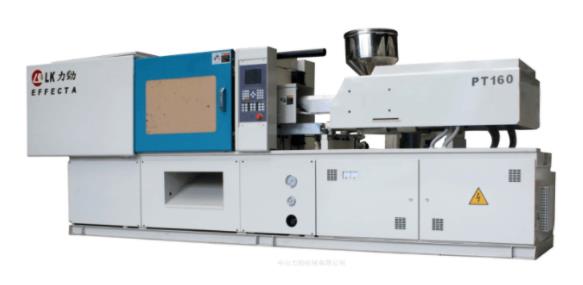
一般来讲,高速注塑机就是全电动机,普通注塑机都是液压注塑机,而液压注塑机相对运行速度较慢。全电动高速注塑机使用的伺服马达来实现开闭模,顶出脱模,原料注射储料等等,运转速度即快又精密,大大提高或改善生产环境和生产效率。不过现在伺服电动注塑机只有锁模力在850吨以下的机器。高速注塑机和普通注塑机的区别:1、
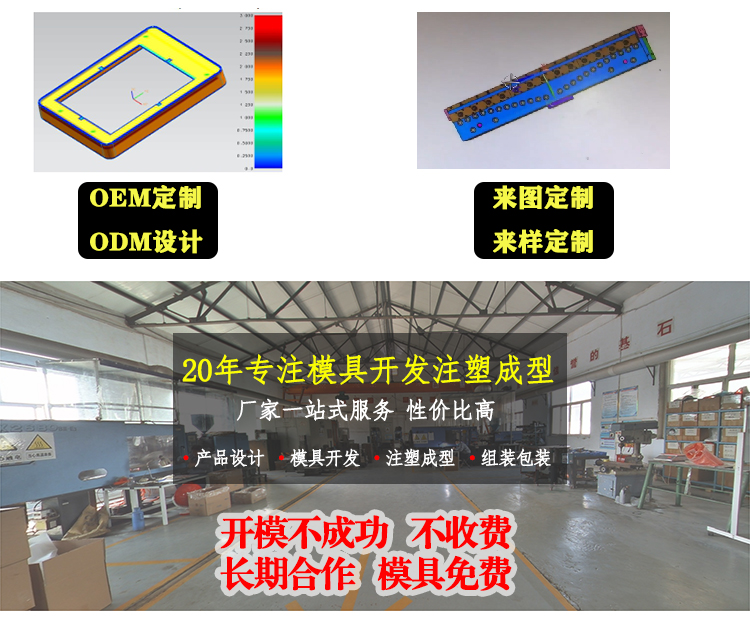
双色注塑模的设计要点1、成型部分双色注塑模的成型部分与一般注塑模基本相同,不同的是要考虑两个位置上注塑模的凸模一致,凹模应与两个凸模配合良好。一般这种成型的塑件较小。2、脱模机构由于双色塑件只有在经过二次注射后才能脱模,所以,在一次注射装置上的脱模机构将不起作用。对于水平回转的注塑机,脱模顶出可用注塑

塑料制品的翘曲变形是塑料件常见的成型质量缺陷。 塑料件的题曲变形主要是因为塑料件受到了较大的应力作用,主要分为外部应力和内部应力,当大分子间的作用力和相互维结力承受不住这种应力作用时,塑料件就会发生旭曲变形。外部应力导致的想曲变形此类翘曲变形主要为制件顶出变形,产生的原因为模

注塑加工厂家有气泡出现在较厚的制品,表面胀大,切开后断面有气泡成因及解决办法:1、加料过程中没控制好量,导致注射压力过高,只需调整加料量即可;2、冷却时间不足。可以在机器外使用冷压模降温冷却;3、温度过高,会在制品中出现分解黑线的现象。若分解情况轻微,只需适当降温。如果整个机筒分解,只能是