
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

原因分析:塑料成型塑胶熔体流动的痕迹,以浇口为中心而呈现的条纹波浪模样。表面发生垂直流向的无数细纹,导致塑料制品表面产生类似指纹的波纹。
解决办法:流痕是最初流入型腔内的塑胶熔体冷却过快,与其后流入的塑胶熔体间形成界限所致。残留于注塑机喷嘴前端的冷材料,注塑加工厂家在生产注塑的时候,若直接进入型腔内,造成流痕。塑胶熔体温度低则粘度增大而发生流痕。模温低则夺走大量的塑胶熔体热量,使塑胶熔体温度下降,粘度增大而发生流痕。射出速度过慢,填充过程塑胶熔体温度降低增多,粘度增大而发生流痕。 在模具填充过程中,型腔内的塑胶熔体温度下降,以高粘度状态充填,接触模面的塑胶熔体以半固化状压入,表面发生垂直流向的无数细纹,导致制品表面产生类似指纹的波纹。塑胶熔体温度再下降时,填充不完全就固化,造成充填不足。波纹常发生于产品边缘附近和填充末端。

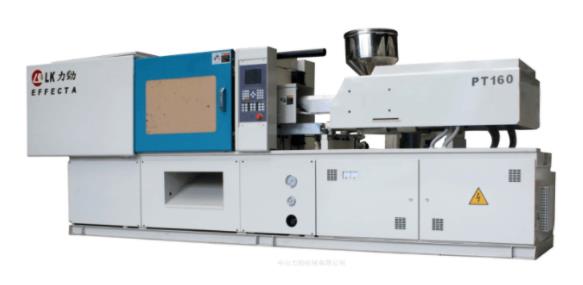
一般来讲,高速注塑机就是全电动机,普通注塑机都是液压注塑机,而液压注塑机相对运行速度较慢。全电动高速注塑机使用的伺服马达来实现开闭模,顶出脱模,原料注射储料等等,运转速度即快又精密,大大提高或改善生产环境和生产效率。不过现在伺服电动注塑机只有锁模力在850吨以下的机器。高速注塑机和普通注塑机的区别:1、

注塑加工模具加工是门工艺技术,主要是将塑料转变为想要的各类塑胶产品的各种工艺。其原理是将粒状或粉状的塑胶原料加入到注射机的科斗里,原料经加热熔化呈流动状态,在注射机的螺杆或活塞推动下,经喷嘴和注塑模具的浇注系统进入模具型腔,在模具型腔内硬化定型,从而做出产品要的形状。注塑加工工艺在生活中随处可见,优点

壁厚均匀是塑胶件设计的一个非常基本的原则。据我观察,大多数的工程师都知道这个原则,但是很多都认为这个不重要、选择任性设计而不遵守。 当注塑产品第一次试摸发现各种质量问题,例如缩水、变形翘曲、内应力和困气等时,首先想到的是通过调整注塑工艺参数来解决,当多次调整问题
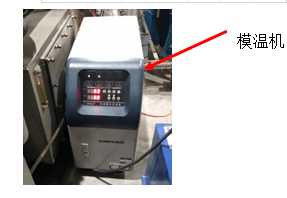
加工方面:(1)加工压力过大、速度过快、充料愈多、注射、保压时间过长,都会造成内应力过大而开裂。(2)调节开模速度与压力防止快速强拉制件造成脱模开裂。(3)适当调高模具温度,使制件易于脱模,适当调低料温防止分解。(4)预防由于熔接痕,塑料降解造成机械强度变低而出现开裂。(5)适

注塑件塑料制品加工有气泡是指产品的壁厚中心处由于冷却较慢,表面迅速冷却和收缩将物料牵引拉扯,从而使成型时体积收缩不均而产生了空洞;另外原料受热分解时产生的水分和空气也会形成产品内部的气泡。 这种缺陷通常的表现是在成品内部包含许多很微小的气泡,也会伴随银纹发生。对于