
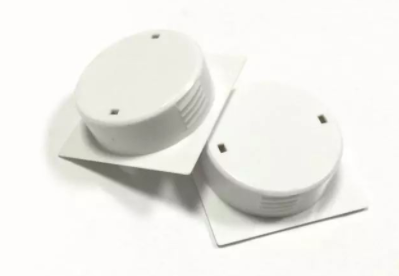
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑料制品出现开裂,包括制件表面丝状裂纹、微裂、顶白、开裂及因制件粘模、流道粘模而造成或创伤危机,按开裂时间分脱模开裂和应用开裂。主要有以下几个方面的原因造成:
1.加工方面:
(1)加工压力过大、速度过快、充料愈多、注射、保压时间过长,都会造成内应力过大而开裂。
(2)调节开模速度与压力防止快速强拉制件造成脱模开裂。
(3)适当调高模具温度,使制件易于脱模,适当调低料温防止分解。
(4)预防由于熔接痕,塑料降解造成机械强度变低而出现开裂。
(5)适当使用脱模剂,注意经常消除模面附着的气雾等物质。
(6)制件残余应力,塑料制品厂在这种情况下,可通过在成型后立即进行退火热处理来消除内应力而减少裂纹的生成。
2.塑料模具方面:
(1)顶出要平衡,如顶杆数量、截面积要足够,脱模斜度要足够,型腔面要有足够光滑,这样才防止由于外力导致顶出残余应力集中而开裂。
(2)制件结构不能太薄,过渡部份应尽量采用圆弧过渡,避免尖角、倒角造成应力集中。
(3)尽量少用金属嵌件,以防止嵌件与制件收缩率不同造成内应力加大。
(4)对深底制件应设置适当的脱模进气孔道,防止形成真空负压。
(5)主流道足够大使浇口料未来得及固化时脱模,这样易于脱模。
(6)主流道衬套与喷嘴接合应当防止冷硬料的拖拉而使制件粘在定模上。
3.材料方面:
(1)再生料含量太高,造成制件强度过低。
(2)湿度过大,造成一些塑料与水汽发生化学反应,降低强度而出现顶出开裂。
(3)材料本身不适宜正在加工的环境或质量欠佳,受到污染都会造成开裂。
4.机台方面:注塑机塑化容量要适当,过小塑化不充分未能完全混合而变脆,过大时会降解。
注塑加工制品气泡的原因分析
气泡(真空泡)的气体十分稀薄属于真空泡。一般说来,如果在开模瞬间已发现存在气泡是属于气体干扰问题。真空泡的形成是由于充注进塑料不足或压力较低。在模具的急剧冷却作用下,与型腔接角的燃料牵拉,造成体积损失的结果。
解决办法:
(1)提高注射能量:压力、速度、时间和料量,并提高背压,使充模丰满。
(2)增加料温流动顺畅。降低料温减少收缩,适当提高模温,特别是形成真空泡部位的局部模温。
(3)将浇口设置在制件厚的部份,改善喷嘴、流道和浇口的流动状况,减少压务的消耗。
(4)改进模具排气状况。


注塑和吹塑的工艺不一样,吹塑是注+吹;注塑是注+压;吹塑做的一定有那个拔吹气管留下的头,注塑做的一定有浇口断面.一般来说,注塑是实芯体,吹塑是空芯体,吹塑表面是不平整的.吹塑的有吹气口.注塑,即热塑性塑料注塑成型,这种方法即是将塑料材料熔融,然后将其注入膜腔。熔融的塑料一旦进入模具中,它就受冷依模腔样成型成
熔接痕熔接痕是由于来自不同方向的熔融树脂前端部分被冷却、在结合处未能完全融合而产生的。一般情况下,主要影响外观,对涂装、电镀产生影响。严重时,对塑料制品强度产生影响(特别是在纤维增强树脂时,尤为严重)可参考以下几项予以改善:l)调整成型条件,提高流动性。如,提高树脂温度、提高模具温度、提高注射压力及速
塑料加工注意事项1、塑料注塑加工收缩问题是塑料加工中最常见的问题之一,对表面质量要求高的塑料制品,收缩更是棘手的问题。因此随着塑料加工工艺的不断完善,以最大限度地减少塑料加工收缩问题,提高产品质量势在必行。2、在塑料加工注塑塑料部件较厚位置,如筋肋或突起处形成的收缩要比邻近位置更严重,这是由于较厚区域

注塑模具的定义: 塑料注射成型所用的模具称为注塑成型模具,简称注塑模。注塑模能一次成型外形复杂、尺寸精确高或带有嵌件的塑料制品。“七分模具,三分工艺”。对注塑加工来说,模具和注塑机一样对成型品的质量有很大的影响,甚至可以说模具比注塑机所起的作用更大;在注塑成型时如果对模具不充分了解
为提高模具品质档次,最大限度减少模具质量问题投诉,交给客户满意的塑料模具,对模具制造常见问题进行总结、归纳,并建立标准,按要求执行。1.小于2020的模胚,a、b板之间需要做撬模坑;大于2020的模胚所有模板包括顶针板间都要做撬模坑。2.模胚导柱导套要加工排气槽,以防导柱导套拉伤。3.模具上不得有尖角,需要倒角处理