
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑料加工厂在塑料制品注塑生产时,会遇到产品变色发黄的时候,我们根据经验来总结了以下几种原因;
材料:1、使用不适合的色母粒,耐热性不足,造成原料在料筒内已变色或发黄。
2、除湿干燥温度过高或时间过长,使材料本身变色。具浇口太小, 注射过程中,产生了剪切热,使材料发生分解。
注塑工艺:1、熔融料温过高。
2、材料在料筒中滞留时间过长。
3、注射速度太快,流动过程中有过大的剪切热产生。
4、生产过程中有不正常停机。
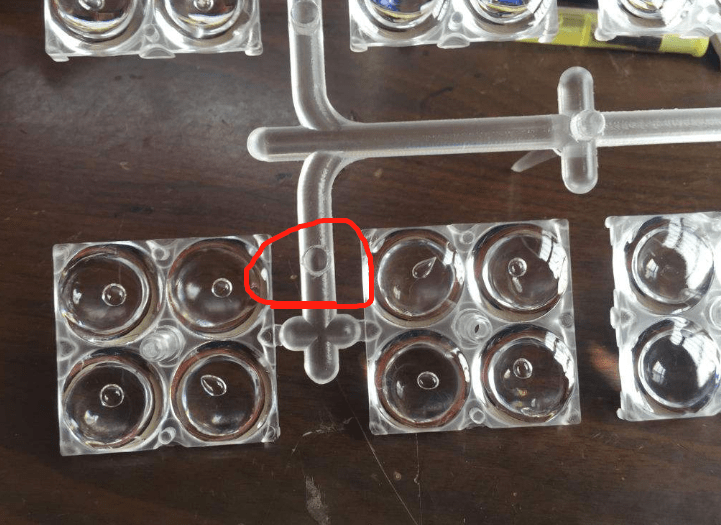
气泡出现在较厚的制品,表面胀大,切开后断面有气泡,注塑加工厂在调整工艺等问题方面总计以下原因,成因及解决办法:1、加料过程中没控制好量,导致注射压力过高,只需调整加料量即可;2、冷却时间不足。可以在机器外使用冷压模降温冷却;3、温度过高,会在制品中出现分解黑线的现象。若分解情
我们可以从以下三个方面来解决这个变色与发黄的问题;材料:1、注塑生产时要检查所用色母粒或添加剂的耐温性与热稳定性。 2、检查干燥温度和时间。塑料模具:加大浇口或改为其他类型的浇口。注塑工艺:1 、检查熔融温度,降低料温;降低塑化时的螺杆转速及背压。 &nb

一、产品设计:设计塑件的形体结构时,应注意塑件的厚度与熔料填充时的极限流动长度。在注射成型中,塑件的厚度通常为1 ~ 3mm,大型塑件为3~ 6mm。二、原材料:1、更换材料或添加助剂以改善流动性。 2、将喷嘴拆下清理或扩大模具冷料穴和流道截面面积

随着异型拉丝模具使用率越来越普遍,它的的质量也是越来越高,由于它的特性优势被大家普遍使用,为了大家可以更好的应用,下面咱们一起了解下异型拉丝模具正确的使用方法有哪些吧。为了保证高品质的丝材,有效地控制模具的使用成本,在使用异型拉丝模具具时,应保证拉丝设备的运行平稳,各拉丝鼓轮、过线导轮应光滑、灵

模具设计和制造与塑料加工有密切关系。塑料加工的成败,很大程度上取决于模具设计效果和模具制造质量,而塑料模具设计又以正确的塑料制品设计为基础。塑料模具设计要考虑的结构要素有: ①分型面,即模具闭合时凹模与凸模相互配合的接触表面。它的位置和形式的选定,受制品形状及外