
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑料加工注意事项
1、塑料注塑加工收缩问题是塑料加工中最常见的问题之一,对表面质量要求高的塑料制品,收缩更是棘手的问题。因此随着塑料加工工艺的不断完善,以最大限度地减少塑料加工收缩问题,提高产品质量势在必行。
2、在塑料加工注塑塑料部件较厚位置,如筋肋或突起处形成的收缩要比邻近位置更严重,这是由于较厚区域的冷却速度要比周围区域慢得多。冷却速度不同导致连接面处形成凹陷,即为人们所熟悉的收缩痕。这种缺陷严重限制了塑料产品的设计和成型,尤其是大型厚壁制品如电视机的斜面机壳和显示器外壳等。事实上,对于日用电器这一类要求严格的产品上必须消除收缩痕,而对于玩具等一些表面质量要求不高的产品允许有塑料加工收缩痕的存在。
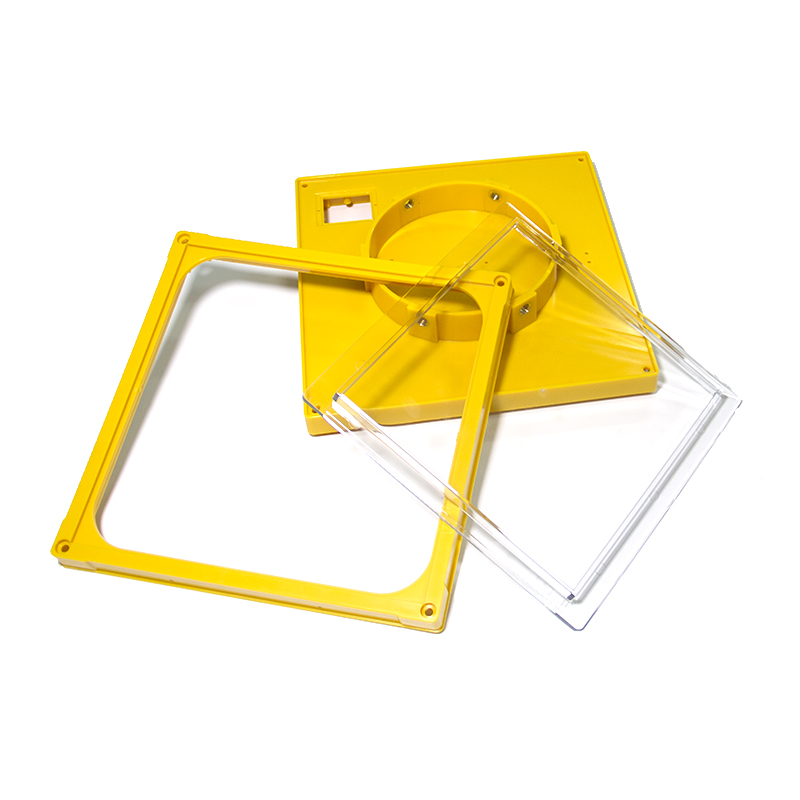
PC注塑件又称是聚碳酸酯,具有优良的物理机械性能,尤其是耐冲击性优异,拉伸强度、弯曲强度、压缩强度高;蠕变性小,尺寸稳定;具有良好的耐热性和耐低温性,在较宽的温度范围内具有稳定的力学性能,尺寸稳定性,电性能和阻燃性,可在 -60~120℃下长期使用;无明显熔点,在 220-230℃呈熔融状态;由于
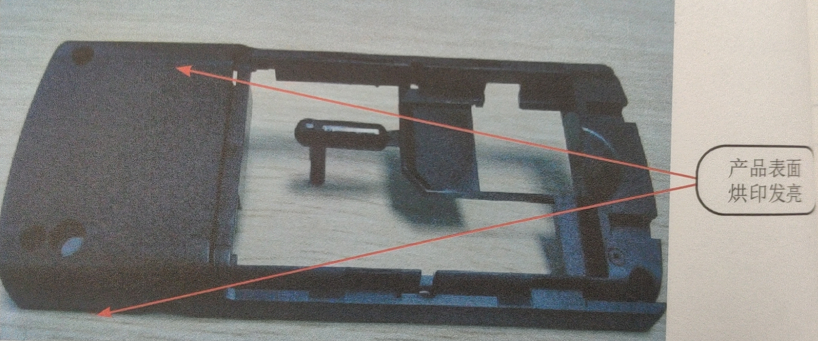
现象:塑料制品表面为细纹面,在成型中由于气体没有完全排出而导致产品表面烘印发亮难改善,不能满足品质要求。产品物征:材料: ABS+PCHI-1001BN颜色 :黑色产品重(单件):5.68g水口重:11.66g(4)不良原因分析不良原因分析:①塑料模具为1x2的机壳,模具流道较长,进胶口方式为点入进胶,熔料流至进胶口附近,由于速度慢及压力
塑料制品出现开裂,包括制件表面丝状裂纹、微裂、顶白、开裂及因制件粘模、流道粘模而造成或创伤危机,按开裂时间分脱模开裂和应用开裂。主要有以下几个方面的原因造成:1.加工方面:(1)加工压力过大、速度过快、充料愈多、注射、保压时间过长,都会造成内应力过大而开裂。(2)调节开模速度
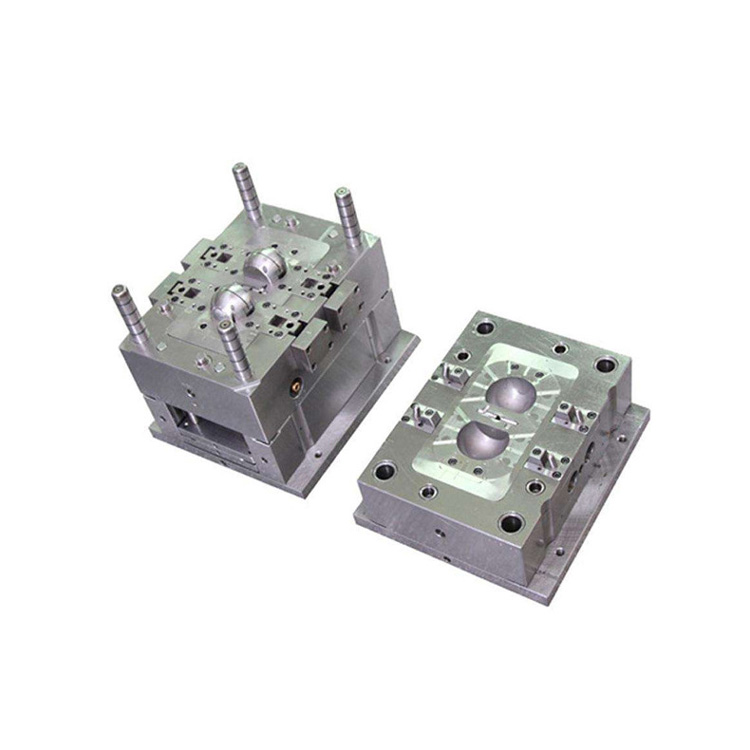
注塑模具的结构形式和加工质量直接影响塑件的质量和生产效率。模具生产过程中的故障有很多种。以下是几种常见故障的解决方案。浇口脱模困难:在注塑过程中,浇口粘在浇口套上,不易脱落。开模时,产品有裂纹损坏。另外,操作人员在脱模前必须用铜棒将其从喷嘴中敲出使其松动,这严重影响了生产效率。造成这种故
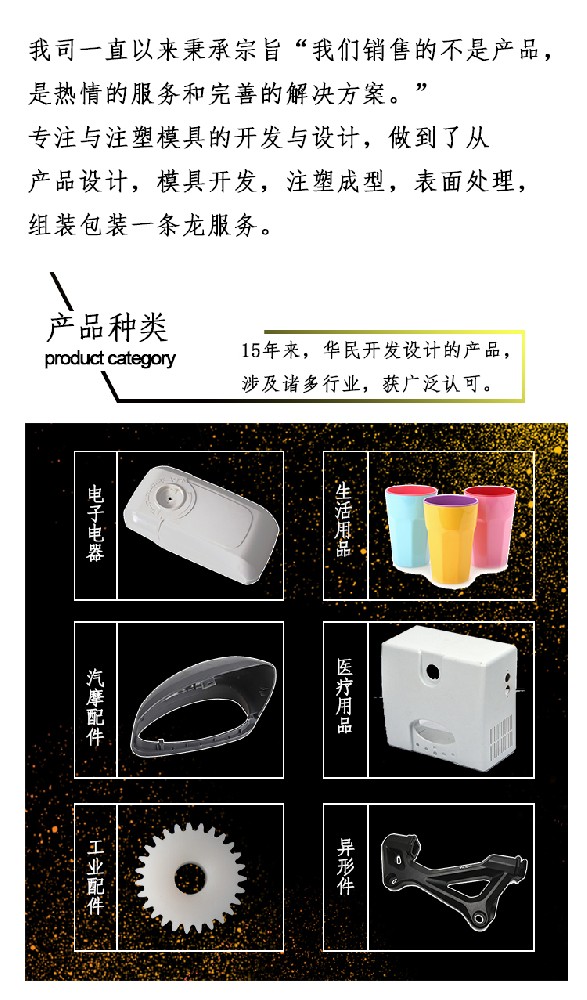
塑料制品常见的几种表面处理:1, IMD2, 喷油处理,要求油漆用那种金属烤漆.3, 表面烫金处理, (电化铝转移),但是对表面形状有要求 (也叫热转印)(1)、有关烫印板,即施压头部份的材料选取,以红铜材料为最佳,因为红铜散热性、传热性比较好,在金属中属于中性材料,既不太软也不太硬,不仅便于加工,有一定弹