
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

注塑生产时磁铁断裂是指在注塑过程中,由于注射压力或模具配合精度的问题,导致完整的磁铁从某个部位产生裂纹或断开,造成成型后塑料产品的缺陷。
对于塑料注塑产品来说,磁铁是存在一定的功能性要求的。所以这种缺陷一旦发生,产品直接报废,该缺陷属于功能性的致命缺陷。

注塑件缺陷的特征:注塑塑料制品过程不完全,因为模腔没有填满塑料或注塑过程缺少某些细节。可能出现问题的原因:(1).塑料制品厂在生产过程中注塑速度不足。(2).塑料短缺。(3).螺杆在行程结束处没留下螺杆垫料。(4).运行时间变化。(5).射料缸温度太低。(6).注塑压力不足。(7).射嘴部分

①塑料模具浇口系统形式不当,浇口小,分流道小,流程长,流料阳力大,料温下降快②料温太低或模温太低③塑料流动性差,有冷料掺入,冷却速度快④模具内有水分或润滑剂。融料充气过多,脱模剂过多⑤注射压力太小或注射速度慢⑥注塑加工厂生产的塑料制品形状不良,壁厚薄不均匀。使融料在薄壁处汇合⑦模具冷却系统不当或排气
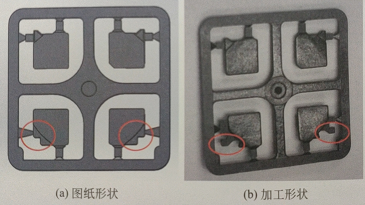
塑料产品形状有差异是指注塑后的产品与产品前期开发时设计的产品结构形状存在差异; 产品形状有差异是可以解决的外观缺陷,只要是产品形状产生了差异,不管差异对功能和外观有没有影响,都需要调整成一致以后,才可以生产;

为提高模具品质档次,最大限度减少模具质量问题投诉,交给客户满意的模具,对模具制造常见问题进行总结、归纳,并建立标准,按要求执行。1.小于2020的模胚,a、b板之间需要做撬模坑;大于2020的模胚所有模板包括顶针板间都要做撬模坑。2.模胚导柱导套要加工排气槽,以防导柱导套拉伤。3.模具上不得有尖角,需要倒角处理。特
出现烧焦这种情况,需要先用高速注射确认产品是否会出现更严重的烧焦。如果末端出现的烧焦明显严重的话,可以断定塑料模具的排气系统设计不良,排气效果不佳;要彻底解决就需要加开排气、调整模具的浇口位置和大小。调整注射速度只是降低烧焦的可能性而已,并不可以完全解决烧焦。 我们总