
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

操作:操作习惯不好。操作员不按照规定放置项出的制品,注塑成型产品在还未完全冷却时可能产生了翘曲。
产品设计:塑料注塑产品结构设计不合理,壁厚差异大。产品形状结构异常复杂。
材料:①塑料含水量过多(除湿干燥不完全)
②对塑料的收缩量预估不正确(模具预缩量).
③材料的流动性不佳。
④材料中添加的助剂比例不当。
模具:①前后模具温差大。
2、模具温度太低。
3、模穴厚薄差异太大。
④浇口的数目或位置不当。
⑤浇口太小、流道太长。
⑥顶出不均。顶出时产品未完全冷却,项出不直、不均,产品容易翘曲或顶针位置选择不当。
⑦冷却水路设计不适当,冷却效率不均匀。
注塑工艺:①料简温度太低。当料简温度太低时,熔融温度低,残余剪切应大,容易翘曲。
②喷嘴温度太低。喷嘴和模具接触部位带走的热量太多,料温就会降下来,勉强以高速成形时,残余剪切应力大,容易翘曲。
③射出压力太高。
④保压压力或保压时间不当。
⑤冷却时间不当。
⑥缓充不够,型腔内填充不足。

塑料制品开裂在材料方面的原因:(1)再生料含量太高,造成制件强度过低。(2)湿度过大,造成一些塑料与水汽发生化学反应,降低强度而出现顶出开裂。(3)注塑加工厂注意这个材料本身不适宜正在加工的环境或质量欠佳,受到污染都会造成开裂。

注塑机是按一定程序运行的,每次运行都要经过合模、座进、注射、冷却、熔胶、射退、座退、开模、顶出及出人芯的循环过程,其中每一步称为一个工作环节,注塑加工实现每一个工作环节,都有一个独立的控制电路。程序检查法就是确认故障具体出现在哪个控制环节上,这样排除故障的方向就明确了,有了针

1、塑料模具加工企业首先应给每副模具配备履历卡,详细记载、统计其使用、护理(润滑、清洗、防锈)及损坏情况,据此可发现哪些部件、组件已损坏,磨损程度大小,以提供发现和解决问题的信息资料,以及该模具的成型工艺参数、产品所用材料,以缩短模具的试车时间,提高生产效率。2、加工企业应在注塑机、模具正常运转情况下,
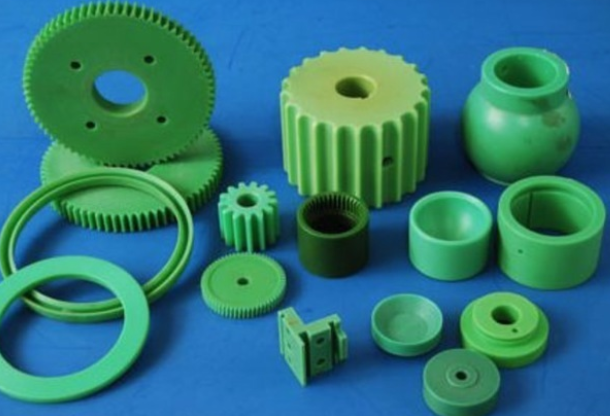
注塑加工厂在注塑生产塑料制品时会遇到产品边缘有边角发生;然而注塑件边角有毛边大多发生在模具的分合位置上,如动模和静模的分型面,滑块的滑配部位、镶件的绝隙、顶杆孔隙等处。 注塑件

模具设计和制造与塑料加工有密切关系。塑料加工的成败,很大程度上取决于模具设计效果和模具制造质量,而塑料模具设计又以正确的塑料制品设计为基础。塑料模具设计要考虑的结构要素有: ①分型面,即模具闭合时凹模与凸模相互配合的接触表面。它的位置和形式的选定,受制品形状及外