
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑料制品的翘曲变形是塑料件常见的成型质量缺陷。
塑料件的题曲变形主要是因为塑料件受到了较大的应力作用,主要分为外部应力和内部应力,当大分子间的作用力和相互维结力承受不住这种应力作用时,塑料件就会发生旭曲变形。
外部应力导致的想曲变形
此类翘曲变形主要为制件顶出变形,产生的原因为模具顶出机构设计不合理或成型工艺条件不合理。
塑料模具顶出机构设计不合理
顶出机构设计不合理,顶出设计不平衡,或顶杆截而积过小,都有可能使塑料件局部受力过大,承受不住应力作用发生塑性形变而导致翘曲变形。
防止顶出变形需改善脱模条件:如平衡顶出力;仔细磨光新型侧面:增大脱模角度:顶杆布置在脱模阻力较大的地方,如加强筋,Boss 柱等处。
成型工艺参数设置不合理
注塑加工冷却时间不足,凝固层厚度不够,塑料件强度不足,脱模时容易导致产品翘曲变形。可以延长冷却时间,增加凝固层厚度来解决。
塑料洛氏硬度是表示材料硬度的一种度量方法。测定时将一规定的压头以较小的负荷压在试样上,然后逐渐增至某一较大值,再回复到较小负荷。 塑料洛氏硬度用如此造成的试样上压痕深度的净增加数来表示的材料硬度 值、根据压头的尺寸、加至负荷值I`}i大小,对应规定了不同的 标尺。例如,有k标尺、L
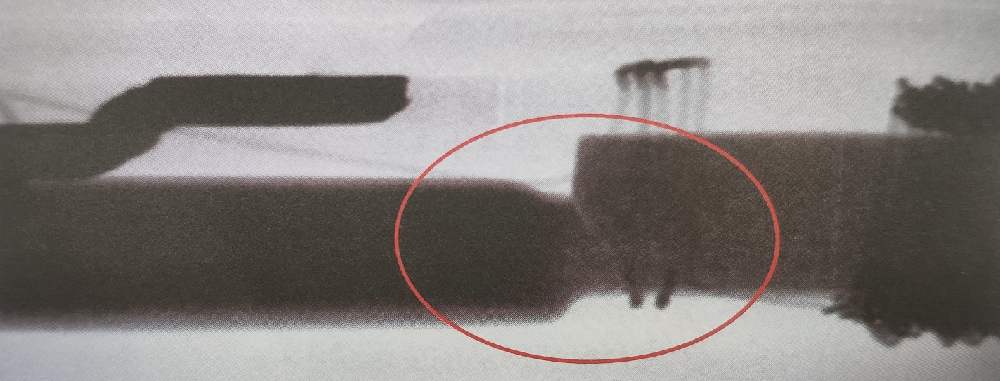
如上图所示:为磁铁断裂的图片;我们在塑料制品加工注塑成型时;首先要保证在成型前磁铁是完整的。磁铁断裂主要是受到外力的作用造成的,所以在成型时,注射压力对于磁铁断裂影响最大,从各方面的因素考虑都是基于如何降低注射压力。比如降低保压压力、升高材料温度、加快流动性,都是最终降低

注塑产品缺陷概述及分析

①塑料中含有水分或有杂质混入;②浇口尺寸过小、形状不好或位置不好;③塑料模具表面不光洁,有水分或油污;④塑料温度低,或模温低;⑤料温高或浇注系统剪切作用大,塑料分解;⑥融料与模具表面接触不良或模具排气不良;⑦润滑剂不当或用量过多;⑧塑料塑化不良,结晶性料冷却不良、不均或制品壁厚不均;⑨注塑加工厂家注
注塑生产时磁铁断裂是指在注塑过程中,由于注射压力或模具配合精度的问题,导致完整的磁铁从某个部位产生裂纹或断开,造成成型后塑料产品的缺陷。 对于塑料注塑产品来说,磁铁是存在一定的功能性要求的。所以这种缺陷一旦发生,产品直接报废,该缺陷属于功能性的致命缺陷。