
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

热流道技术是应用于注塑加工厂工业的一项先进技术,采用加热的方法使处于注射机喷嘴到塑料模具型腔浇口间整个流道中的塑料一直处于熔融状态,从而在完成注射后只需取出塑料产品而不产生浇道凝料的先进浇注系统。塑料熔体需流经主喷嘴、热流道板、分喷嘴,最终才能到达模具型腔。所以在使用过程中如何保证塑料在主喷嘴、热流道板和分喷嘴中一直保持熔融状态且温度均衡,如何对温度较高的热流道系统和温度相对较低的模具型腔之间进行隔热即为热流道技术的关键。
热流道板的加热
热流道板的加热方式主要有两种,即内加热式和外加热式。外加热式是从流道外部对流道进行加热,一般是在与流道平行的方向上开设加热孔,内插加热棒或安装加热圈。这种加热方式间接加热流道中的塑料,不会产生局部过热现象,流道内熔体的流动阻力小,流道容易加工,加热装置容易购买,出现故障后容易维修更换,但热效率较低。内加热式是将加热棒设置在流道中,从流道内部对塑料进行加热。这种加热方式与外加热方式相比,热效率较高,但容易出现局部过热的现象,而且熔体的流动阻力增大,需使用高压成型,塑件可能会产生较大的内应力。
喷嘴的加热
喷嘴的加热方式主要有无加热式、外加热式和内加热式。
无加热式喷嘴是指不用加热器加热喷嘴,而是由热流道板的热量使喷嘴内的塑料保持熔融状态,这种喷嘴一般使用导热性好的铍铜制作,而且长度不能太长,一般以40mm为限。
外加热式喷嘴在喷嘴的外周装有加热圈,这种加热方式不会产生局部过热的现象,但在模具型腔板的背面必须开槽以便装入加热圈,而且加热圈的大小也会受到限制。内加热式喷嘴在喷嘴内插入加热棒,这种喷嘴的热效率高,喷嘴前端的温度较容易控制,浇口不会固化,但由于加热棒的直径小,使瓦密度增大,致使加热棒的寿命缩短。


塑料制品的翘曲变形是塑料件常见的成型质量缺陷。 塑料件的题曲变形主要是因为塑料件受到了较大的应力作用,主要分为外部应力和内部应力,当大分子间的作用力和相互维结力承受不住这种应力作用时,塑料件就会发生旭曲变形。外部应力导致的想曲变形此类翘曲变形主要为制件顶出变形,产生的原因为模
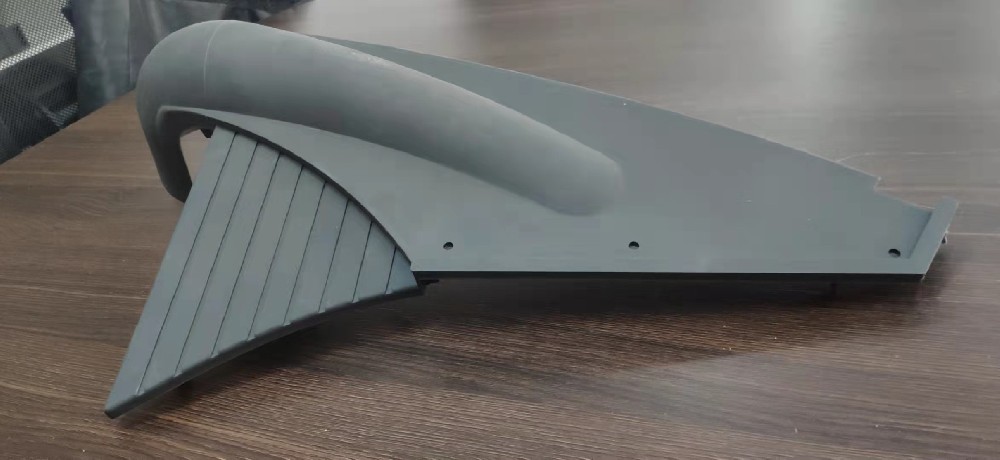
塑料制品厂在注塑产品出现尺寸差异的缺陷及解决方案分析,注塑塑料件缺陷的特征注塑过程中重量尺寸的变化超过了塑料模具、注塑机、塑料组合的生产能力。可能出现问题的原因缺陷:输入射料缸内的塑料不均。射料缸温度或波动的范围太大。注塑机容量太小。注塑压力不稳定。.螺杆复位不稳定。运

①塑料中含有水分或有杂质混入;②浇口尺寸过小、形状不好或位置不好;③塑料模具表面不光洁,有水分或油污;④塑料温度低,或模温低;⑤料温高或浇注系统剪切作用大,塑料分解;⑥融料与模具表面接触不良或模具排气不良;⑦润滑剂不当或用量过多;⑧塑料塑化不良,结晶性料冷却不良、不均或制品壁厚不均;⑨注塑加工厂家注
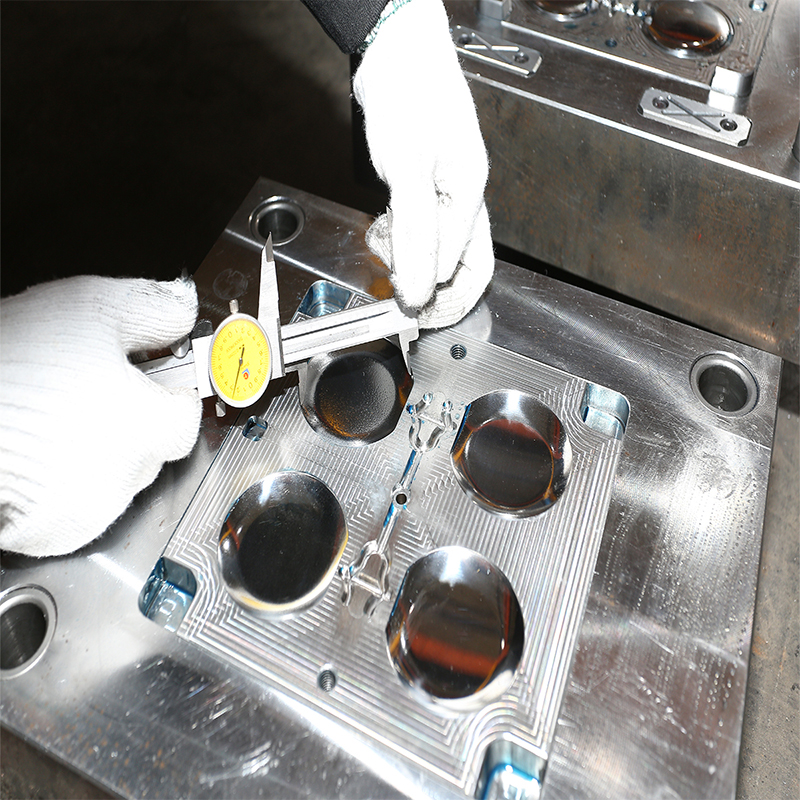
塑料注塑加工中,塑料制品有烧焦是指在产品流动末端局部位置形成不规则的深色焦痕。 当这种烧焦痕出现碳化的情况时,客户基本上是不会接受这种产品的。烧焦缺陷属于外观轻微缺陷,仅仅出现颜色有稍许发黄或轻微黑点的情况下,可以与客户商量限度接受。

塑料制品注塑加工时,填充不足(缺料、短射)是指熔融塑料在注射时,未完全填充满模具型腔内某个角落,即产品未填充完整、缺少一部分的状态 。 原材料流动末端出现部分不完整现象或一模出多穴产品中有一部 分填充不满,特别是薄壁区、薄筋位、深筋位或流动路径的末端区域。填充不足