
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

注塑成型塑料制品变形(翘曲、扭曲)是指注塑时,模具内的材料受到高压而产生内部应力,导致脱模时注塑产品的形状偏离了产品设计的形状和模具型腔固有的形状,注塑的塑料产品外形尺寸与产品设计的尺寸有较大差异(收缩翘曲),并发生不规则的弯曲。
塑料产品的变形是不可避免的,只是有轻微和严重之分。如果产品的变形量小于0.05mm,客户基本上不会提及这个问题。如果影响产品功能性的组装或由于变形装配后有明显的断差,从而影响产品的外观,那么这种程度的变形需要根据客户的具体使用状况,才能确定是严重缺陷或轻微缺陷。
熔接痕熔接痕是由于来自不同方向的熔融树脂前端部分被冷却、在结合处未能完全融合而产生的。一般情况下,主要影响外观,对涂装、电镀产生影响。严重时,对塑料制品强度产生影响(特别是在纤维增强树脂时,尤为严重)可参考以下几项予以改善:l)调整成型条件,提高流动性。如,提高树脂温度、提高模具温度、提高注射压力及速

①塑料中含有水分或有杂质混入;②浇口尺寸过小、形状不好或位置不好;③塑料模具表面不光洁,有水分或油污;④塑料温度低,或模温低;⑤料温高或浇注系统剪切作用大,塑料分解;⑥融料与模具表面接触不良或模具排气不良;⑦润滑剂不当或用量过多;⑧塑料塑化不良,结晶性料冷却不良、不均或制品壁厚不均;⑨注塑加工厂家注
PA6和PA66的区别PA6的化学物理特性和PA66很相似,然而,它的熔点较低,而且工艺温度范围很宽。它的抗冲击性和抗溶解性比PA66要好,但吸湿性也更强。因为塑件的许多品质特性都要受到吸湿性的影响,因此使用PA6设计产品时要充分考虑到这一点。为了提高PA6的机械特性,经常加入各种各样的改性剂。玻璃就是最常

①塑料模具浇口系统形式不当,浇口小,分流道小,流程长,流料阳力大,料温下降快②料温太低或模温太低③塑料流动性差,有冷料掺入,冷却速度快④模具内有水分或润滑剂。融料充气过多,脱模剂过多⑤注射压力太小或注射速度慢⑥注塑加工厂生产的塑料制品形状不良,壁厚薄不均匀。使融料在薄壁处汇合⑦模具冷却系统不当或排气
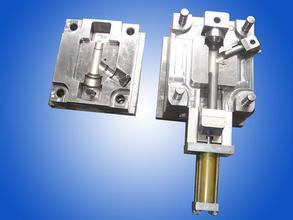
塑料首先在注射机底加热料筒内受热熔融,然后在注射机的螺杆或柱塞推动下,经注射机喷嘴和模具的浇注系统进入模具型腔,塑料冷却硬化成型,脱模得到制品。其结构通常由成型部件、浇注系统、导向部件、推出机构、调温系统、排气系统、支撑部件等部分组成。制造材料通常采用塑料模具钢模块,常用的材质主要为碳素结构钢、碳素