
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑料产品的缺陷基本分为以下三种。
1、致命缺陷:与安全有关的缺陷,我们在注塑模具生产加工时,如突出的规角、漏电、有毒等危害人体健康和安全的缺陷。所以,对于塑料产品来说,前期的结构设计尽量不要存在悦角,材料的选择要考虑环保,安全性能测试是至关重要的一步。
2、严重缺陷:与产品安全无关、与产品功能有关的缺陷,如产品较胞、填充不足、功能不全或不稳定、影响或危及人身安全的缺陷,塑料产品的开裂、连接装配关系的失效、材料分解、气泡、熔接线位置强度差异等缺陷都会造成产品功能的失效或存在安全隐患。
3、轻微缺陷:不影响使用、但是影响产品美观性的缺陷,比如刮伤、色差、毛边、装配断差等。这些缺陷在不影响功能的前提下,属于塑料产品的轻微缺陷。塑料产品只要出现致命缺陷或严重缺陷就一律是不合格的。只有产品出现轻微缺陷的情况下,才可以和客户商量有条件接收或者限度样品接收。因此产品的轻微缺陷也是平时关注最多、争议最集中的地方。

流动性2.1热塑性塑料流动性大小,一般可从分子量大小、熔融指数、阿基米德螺旋线流动长度、表现粘度及流动比(流程长度/塑件壁厚)等一系列指数进行分析。分子量小,分子量分布宽,分子结构规整性差,熔融指数高、螺流动长度长、表现粘度小,流动比大的则流动性就好,对同一品名的塑料必须检查其说明书判断其流
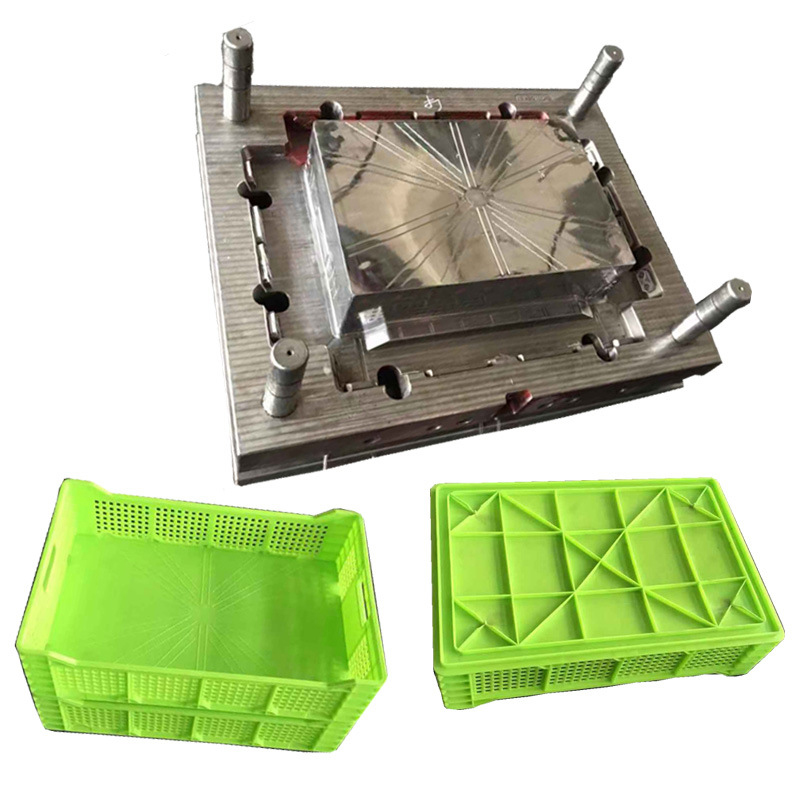
精密塑料注塑件在我们的生活中得到了广泛的应用,许多塑料件都是通过注塑制成的。我公司10年精密注塑件定制加工经验,可定制各种复杂精密注塑件。塑料注塑加工厂在生产塑料注塑件时,需要控制生产过程,满足客户的要求。那么,注塑加工的加工要求是什么呢?1.原料必须按工艺要求充分干燥,不得受潮,否则注塑后表面会有银线
操作:操作习惯不好。操作员不按照规定放置项出的制品,注塑成型产品在还未完全冷却时可能产生了翘曲。产品设计:塑料注塑产品结构设计不合理,壁厚差异大。产品形状结构异常复杂。 材料:①塑料含水量过多(除湿干燥不完全) &nbs

1.塑料模具加工过程中,温度可分为:干燥温度、物料温度、模具的温度、这些都是一些至关重要的因素。 2.速度:塑料模具加工过程中,注塑模具速度、熔料温度、送退速度、开合模速度、顶针前进后退速度。 3.压力:射压、保压、背压、锁模压力、模具保护压力、顶出压力。 4.时间:
1、温度的控制在控制仪器上,设定需要的温度,而感应器的显示将与设定点上产生的温度相比较。在这最简单的系统中,当温度到达设定点时,就会关闭,温度下降后电源又重新开启。这种系统称为开闭控制,因为它不是开就是关。2、温度温度的测量和控制在注塑中是十分重要的。虽然进行这些测量是相对地简单,但多数注塑机都没有足