
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

我们可以从以下三个方面来解决这个变色与发黄的问题;
材料:1、注塑生产时要检查所用色母粒或添加剂的耐温性与热稳定性。
2、检查干燥温度和时间。
塑料模具:加大浇口或改为其他类型的浇口。
注塑工艺:1 、检查熔融温度,降低料温;降低塑化时的螺杆转速及背压。
2、检查注射量,确认是否使用正确的塑化单元。
3、降低注射速度,以减少剪切升温现象。
4、确认生产过程中是否有过长时间的停机,停机时,料筒的温度需降低。
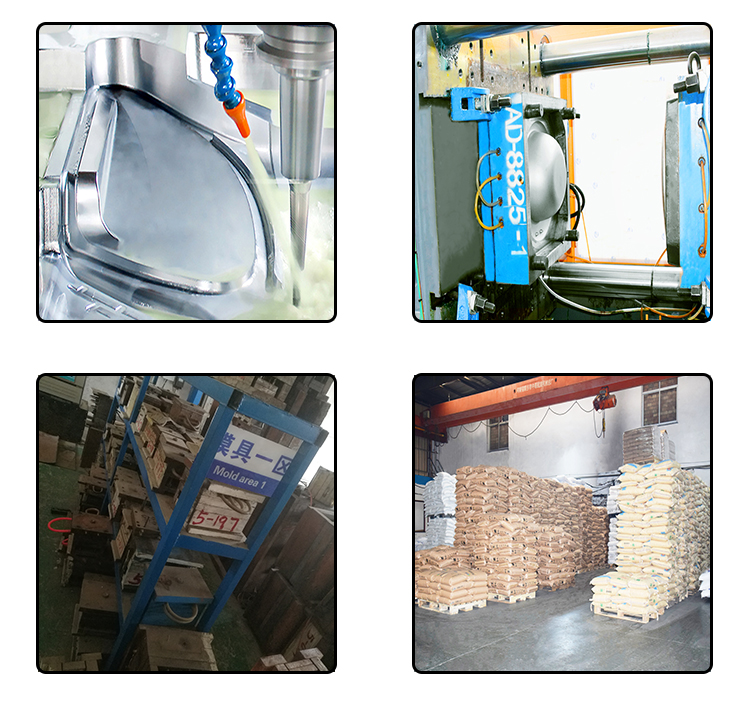
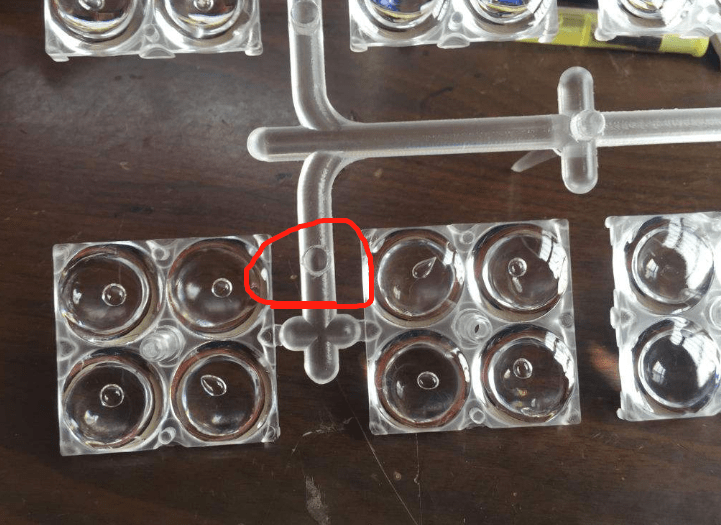
气泡出现在较厚的制品,表面胀大,切开后断面有气泡,注塑加工厂在调整工艺等问题方面总计以下原因,成因及解决办法:1、加料过程中没控制好量,导致注射压力过高,只需调整加料量即可;2、冷却时间不足。可以在机器外使用冷压模降温冷却;3、温度过高,会在制品中出现分解黑线的现象。若分解情
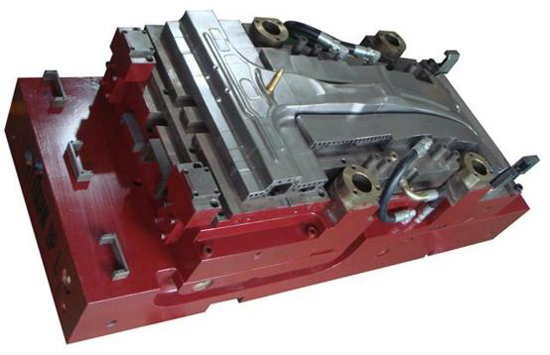
模具加工工艺规程的内容要求1)模具或零件的名称、图号、材料、加工数量和技术要求等标题栏;2)毛坯尺寸和供货状态;3)工艺定位基准;4)成型件的加工方法和顺序;确定各工序的加工余量、工序尺寸和公差要求以及工装、设备的配置;5)各工序的工时定额;6)确定装配基准装配顺序、方法和要求;7)确定试模要求和验收标准。

聚乙烯异型件是热塑性工程塑料。它结合了所有塑料的优越性能,具有耐磨、耐冲击、耐化学腐蚀、自润滑、低温耐磨、质轻、吸能、耐老化、阻燃、抗静电等优良性能特性。超高分子量聚乙烯板材的耐磨性居塑料之首。聚乙烯异形件是热塑性工程塑料。它结合了所有塑料的优越性能,具有耐磨、耐冲击、耐化学腐蚀、

一、接受任务书成型塑料制件的任务书通常由制件设计者提出,其内容如下:1. 经过审签的正规制制件图纸,并注明采用塑料的牌号、透明度等。2. 塑料制件说明书或技术要求。3. 生产产量。4. 塑料制件样品。通常模具设计任务书由塑料制件工艺员根据成型塑料制件的任务书提出,模具设计人员以成型塑料制件任务书、模具设计任务书

①塑料制品投影面积超过注射机所允许的最大制品面积;②模具安装不正确或单向受力;③注塑机模板不平行或拉杆变形不均;④模具平行度不良或模边有阻碍;⑤塑料模具分型面密合不良,型腔和型芯偏移或滑动零件的间隙过大;⑥塑料流动性太大,且加料量太大;⑦型腔料温高,模温过高;⑧注塑加工厂家在塑料注射压力过大,注射速度过快;