
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

填充是整个注塑循环过程中的第一步,时间从模具闭合开始注塑算起,到模具型腔填充到大约95%为止。理论上,填充时间越短,成型效率越高,但是实际中,成型时间或者注塑速度要受到很多条件的制约。
高速填充:高速填充时剪切率较高,塑料由于剪切变稀的作用而存在粘度下降的情形,使整体流动阻力降低;局部的粘滞加热影响也会使固化层厚度变薄。因此在流动控制阶段,填充行为往往取决于待填充的体积大小。即在流动控制阶段,由于高速填充,熔体的剪切变稀效果往往很大,而薄壁的冷却作用并不明显,于是速率的效用占了上风。l
低速填充:热传导控制低速填充时,剪切率较低,局部粘度较高,流动阻力较大。由于热塑料补充速率较慢,流动较为缓慢,使热传导效应较为明显,热量迅速为冷模壁带走。加上较少量的粘滞加热现象,固化层厚度较厚,又进一步增加壁部较薄处的流动阻力。
塑料加工厂一般而言,在高温区产生熔接的熔接痕强度较佳,因为高温情形下,高分子链活动性较佳,可以互相穿透缠绕,此外高温度区域两股熔体的温度较为接近,熔体的热性质几乎相同,增加了熔接区域的强度;反之在低温区域,熔接强度较差。

塑料产品产生缺陷的主要原因有以下几点:1、产品设计的原因,产品设计的时候没有充分考虑成型过程中会产生哪些问题,这多数是由于产品设计师经验不足造成的。还有一种原因就是 已经考虑到了注塑的问题,但是由于产品结构空间的限制,无法达到完美的程度所造成的先天性设计缺陷。2、模具设计与加工的原因。模具设计对于后续产
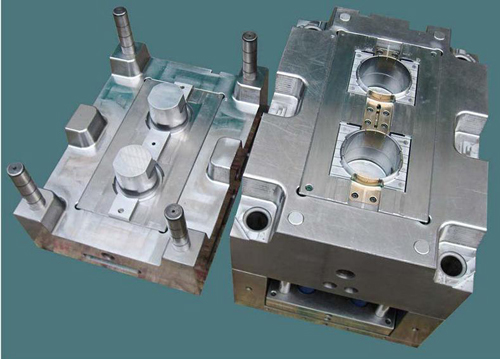
塑料制品模具一般需要在150°C-200°C下进行工作,除了受到一定压力作用外,还要承受温度影响,根据其成型条件,模具一般需要具备以下性能:1、具有较好的热稳定性。塑料模具成型加工经热处理后因线膨胀系数小,热处理变形小,温度差异引起的尺寸变化率小,金相组织和模具尺寸稳定,可减少或不再进行加工,即可保证模具尺寸
模具的使用寿命是指模具在保证所加工产品零件质量的前提下,所能加工的制作的总数量,它包括工作面的多次修磨和易损件更换后的寿命。1、模具结构合理的模具结构有助于提高模具的承载能力,减轻模具承受的热及机械负荷。可靠的模具导向机构可以避免凸模和凹模间的互相啃伤;承受高强度负荷的冷墩和冷挤压模具通过截面尺寸变化
模具制造,注塑模具,模具定制,注塑加工,注塑生产,注塑厂,塑料开模,塑料定制,塑料外壳定制,注塑塑料件,注塑加工厂,塑料加工厂,塑料制品厂,塑料模具厂,模具加工厂,注塑模具厂
关键词
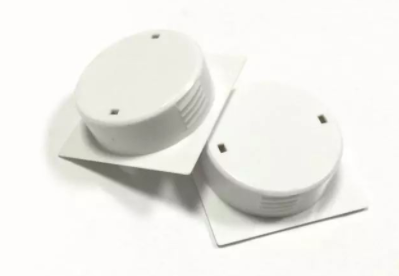
熔接痕熔接痕是由于来自不同方向的熔融树脂前端部分被冷却、在结合处未能完全融合而产生的。一般情况下,主要影响外观,对涂装、电镀产生影响。严重时,对塑料制品强度产生影响(特别是在纤维增强树脂时,尤为严重)可参考以下几项予以改善:l)调整成型条件,提高流动性。如,提高树脂温度、提高模具温度、提高注射压力及速