
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

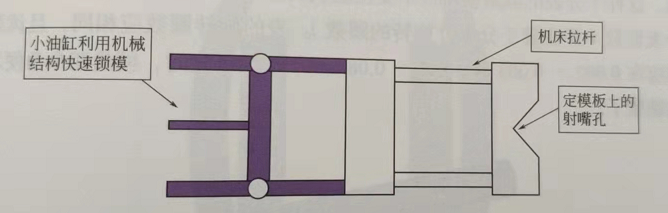
现象:物料溢边、射嘴滴胶等这类缺陷。
原因:料筒与射嘴的温度设定不当,射嘴与主浇口模嘴接触不良,锁模力不均匀或不恒定,塑料流动性太好,射嘴温度太高而产生漏胶溢料现象。
注塑成型产品缺陷是造成产品质量不合格的根源,产品缺陷又和注塑操作员、注塑维修工的技术水平有关。保证产品质量,要求注塑操作员对注塑成型的机器和工艺技术有丰富的实践经验;要对所使用的注射机器性能熟悉了解,全面掌握并使用;要对
注塑成型工艺技术全面掌握,掌握从塑料原料到产品包装的各个环节的全过程设置和调校。
注塑加工厂家在注塑成型操作过程中,常见的产品缺陷也有一定的趋向,通常做法是通过对产品缺陷的正确判别诊断,综合分析可能产生的原因,结合实际工作经验,摸索出一套规律,通过对塑料原料、各温度参数、压力参数、速度参数、行程参数、时间参数的设置,针对具体情况如模具、射嘴、熔胶筒、螺杆以及润滑剂、脱模剂等进行合理的参数预置和修改,结合实际地对工艺技术参数进行调节和校正,通过调校试运行,以防止产品缺陷产生,保证产品质量合格。
塑料制品厂生产的注塑产品溶解痕是不能避免的,只是能够避免不明显,不能完全消除。如果是不明显的熔接痕,也不会影响电镀。从形成熔接痕的原因而言,要减少熔接痕,就要降低注射或挤出过程中物料的“分流后汇合”现象发生的可能性。为了减少并消除这一现象,有如下方法:1)提高模具温度2)调整
一、直立式AC/DC注塑机系列:该机型主要是针对连接线、各类电子、电脑数据线以及电源插头线的注塑成型等,塑料制品厂注塑产品精确标准要求不高,一般以PVC、PE等塑胶料注塑为主导,适合于该产品的具体适用机型规格一般锁模力从15T到35T不等,因各厂家机型的具体容模量,配置等有异,在选购前一定要求厂家
注塑模具加工成型历程当中有可能遇到缺陷以下: 1.注塑塑料制品件缺陷的特性注塑历程不完全,因为模腔没有填满塑料或注塑历程贫乏某些细节。 2.可能出现问题的缘故:(1).注塑速度不足。(2).塑料缺料(3).螺杆能手程结束处没留下螺杆垫料。(4).运行时间变更。(5).射料缸温度太
当规件的侧回较况。所需的抽芯距离不大,但所需抽芯力较大时,可采用斜滑块机构进行侧向分型与抽芯,斜滑块抽芯机构的模具俗称胶杯模,其特点是利用拉钩的拉力和弹赞的推力驱动斜滑块作斜向运动.在塑件被推出脱模的同时由斜滑块完成侧向分型与抽芯动作。斜滑块抽芯机构通常用于外侧抽芯,根据抽芯位置
塑件尺寸精度是指所获得的塑件尺与塑件图中尺寸的符合程度,即所获得塑件尺寸的准确度。影响塑件精度的因素有很多,包括以下几个方面。1、模具的制造精度及磨损程度这些 会直接影响塑件尺寸精度。2、塑料制品收缩率的波动一 般结晶性塑料和半结晶性塑料(POM和PA等)的收缩率比无定形塑料的大,范围宽,波