
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

注塑成型是一门工程技术,它所涉及的内容是将塑料转变为有用并能保持原有性能的制品。开模注塑注射成型的重要工艺条件是影响塑化流动和冷却的温度,压力和相应的各个作用时间。
1、料筒温度:注射模塑过程需要控制的温度有料筒温度,喷嘴温度和模具温度等。前两程温度主要影响塑料的塑化和流动,而后一种温度主要是影响塑料的流动和冷却。每一种塑料都具有不同的流动温度,同一种塑料,由于来源或牌号不同,其流动温度及分解温度是有差别的,这是由于平均分子量和分子量分布不同所致,塑料在不同类型的注射机内的塑化过程也是不同的,因而选择料筒温度也不相同。
2、喷嘴温度:喷嘴温度通常是略低于料筒最高温度的,这是为了防止熔料在直通式喷嘴可能发生的"流涎现象"。喷嘴温度也不能过低,否则将会造成熔料的早凝而将喷嘴堵死,或者由于早凝料注入模腔而影响制品的性能。
3、模具温度:模具温度对塑料制品的内在性能和表观质量影响很大。模具温度的高低决定于塑料结晶性的有无、制品的尺寸与结构、性能要求,以及其它工艺条件(熔料温度、注射速度及注射压力、模塑周期等)。


我们在注塑塑料件中,塑料注塑通常有变色、发黄是指产品颜色与指定的颜色有差异,主要呈现为产品发黄、发黑等。 对于浅色或亮色成品,色差或脱色现象比较容易出现,主要以块状的颜色差异体现。变色、发黄属于产品的轻微缺陷,注塑加工厂可以和客户商量确认收货标准,根据客户的标准

产生气泡在原料方面的原因分析:(1) 如原料中水分含量过多,或易挥发成分超标,它们受热后会产生大量气体,给塑料模具的排气系统增加额外负担,若不能驾驶排走,它们会混入熔体中,生成气泡。对此,应将这些原料进行预干燥处理。、(2) 若原料的颗粒太小或粒径差异较大,使得在供料过程中混入空气太多,气体进入熔体的机会增
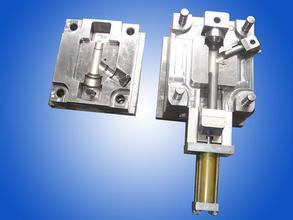
塑料首先在注射机底加热料筒内受热熔融,然后在注射机的螺杆或柱塞推动下,经注射机喷嘴和模具的浇注系统进入模具型腔,塑料冷却硬化成型,脱模得到制品。其结构通常由成型部件、浇注系统、导向部件、推出机构、调温系统、排气系统、支撑部件等部分组成。制造材料通常采用塑料模具钢模块,常用的材质主要为碳素结构钢、碳素
现象:物料溢边、射嘴滴胶等这类缺陷。原因:料筒与射嘴的温度设定不当,射嘴与主浇口模嘴接触不良,锁模力不均匀或不恒定,塑料流动性太好,射嘴温度太高而产生漏胶溢料现象。 注塑成型产品缺陷是造成产品质量不合格的根源,产品缺陷又和注塑操作员、注塑维修工的技术水平有关。保证产品

熔接缝表观在充模方式里,熔接缝是指各流体前端相遇时的一条线。特别是塑料模具有高抛光表面的地方,制品上的熔接缝很象一条刮痕或一条槽,尤其是在颜色深或透明的制品上更明显。熔接缝的位置总是在料流方向上。 物理原因 熔接缝形成的地方为熔料的细流分叉并又连接在一起的地方,最典