
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

1、模具流道比普通流道要宽、厚点,浇口要大些;主要是PVC流动性较差;2、材料在加工前最好先干燥下,干燥温度不宜过高50度-70度左右,当然材料保存比较好的话不干燥也可以;3、控制好加工温度,包括射嘴温度,控制温度是加工PVC的一个关键环节,如果控制不好,就很难生产出好的产品来,尤其是生产白色的产品;4、PVC冷却相对比较慢,所以冷却时间会比较长些,尤其是厚壁件,为此应控制好料筒内融胶的停留时间,因此应选用延迟熔胶,即在开模前10多秒或20秒钟内进行熔胶;5、注塑加工厂家注射时应采用高压低速进行注射,避免融胶在高速、高压下在模腔内烧焦或烧黑;6、模具尽可能做到排气良好。
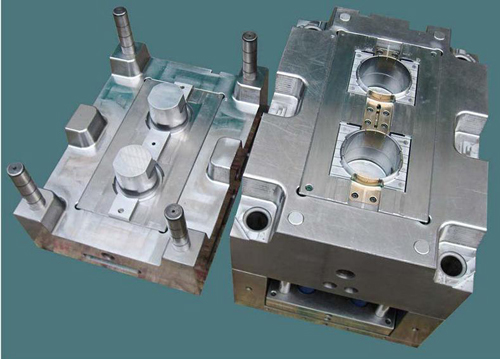
塑料制品模具一般需要在150°C-200°C下进行工作,除了受到一定压力作用外,还要承受温度影响,根据其成型条件,模具一般需要具备以下性能:1、具有较好的热稳定性。塑料模具成型加工经热处理后因线膨胀系数小,热处理变形小,温度差异引起的尺寸变化率小,金相组织和模具尺寸稳定,可减少或不再进行加工,即可保证模具尺寸
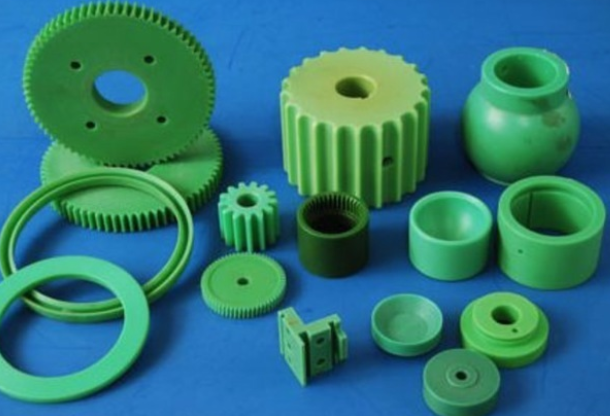
注塑加工厂在注塑生产塑料制品时会遇到产品边缘有边角发生;然而注塑件边角有毛边大多发生在模具的分合位置上,如动模和静模的分型面,滑块的滑配部位、镶件的绝隙、顶杆孔隙等处。 注塑件
我们可以从以下三个方面来解决这个变色与发黄的问题;材料:1、注塑生产时要检查所用色母粒或添加剂的耐温性与热稳定性。 2、检查干燥温度和时间。塑料模具:加大浇口或改为其他类型的浇口。注塑工艺:1 、检查熔融温度,降低料温;降低塑化时的螺杆转速及背压。 &nb
塑料洛氏硬度是表示材料硬度的一种度量方法。测定时将一规定的压头以较小的负荷压在试样上,然后逐渐增至某一较大值,再回复到较小负荷。 塑料洛氏硬度用如此造成的试样上压痕深度的净增加数来表示的材料硬度 值、根据压头的尺寸、加至负荷值I`}i大小,对应规定了不同的 标尺。例如,有k标尺、L
注塑加工厂家在生产中,对改性尼龙材料有很强的吸湿性,加工前需充分干燥,可在80~90℃热风中循环干燥至含水量不超过0.3%为止,并应防止干燥后在吸湿。高温时易氧化降解,超过300℃时分解,在满足成型工艺的前提下,应避免溶体温度过高,并应避免在料筒内滞留时间过长。流动性极好,溢边值为0.02mm,左