
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑料模具加工时需注意以下5点:
1.温度:干燥温度、物料温度、模具的温度、这些都是一些至关重要的因素。
2.速度:塑料模具加工过程中,注塑模具速度、熔料温度、送退速度、开合模速度、顶针前进后退速度。

3.压力:射压、保压、背压、锁模压力、模具保护压力、顶出压力。
4.时间:塑料模具加工过程中,冷却时间、熔胶时间、干燥时间、冷却时间、熔料时间、干燥时间、周期、射出时间、保压时间。
5.位置:塑料模具加工过程中,开模位置、顶出后退进程、计量进程、松腿量、射出行程、缓冲量
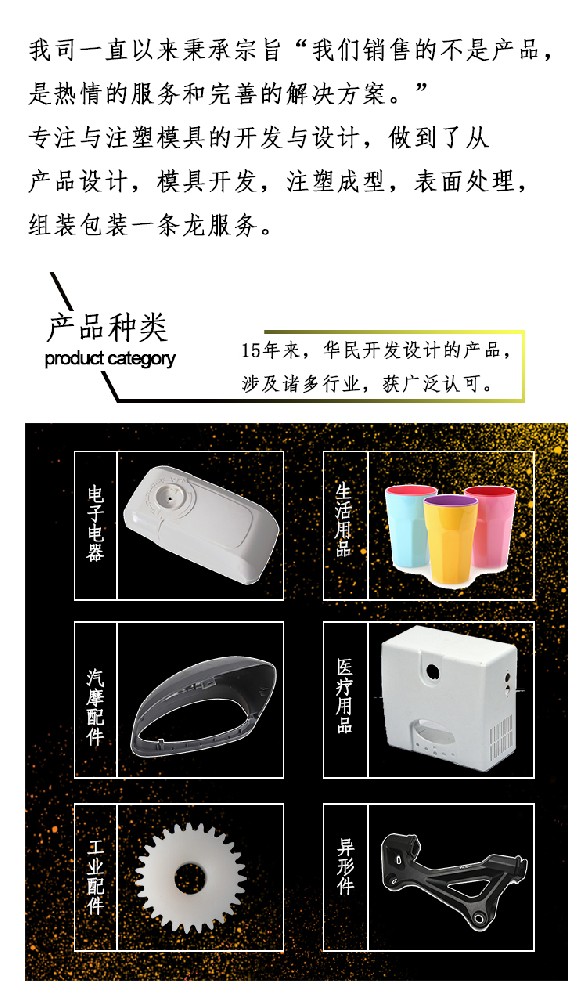
本公司从事塑料制品行业二十余年,拥有丰富的产品研发、生产经验,是一家值得客户信任的优质供应商;可根据客户塑料制品图纸、塑料样品制造精密模具,并免费为您提供产品设计及模具维修保养服务。
注塑加工厂家在生产中,对改性尼龙材料有很强的吸湿性,加工前需充分干燥,可在80~90℃热风中循环干燥至含水量不超过0.3%为止,并应防止干燥后在吸湿。高温时易氧化降解,超过300℃时分解,在满足成型工艺的前提下,应避免溶体温度过高,并应避免在料筒内滞留时间过长。流动性极好,溢边值为0.02mm,左

PC注塑件又称是聚碳酸酯,具有优良的物理机械性能,尤其是耐冲击性优异,拉伸强度、弯曲强度、压缩强度高;蠕变性小,尺寸稳定;具有良好的耐热性和耐低温性,在较宽的温度范围内具有稳定的力学性能,尺寸稳定性,电性能和阻燃性,可在 -60~120℃下长期使用;无明显熔点,在 220-230℃呈熔融状态;由于

外观缺陷: 在注塑加工时塑料制品厂应该首先必须充分了解造成表面缺陷的根本原因是什么。它们是由料流带到了塑料制件表面的缺陷,还是塑料模具的表面缺陷转移到了制件表面?以下总结了几点原因和解决办法:■熔料温度太低■过低的熔料温度会导致熔料黏度升高(熔料变稠),从而引起熔料
解决高光PP注塑件表面缩痕可以从下面三种方法来实现。一、模具设计上的解决措施1.1 水路设计合理的水路设计使得型腔表面的模温尽可能一致。必要时,在局部壁厚较大或者散热不好的区域加强冷却。在筋对应的模面加强冷却,使得表面固化层较快形成,当表面固化层较厚时,刚性较大,不容易产生缩痕。当形成筋的动定模对应面都是
操作:操作习惯不好。操作员不按照规定放置项出的制品,注塑成型产品在还未完全冷却时可能产生了翘曲。产品设计:塑料注塑产品结构设计不合理,壁厚差异大。产品形状结构异常复杂。 材料:①塑料含水量过多(除湿干燥不完全) &nbs